电缆料挤出温度波动大?自动化改造前先排查这几项工艺参数
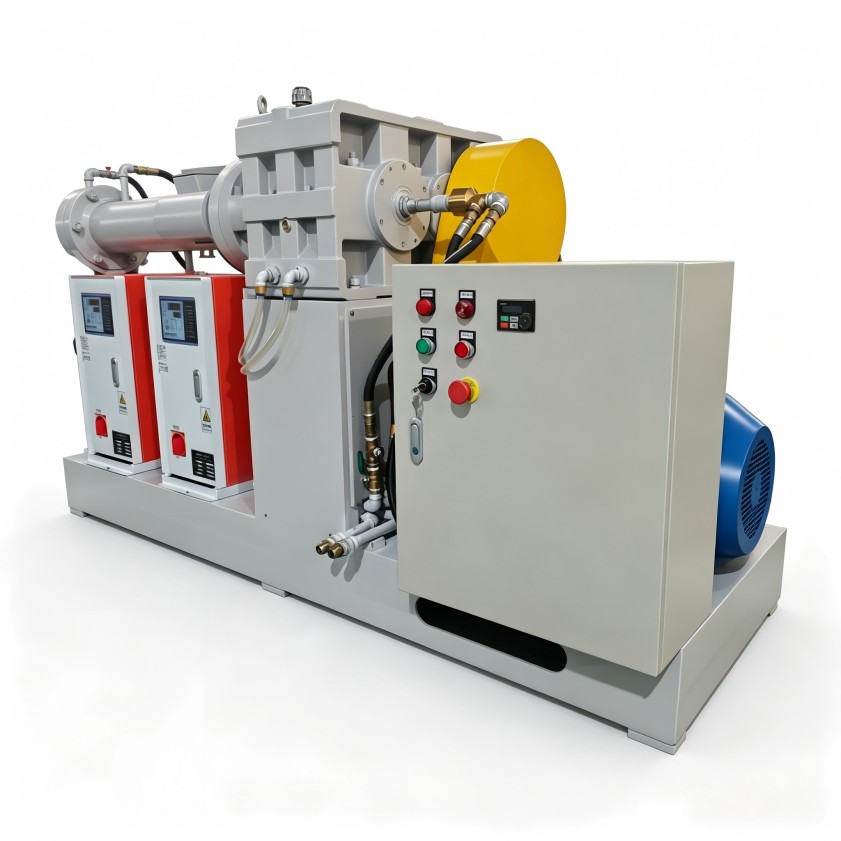
冷喂料挤出机自动化改造:先解决温度波动,再谈产量提升
电线电缆料挤出过程中,温度忽高忽低、滤网频繁堵塞、偶发焦烧颗粒,是许多厂家反复头痛的问题。更麻烦的是,有些产线明明已经做了自动化改造,换上了新的控制系统,问题却没有根治。原因往往不在设备本身,而在改造时忽略了工艺参数——只把电气动作自动化了,温控逻辑、喂料匹配、压力响应仍然按老经验在跑。要解决这些问题,可以从温控精度、喂料稳定性、过滤压力三个维度入手,重新梳理冷喂料挤出机自动化改造的方向,减少试错成本。
为什么控制系统升级了,温度还是不稳定?
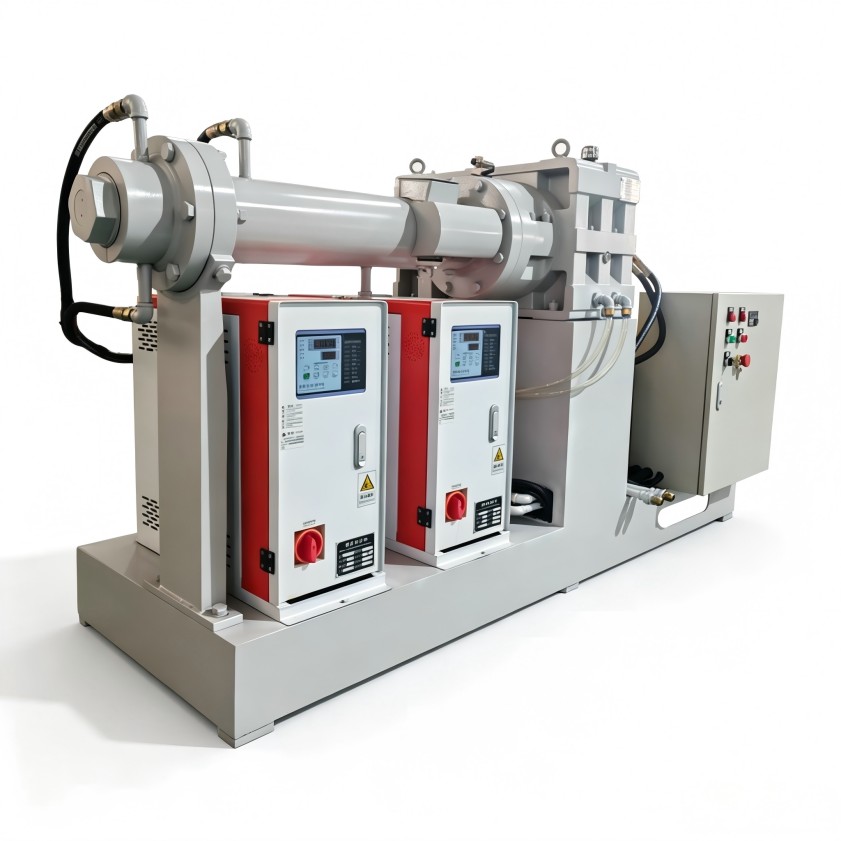
冷喂料挤出机自动化改造只动电气不动工艺,温度波动很难消除。常见的做法是更换触摸屏和PLC,但测温点位置没有重新布置,加热冷却的响应逻辑也没有根据电缆料配方调整。冷喂料挤出机的喂料段和塑化段各自有最佳温度范围,如果喂料速度波动大,物料在机筒内的停留时间就会变化,温度自然跟着起伏。自动化改造不是把按钮变成屏幕,而是让系统能根据温度反馈自动调整螺杆转速和加热功率。
改造前,先理清这三项工艺参数
- 温控精度:电缆料粘度对温度敏感,温度波动会直接导致挤出压力波动,进而影响绝缘层厚度均匀性。测温点是否贴近胶料实际温度,冷却水阀响应是否迅速,比单纯换一个高精度温控表更重要。
- 喂料稳定性:冷喂料机喂入的胶条软硬、粗细总会有差异,自动化系统要能根据喂料电流或压力变化自动调整转速,而不是让操作工反复手动干预。喂料稳定了,塑化段的温度曲线才不会频繁偏移。
- 过滤压力:电缆料对杂质要求严格,滤网堵塞后压力升高,若不能及时切换或清理,杂质会混入熔体,造成绝缘击穿风险。改造时应让系统具备压力变化趋势记录,提前预警换网。
工艺参数理顺后,生产会有哪些改善?
当冷喂料挤出机自动化改造真正落在工艺参数上,改善会体现在几个环节:温度波动收窄,焦烧和颗粒料出现的概率下降;滤网更换从被动停机转为提前预警,连续运行时间延长;操作工的精力从反复盯表调参数中释放出来,可以更专注于产品质量抽检。这些变化需要一段调试期,但改造方向对了,效果会逐步稳定下来。
怎么判断改造方案靠不靠谱?
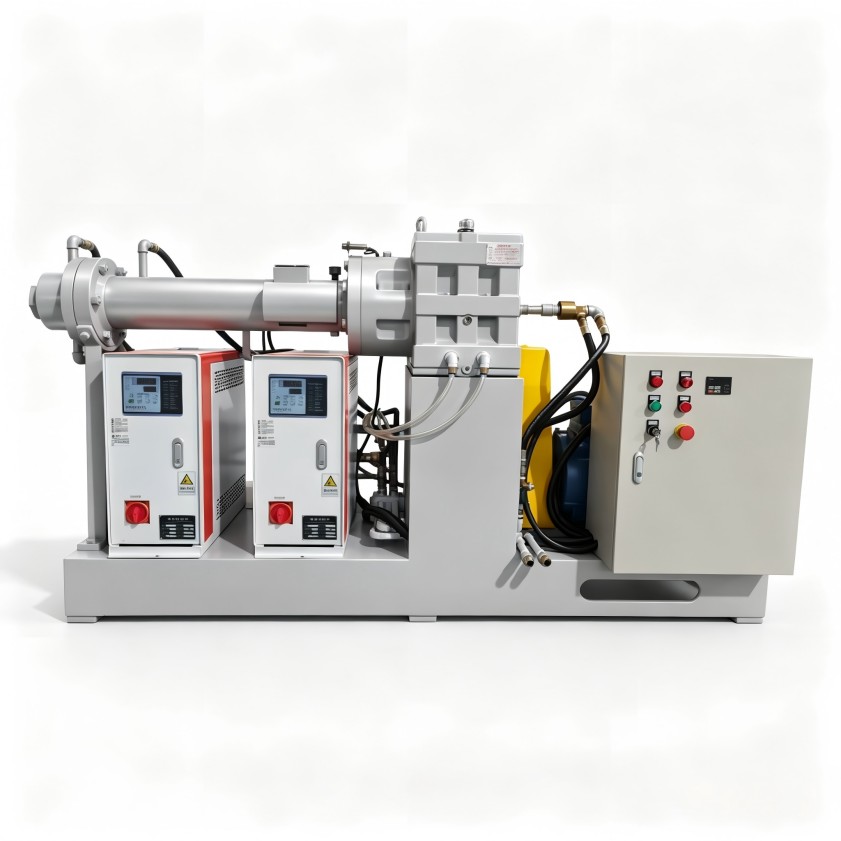
看方案时不要只看设备品牌和改造报价,先问三个问题:是否对电缆料配方做过工艺评估?是否会在现场先测量现有设备的温度分布和喂料特性?改造后是否有技术人员跟产调试?这三个问题能快速筛掉不靠谱的方案。在冷喂料挤出机自动化改造中,有经验的设备厂家会先结合胶料特性和现有设备状态,给出分步实施建议,而不是急于推荐硬件。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。