

堆叠式炼胶机出料不顺畅,先查陶瓷粉体混炼这几个环节
陶瓷粉末混炼中,堆叠式炼胶机出料方式的三个关键观察点
陶瓷粉末混炼对出料环节的要求比普通橡胶混炼更苛刻。粉体密度大、磨蚀性强,若堆叠式炼胶机出料方式与物料特性不匹配,常出现排料不彻底、批次间波动、密封面快速磨损等问题。多数混炼线在排查异常时,习惯先把目光放在转子或温控系统上,忽略了出料环节对批次一致性的影响。本文从卸料结构原理、工艺参数配合和设备维护三个层面展开,帮助您理清堆叠式炼胶机出料环节的排查思路与优化方向。
出料方式的核心不只是“把料排出来”
堆叠式炼胶机出料方式,本质上要同时处理三个问题:排空速度、残余控制和物料状态保持。出料门开启的瞬间,物料在重力或辅助机构作用下离开混炼室,但并非所有胶料都以相同速度排出。靠近转子端部和卸料门边缘的物料往往滞留更久,这部分料如果温度或混炼程度与主体不一致,进入下一工序后就会成为质量波动的来源。

密封结构同样关键。陶瓷粉末颗粒硬度高,容易嵌入密封面,长期运行后卸料门关闭不严,轻则漏粉、重则影响混炼室压力。因此,评估出料方式时,不能只看卸料是否顺畅,还要关注密封结构的耐磨性和清理便利性。
陶瓷粉末混炼对出料环节的三重考验
第一重考验:磨蚀。陶瓷粉体对卸料门、密封条和排料通道的磨损明显,选型时应优先考虑耐磨材质和易更换的密封结构。
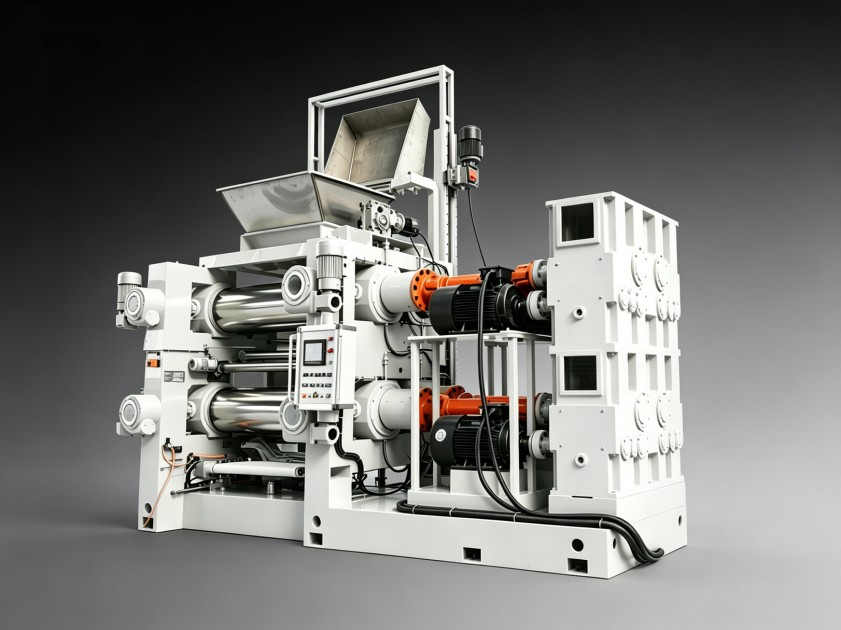
第二重考验:残留。陶瓷粉体容易在卸料门凹槽、转角处堆积,残留料在下一批次中混入,直接导致色差或性能波动。对于多品种、小批次生产,清理死角越少,换产效率越高。
第三重考验:温控。陶瓷粉体导热性差,排料时物料温度分布比橡胶更不均匀。若出料速度过慢,物料在混炼室内继续受热,表面与中心温差拉大,影响后续成型工艺的稳定性。

从工艺参数看堆叠式炼胶机出料方式的优化空间
卸料门开启时序是第一个可调参数。开启过早,未充分均化的粉体先排出;开启过晚,物料过炼且能耗增加。观察混炼电流曲线,找到电流平稳后的时间点作为卸料参考,比单纯依靠时间设定更可靠。
填充系数也需要配合调整。陶瓷粉末与高分子基体的密度差异大,填充系数设置偏高时,混炼室内部压力大,卸料瞬间物料喷涌,容易造成排料不均;偏低时,物料翻滚不足,排料状态松散。需结合具体配方在试机中逐步验证。
此外,排出状态的判断方式值得关注。陶瓷粉体混炼中,温度显示常常滞后于物料实际状态,建议将卸料门动作与电流、温度、时间三个信号联动,避免只依赖单一参数。
选型时如何评估堆叠式炼胶机的出料能力
评估出料能力可以从三点入手:卸料后的残余量是否容易观察和清理、密封件更换是否便捷、卸料门动作是否与上下游设备联动顺畅。利拿实业的混炼设备在非标定制方面有较多积累,可根据陶瓷粉末的粒度、硬度与配方特点,调整卸料结构和控制逻辑,使堆叠式炼胶机出料方式更贴合实际工况。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
