

啮合机改造别只看电机和屏幕:转子、温控、密封才是自动化盈亏线
啮合机改造只换触摸屏?混炼批次稳定性未必能提升
新能源材料浆料和混炼段的批次一致性,很大程度上由啮合机的转子运转轨迹与温控响应速度决定。不少工厂把自动化改造理解为加装触摸屏、PLC 和上位机,用起来却发现:数据是有了,胶料或浆料的品质波动依旧。问题不在控制系统,而在于执行端——转子构型是否匹配工艺、温控阀门能否快速响应、密封结构是否经得起长时间连续运转。
自动化改造的前提:啮合转子的速度梯度要贴合物料特性
啮合机区别于普通剪切型密炼机的地方,在于两根转子中部带有啮合棱,物料在啮合间隙中受到反复折叠和拉伸。这种捏合效果对硬质颗粒分散、高粘度浆料均化很有帮助,但前提是转子的速比与棱顶间隙要和物料匹配。
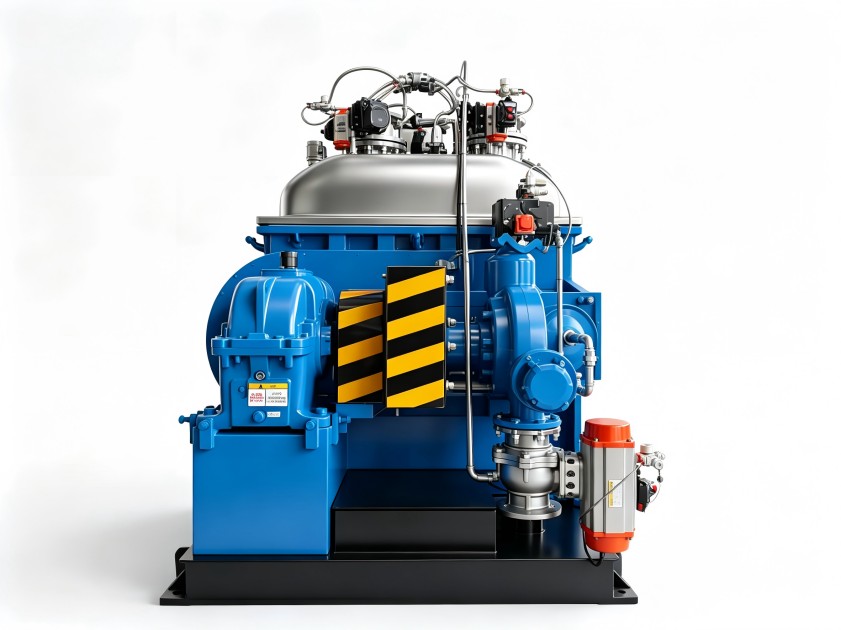
改造时常见的误区是只保留原转子和速比,仅升级电机和控制系统。对新能源材料中的高固含量体系,适当调整转子棱顶间隙或速比,往往比单纯提高转速更能缩短混炼时间。评估一套自动化改造方案是否合理,可以先看其是否包含转子构型的适配分析。
把合格区间写进程序:温控精度决定批次复制能力
啮合机自动化改造的真正价值,不在于把人工操作换成自动操作,而在于把“老师傅的手感”转译成可重复的工艺曲线。实现这一点,温控系统是核心载体。
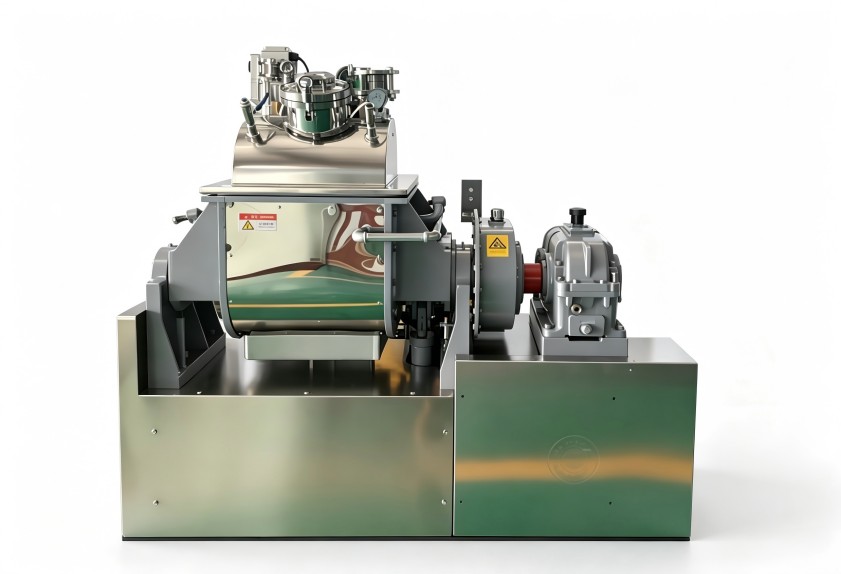
密炼室内的热电偶或红外测温点位数量、循环水阀门的响应速度、冷却水流量与转子转速的联动逻辑,这些细节直接决定温度曲线的平滑程度。若温度波动范围偏大,后段自动下料、自动加压的时序再准,也无法稳定产品的一致性。改造时建议关注温控系统是否具备介质流量反馈和动态补偿能力,这是衡量自动化深度的重要分界线。
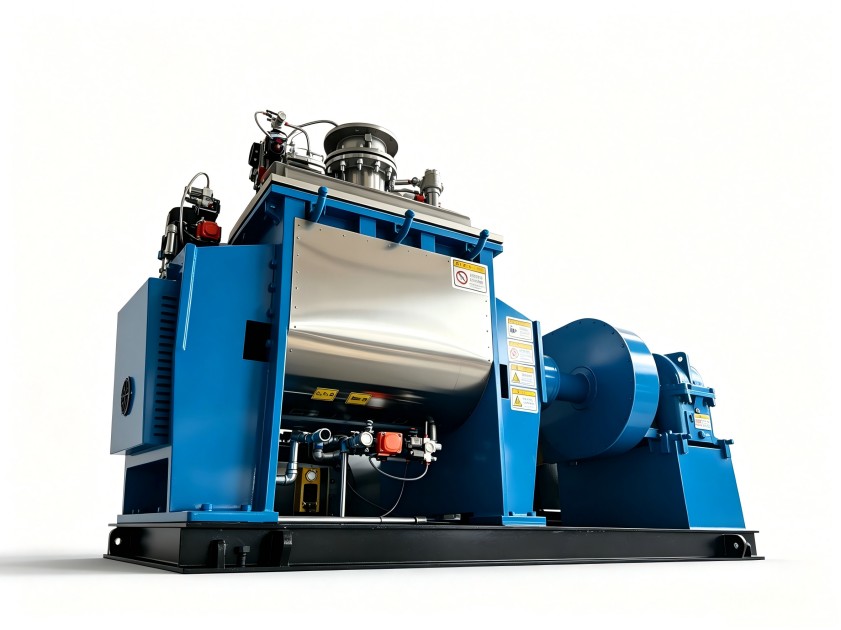
密封结构连带润滑系统:连续生产的隐藏瓶颈
啮合机自动化改造若只盯着混炼室内部,容易漏掉一个关键环节——转子端面密封与润滑系统的联动。新能源材料中部分粉体粒径细、磨削性强,一旦密封件磨损,润滑油脂渗入混炼室,整批物料只能报废。
先进的控制系统应当能监测密封润滑油的消耗速率与压力波动,在异常初期发出预警,而不是等漏油进入物料后才停机。改造方案中,密封结构升级与润滑系统的自动化监测应当一并考虑,舍此,再高的自动化水平也难以支撑连续生产。
改造价值判断:按物料和工况倒推方案
对现有啮合机做自动化改造,先想清楚三个问题:现有转子的速度梯度是否适配目标物料?温控系统能否支撑预设的工艺窗口?密封与润滑能否满足连续运转周期?这三个维度相互关联,设备配置与工艺参数在实际运行中本为一体。
利拿实业在橡塑混炼装备领域积累了多年研发与制造经验,对啮合转子的构型设计、温控系统优化以及密封润滑结构有自主技术储备,能够基于具体物料特性提供非标定制化的整体方案,而非简单更换电控元件。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
