

硫化机重复故障停机,问题不一定在液压系统
硫化机频繁停机的真正原因,可能出在您忽略的环节
橡胶密封件生产最怕什么?不是订单波动,而是硫化机在节骨眼上罢工。油路漏油、加热不均、开合模顿挫……每次停机都要重新升温、重新调整参数,废品率跟着往上走。
更麻烦的是,很多维修思路从一开始就跑偏了——哪儿坏修哪儿,从不追问为什么坏。液压泵换了三个,油缸密封圈换了一茬,可故障照样周期性出现。这种“治标不治本”的维护方式,让不少密封件厂陷入了越修越忙、越忙越乱的循环。
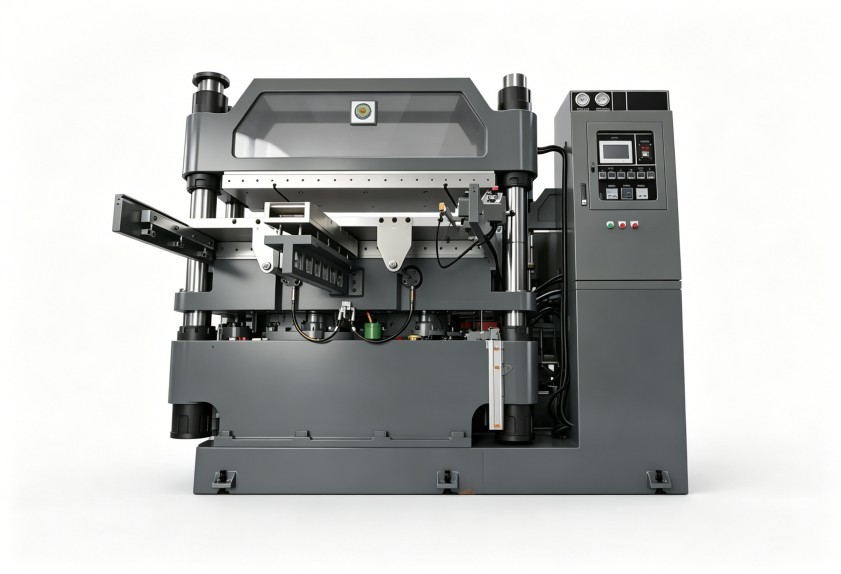
要跳出这个循环,建议您从以下三个维度重新审视自己的硫化机维修保养策略。
一、先别急着动手换件,排查系统性原因
维修师傅最容易犯的错,是把某个部件的损坏当成孤立事件。实际上,密封件的硫化质量高度依赖温度、压力、时间三者的配合,任何一个环节波动,都可能被误判为“某个零件坏了”。
比如:模具升温变慢,第一反应是换加热管。但如果油温机本身流量不足,或者循环管路内部结垢,换再多的加热管也白搭。再比如:开合模越来越慢,第一时间想到液压缸内泄,但调速阀被异物卡滞、比例阀信号漂移,同样会表现出“没力气”的症状。

排查硫化机故障,真正该做的是按系统逻辑逐段排除。 先看输入(电气信号、设定参数),再看执行(油缸、电机)、最后才看反馈(传感器、仪表)。跳过前面两步直接拆件,既浪费时间,也容易引入新的装配误差。
二、维护力度不是越勤越好,要匹配实际生产工况
不少企业的保养计划是“日历驱动型”——固定一周换一次滤芯、一个月换一次油,却从不看设备实际运行数据。这种一刀切的做法,对硫化机并不友好。
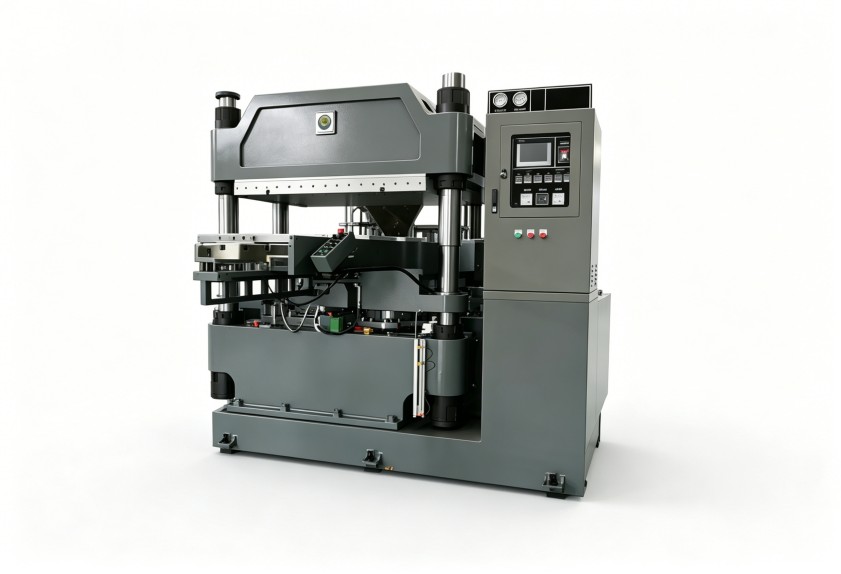
负荷轻、生产节奏慢的设备,换油周期可以适当拉长;而连续三班倒、模温经常在150℃以上波动的设备,液压油老化速度会快得多。密封件生产企业往往同时有多台硫化机,新旧程度、使用强度差异不小,如果共用一套保养日历,要么过度保养造成浪费,要么保养不足留下隐患。
更合理的方式,是给每台设备建立一个基础档案,记录每一次维修动作和备件更换周期。 当“某个部位的故障间隔越来越短”这个信号出现时,就意味着一定存在未被处理的上游原因——可能是油品清洁度失控,也可能是安装精度已经偏移。这才是硫化机维修保养中最有价值的信息。
三、把能耗异常当作故障预兆,而不是成本问题
很多维修工程师只看设备“能不能动”,不看设备“吃多少电”。但对密封件这类对成本敏感的制品来说,能耗上升往往是设备劣化最早的警报。
加热功率没有变、设定温度没有变,但升温时间比新机时长了20%,说明隔热层老化或加热元件效率衰减。液压系统待机噪音明显加大,说明泵内部磨损加剧,内泄增加。这些问题在变成硬故障之前,都会以“更费电”的形式提前暴露。
给硫化机装上简单的运行记录,每周花十分钟看一眼升温曲线和电流波动,成本极低,但收益明显。 把维修保养从被动抢修转向主动干预,才能真正降低单件产品的分摊成本。这比等到停机后再去核算停产损失,要划算得多。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
