

二手压延机辊温还在波动?电缆料厚度公差先看这三项
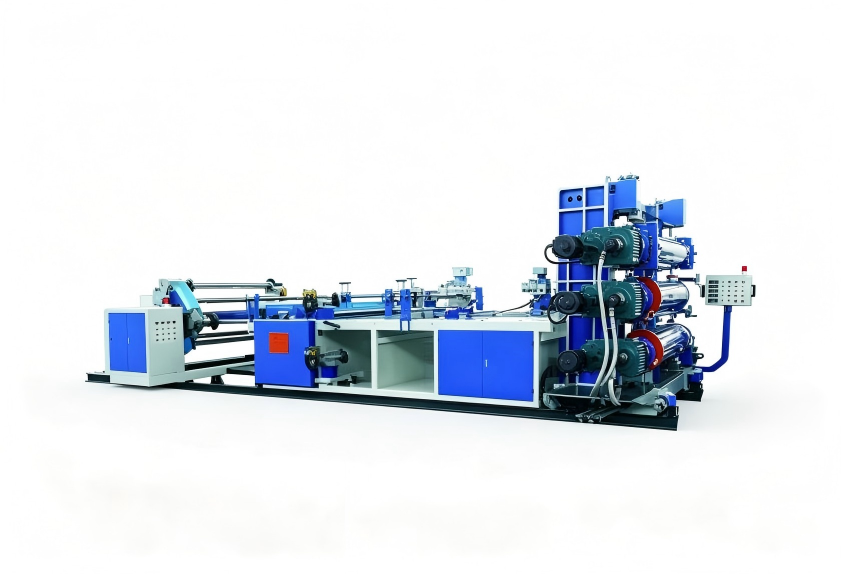
电缆料产线评估二手压延机,先查辊温、辊距与速比
电线电缆料压延时厚度公差超标,废料成沓往外拉;绝缘层偏薄,检测击穿直接退货。二手压延机这类问题往往不是靠肉眼能发现的。多数买家验机时只顾看辊面锈不锈、机身有没有漏油,忽略辊筒内部温控系统与轴瓦磨损状态。本文从辊温均匀性、辊距重复精度与速比稳定性三个角度,帮助电缆料厂家在评估二手压延机时少走弯路。
辊面再亮,辊温不均匀也压不出合格的电缆料
电线电缆料的压延窗口普遍偏窄:软质PVC护套料温度稍高就粘辊、稍低则表面发粗;阻燃PE料横截面温差过大时,片材厚度出现规律性波动。评估二手压延机时,不能只看辊面锈蚀与划伤,还要关注辊筒内部流道结垢、加热棒替换件功率是否与原厂一致。验机时让设备空载升温,用辊面测温仪测左、中、右三点温度。差值超过2-3℃而温控表无法修正,说明这台设备的温控余量已不足,即使换上在线测厚系统也很难改变横向公差。

辊距的重复精度,藏在轴瓦和调距丝杠的磨损里
电缆料配方中阻燃剂、填充剂比例高,片材刚性差异大,辊距稍有漂移,克重波动就会被放大。旧设备使用多年后,调距丝杠与铜螺母磨损、辊筒轴瓦间隙增大,每次调距后回零位置不一致。建议做一次高温调距回零测试:升温至工作温度,先压到最小辊距,再复位到同一刻度,连续五到八次,用千分表记录偏差。如果离散值超过0.02-0.03mm,后续切换不同电缆料配方时将非常被动。

速比一旦波动,电缆料表面就会现出原形
压延速比决定胶料在辊隙中的剪切与延展方式。电缆料生产很少用等速压延,全靠固定速比排出气泡、压实片材。二手压延机的速比若依靠皮带轮换挡,精度有限;若为变频调速,要确认低频段扭矩是否充足、速度反馈是否平稳。低速运转时观察两辊线速度波动,波动过大会让薄型绝缘带表面出现周期水波纹。验机时别只点动几下,让设备在常用速度段持续运转二十分钟再看速度漂移。
带料试压,比任何参数清单都更说明问题
没有统一结论说哪一年的二手压延机一定可靠,关键看它在当前电缆料工艺条件下能否稳定出片。带料试压准备三种配方:高填充阻燃料、软质PVC料和半硬质PE料,分别观察厚度横向均匀性、表面光泽和收卷张力。结合前面三项结果,判断设备能直接投产,还是需要更换温控阀组与轴瓦。利拿实业可协助整理复产前的整改清单,提供非标定制的混炼成型装备方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
