

骨架油封压延表面麻点反复出现,先查这两个环节
金属压延机加工骨架油封,麻点缺胶反复出现?先别急着调压力
骨架油封这类带金属嵌件的橡胶制品,在压延复合工序中最常见的问题,就是橡胶与金属骨架结合面出现麻点、缺胶或局部不实。很多操作人员第一反应是增加压延压力,但往往收效甚微。金属压延机的辊距调整确实影响厚度,但这类表面缺陷的根因,通常藏在温度和清洁度这两个更容易被忽略的环节里。
表面缺陷的两种来源:温度波动与异物压入
温度波动导致胶料局部焦烧或流动性不足
在橡胶密封件生产中,胶料与金属骨架的结合质量,高度依赖胶料在压延瞬间的流动状态。当金属压延机辊筒表面温度出现波动,尤其是局部温差超过工艺允许范围时,胶料的门尼黏度会发生明显变化。温度偏高的区域,胶料提前焦烧,失去流动性,无法填满骨架表面的微细沟槽,冷却后呈现为密集的麻点。温度偏低的区域,胶料变硬,压延时无法与骨架表面形成有效浸润,剥离后即可看到缺胶。
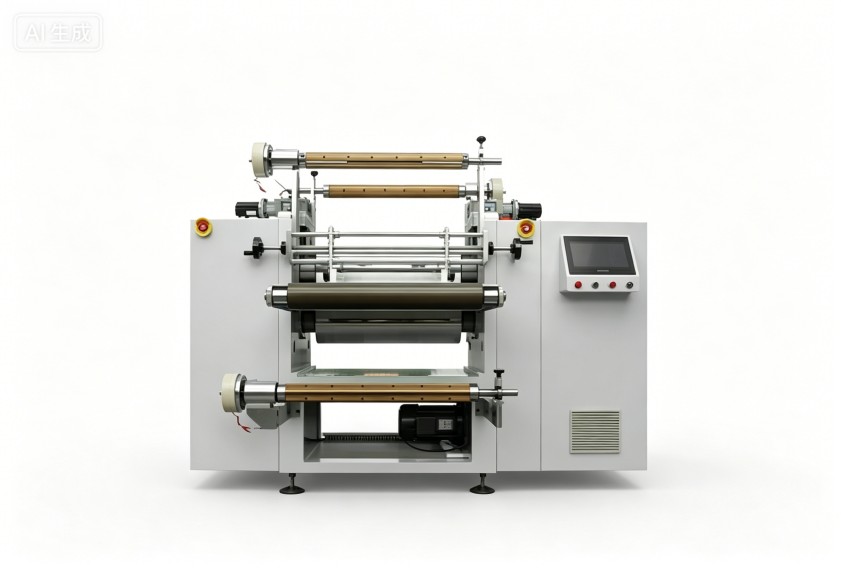
这种温度波动往往不是温控表设定值的问题,而是辊筒内部流道设计、导热油循环效率或轴承摩擦发热共同作用的结果。单纯调整设定温度无法解决,需要从设备的热分布均匀性层面入手。
辊面异物或骨架表面污染造成的局部虚压
另一种常见情况是麻点呈现不规则分布,位置随机,且大小不一。这时要优先怀疑辊面或骨架表面是否存在微观污染。橡胶混炼过程中分散不均的配合剂颗粒、外界带入的灰尘杂质,甚至是上一批次残留的胶料结焦物,在压延时被压在橡胶与金属之间,形成局部应力集中点。这些位置看似压合,实际上橡胶与骨架并未真正结合,后续硫化或使用过程中极易脱开。
需要留意的是,骨架在存放、转运和清洗后的干燥环节,也可能引入新的污染源。这类问题单靠增大压延机压力无法根本消除,反而可能损坏骨架表面的化学处理层。
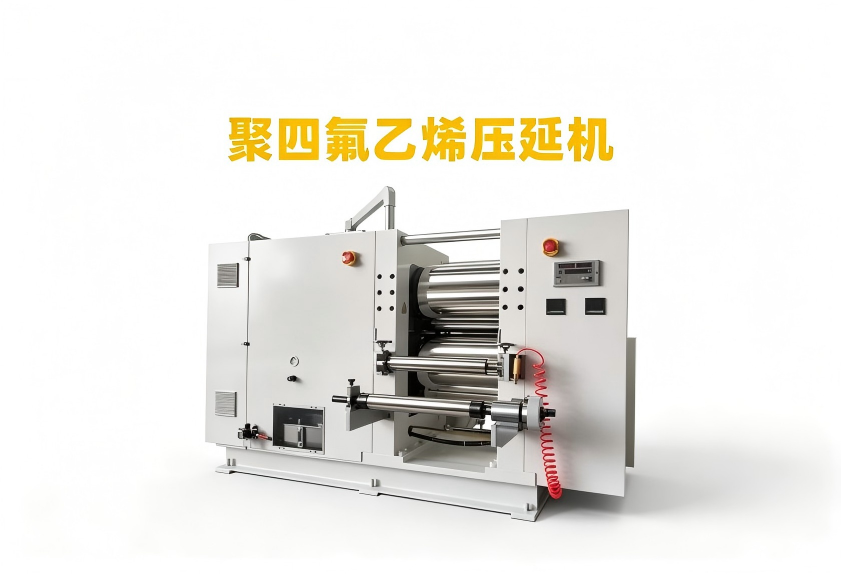
工艺温度与辊面清洁度的协同控制
按胶种设定温度梯度,而非固定单一温度
不同胶种的焦烧曲线差异明显。三元乙丙橡胶与氟橡胶的适宜压延温度可相差20℃以上,即使同为橡胶密封件,配方体系不同,金属压延机的辊温设定逻辑也应随之调整。更重要的是,上下辊筒之间需要保持合理的温差梯度,利用胶料对辊面的选择性附着来实现转移。若温差设计不合理,胶料会包裹在错误的一侧,导致骨架与胶料结合面压力不足,产生连续性缺胶。

清洁度检查应当制度化,而非等缺陷出现后再处理
很多工厂对压延辊面的清洁停留在“目视无杂物”的层面,这远不够。胶料中的低分子析出物会在辊面形成一层肉眼难以识别的薄膜,逐渐改变辊面摩擦系数,进而影响胶料的输送和压延压力分布。建立每班次、每批次的辊面状态检查制度,配合定期的辊面研磨维护,往往是解决顽固性表面缺陷最直接的手段之一。若设备本身具备快速换辊或便捷的辊面清理通道,这类维护工作的执行阻力会小很多。
设备基础条件对密封件质量的潜在约束
当温度和清洁度管理都已到位,缺陷仍未消除,就需要审视金属压延机本身的整体刚性、辊筒材质和温控系统响应速度。加压式捏合或密炼工序提供的胶料均匀性,也会在压延阶段被放大表现。胶料批次间波动大,压延工序再稳定也无济于事。因此,密封件厂在评估压延工序改造时,不应只盯着压延机单机参数,而要同时考察前段混炼设备对胶料一致性的保障能力。
利拿实业在橡塑混炼与压延成型设备的联动配套方面有较深积累,能够从混炼均匀性和温控精度两个层面,为橡胶密封件生产企业提供设备配置与工艺优化方向的参考。决定一个密封件批次能否稳定交付,往往就是这些基础设备条件的综合体现。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
