

大型开炼机辊筒温度不均?先查这两处再调工艺
辊筒温度不均,为什么先别急着调工艺参数?
做橡胶密封件的朋友,对大型开炼机辊筒表面温度不均的问题应该不陌生——喂料端和出片端的胶料温度相差好几度,或者辊面中间和两端温差明显。结果就是:胶片厚度波动、硫化后尺寸不稳,甚至频繁脱辊,废品率下不去。
很多老师傅的第一反应是调整冷却水阀门大小,或者把工艺时间拉长一点。但如果是设备本身的热交换能力或辊筒结构出了问题,调工艺参数不仅效果有限,反而可能让问题更隐蔽。
本文从辊筒冷却结构、转速比设置两个技术维度,拆解大型开炼机温度不均的常见原因,并提供对应的排查思路和选型建议,供设备管理和工艺技术人员参考。
辊筒温度不均,先分清是“局部温差”还是“整体偏移”
在判断具体原因之前,先把问题分类。局部温差一般指辊面中间热、两端冷,或者相反;整体偏移则是喂料端到出料端温度逐步走高或走低。
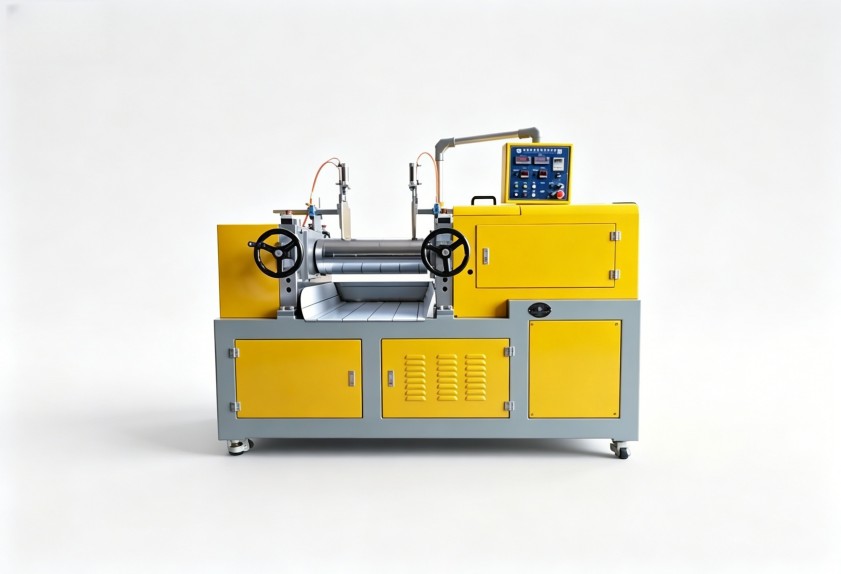
两种情况对应的故障逻辑不同:局部温差多与辊筒内部冷却流道设计、水垢堵塞有关;整体偏移则更多和速比、剪切热分配或冷却水循环路径相关。建议先确认温度测点的位置和数量,再看是哪种模式,否则容易修错方向。

冷却结构:辊筒内部水路设计的影响
大型辊筒通常采用钻孔冷却或槽式冷却结构。钻孔辊的冷却道靠近辊面,热交换效率高,但对水质要求也高——水垢或杂质沉积后,局部冷却效果下降,就会出现辊面中间温度偏高的问题。
- 冷却水流量是否稳定,可观察进水口和出水口的温差,温差过小通常意味着流量不足或水路短路。
- 辊筒内壁结垢情况需要通过水压变化间接判断,压降异常增大时,建议联系设备厂家评估清洗方案。
- 新设备选型时,若胶料对温度敏感,可优先考虑钻孔辊加分区温控配置,温度均匀性会更有保障。
速比与剪切热:温度不均的非冷却因素
冷却水路正常,但辊温还是不均匀,这时要看向速比。速比越大,剪切热越高,如果胶料在辊面上的堆积量分布不均,局部温升就会明显。尤其在生产硬胶或高门尼胶料时,喂料端堆料多、剪切剧烈,温度容易偏高。
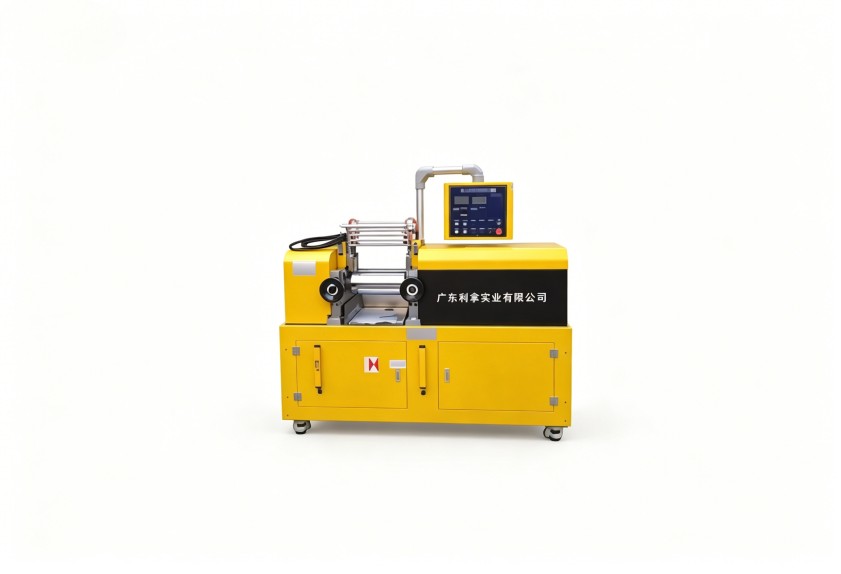
调整方向不一定是马上改速比,而是先观察堆料状态和辊距设置。如果堆料主要集中在某一侧,可能是下料位置偏了,或辊距两端不一致。排除这些因素后,再考虑是否需要通过设备配置优化温度分布。
从排查到选型:把温度控制能力写入采购要求
对于密封件生产企业来说,大型开炼机的温度控制能力,应该在采购阶段就纳入评估,而不是等设备到场后再头痛。建议重点关注三点:辊筒冷却结构是否适合您的胶种、温控系统是开环还是闭环、是否存在分区调节能力。
利拿实业在橡塑混炼设备领域有15年以上研发经验,支持根据胶种配方和温度控制要求提供非标定制化方案,设备配置和工艺需求的匹配度会更贴合实际生产。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
