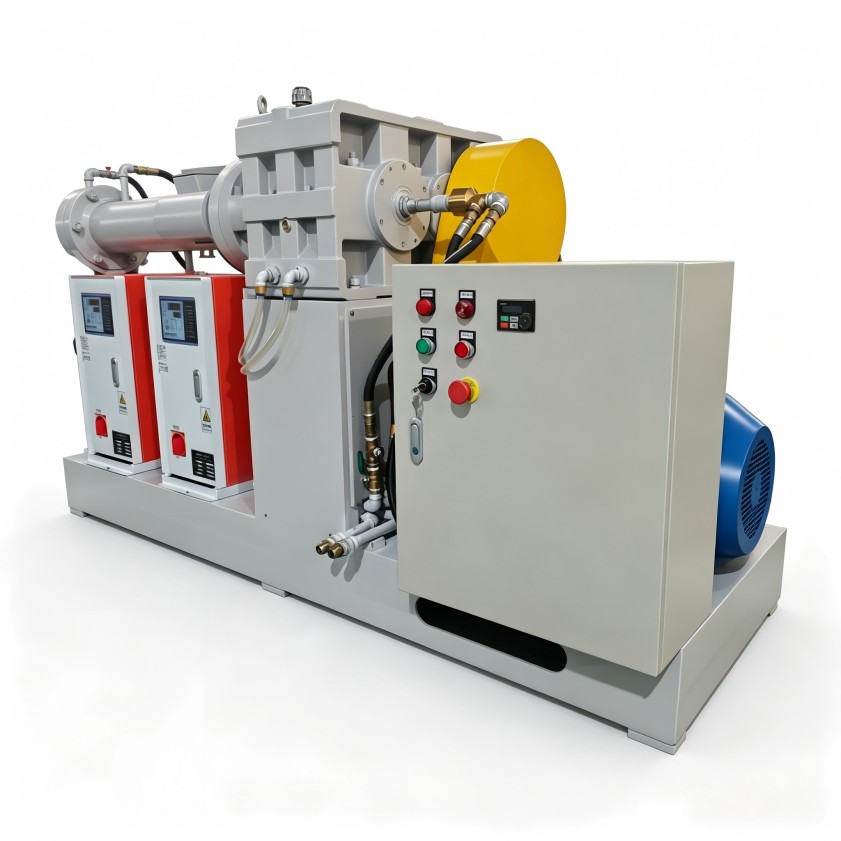
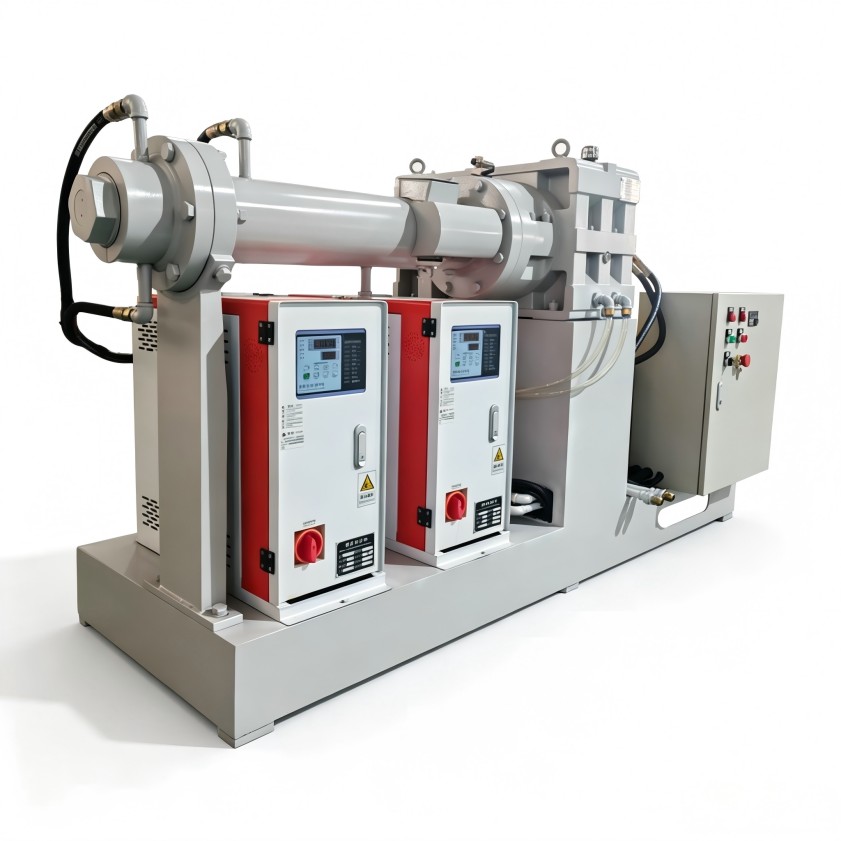
冷喂料挤出机漏胶反复出现?试试从机头密封和操作习惯入手排查
在橡胶密封件车间里,冷喂料挤出机机头滴胶、法兰夹缝渗胶如果频繁出现,损失的不只是胶料本身,还包括每次停机清理和重新调机的时间。很多操作人员把漏胶简单归结为密封圈老化,换上新的却没解决根因。本文按“先判断部位、再排查原因、后规范操作”的顺序,给出冷喂料挤出机漏胶处理的排查方向,供维护人员参考。
漏胶部位不同,处理侧重点也不一样
冷喂料挤出机常见漏胶位置有三处:一是机头与机身连接法兰,二是口模与机头之间,三是排气口或加料口。法兰处漏胶多与螺栓预紧力不足或密封面有残留胶皮有关;口模处漏胶则要考虑口模温度是否均匀,局部温度过高会让胶料流速加快,增加泄漏风险;排气口返胶往往和背压波动、橡胶门尼黏度变化相关。先记录漏胶发生时的运行温度和压力,能更快锁定方向。
机头密封不能用“拧紧”解决所有问题
许多维护人员对漏胶的直觉反应是把螺栓再紧一圈,但冷喂料挤出机机头受力不均匀时,强行拧紧反而会导致密封面变形,形成新的缝隙。正确的做法是:停机后先清理密封面残留胶料,检查密封圈或密封槽有无划伤,再按对角线顺序分次均匀锁紧。如果反复同一位置漏胶,建议拆开检查机头与机身连接处的配合面是否已有磨损,必要时做尺寸测量。这正是冷喂料挤出机漏胶处理中容易被跳过的一步。
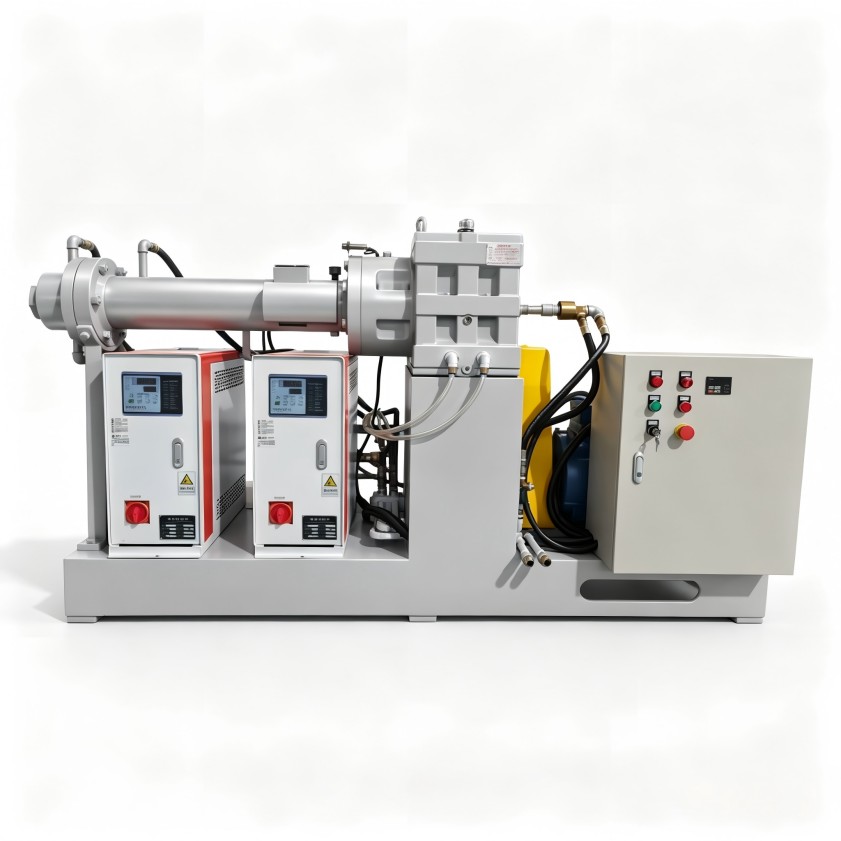
工艺参数与操作习惯也要纳入排查范围
漏胶不一定全是密封件老化。胶料温度偏高、塑化过度,会让胶料流动性增强,在机头形成过大压力,顶开密封薄弱点。这时应核对挤出段各区温控实际数值,判断是否存在温控表显示与热电偶实测偏差。此外,开机冷启动时操作人员图快、跳过预热,也会造成机头密封加速疲劳。把漏胶记录和当班操作步骤放在一起对比,往往能找到规律。这一层排查,属于典型的设备维护与生产管理协同问题。
橡胶密封件工况下,建议按批次记录漏胶频次
橡胶密封件胶料配方变化频繁,不同硬度、含胶率的料在冷喂料挤出机上表现不同。换料时如果不同步调整温度和挤出速度,漏胶就会在换料后的前半小时内集中出现。建议用一张简单的记录表,把料号、机头温度、螺杆转速、漏胶时间点逐一记下。连续观察3到5个批次后,能看出哪些胶种需要提前降速、哪些需要重新设定温控区间。当漏胶记录被用作日常管理依据,冷喂料挤出机漏胶处理就不再依赖老师傅的个人经验。利拿实业在挤出机密封结构设计和维护支持方面有成熟经验,能够根据实际工况协助制定维保计划。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。