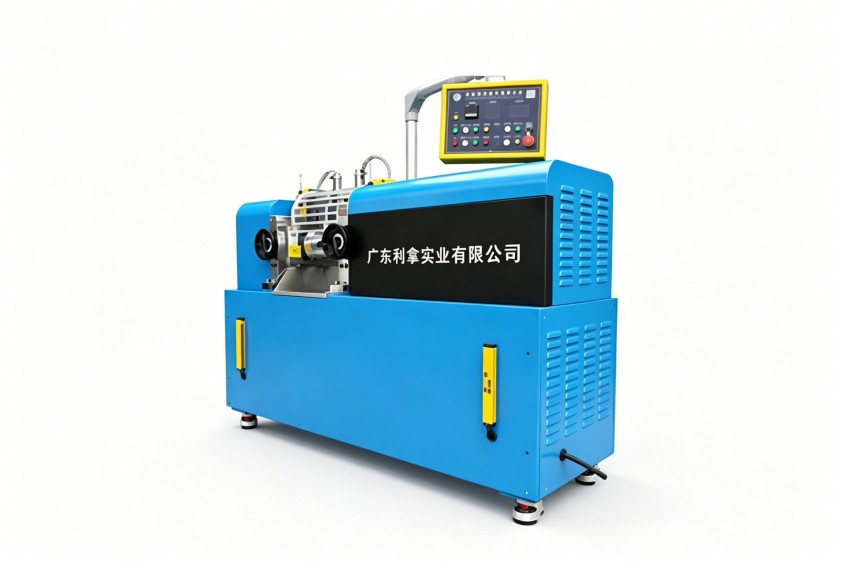
开炼机扒不住辊?先别急着换设备,排查这两处
开炼机打滑、抱辊不均,问题不止在设备本身
橡胶密封件生产时,开炼机出现胶料打滑、无法正常包辊,直接后果是混炼不均匀、胶料内部气泡难以排出,废品率随之上升。不少厂家第一反应是设备老化或辊筒磨损,急着考察新机。但实际上,很多时候问题出在工艺参数的匹配上,换设备未必能根治。
温度设定不合理是首要排查项。辊温过低,胶料硬度高、流动性差,自然难以贴合辊筒;辊温过高,胶料变软发粘,又容易卷入空气。所谓“优质开炼机”,其价值恰恰体现在能否提供稳定、均匀的辊面温度场,减少人工反复调节的依赖。若前后辊温差控制不当,胶料会偏向高温一侧,加剧不均。
操作节奏同样容易被忽略。投料量过大或割刀频率过快,都会破坏胶料在辊隙间的受力平衡。熟练的师傅会根据胶种软硬调整“吃料”速度,但这依赖经验,难以标准化。更稳妥的做法是依靠设备特性来辅助——例如辊筒的速比设计、冷却水路的流量分配是否合理,决定了设备对操作波动的容忍度。
不同胶料,对辊筒工况的要求差异很大
密封件常用的三元乙丙胶、丁腈胶或氟橡胶,对开炼机的温控精度和剪切力要求并不相同。氟橡胶易焦烧,需要快速散热;三元乙丙胶则需更高的辊温来促进塑化。一台真正适用的设备,应能针对不同胶料提供对应的温控区间和转速匹配逻辑,而非让操作工去“将就”设备。

判断设备优劣,重点看这三点
评估一台开炼机是否“优质”,不妨聚焦三个维度:
- 温控系统:辊筒内部水道设计是否合理,能否在连续生产时维持辊面温差在较小范围。
- 结构刚性:机架和轴承座能否承受高硬度胶料冲击,长期运行后辊距是否稳定。
- 安全与清洁便利性:紧急停车响应、接料盘与辊筒表面的清理难度,直接影响日常生产效率和操作安全。
老设备优化还是换新,算一笔长期账
如果现有设备频繁出现打滑,且通过调整配方和操作仍无法解决,说明设备本身的温控或速比已无法满足当前胶料需求。此时与其继续耗费人工和胶料试错,不如评估升级温控系统或更换新机的投入产出。对密封件这类小批量多批次生产场景,设备稳定性带来的胶料节省,往往比设备单价更值得关注。
利拿实业在橡塑混炼成型领域有多年技术积累,其开炼机产品在温控均匀性和结构刚性方面进行了针对性设计,可适应多种胶料的精密混炼需求。如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。