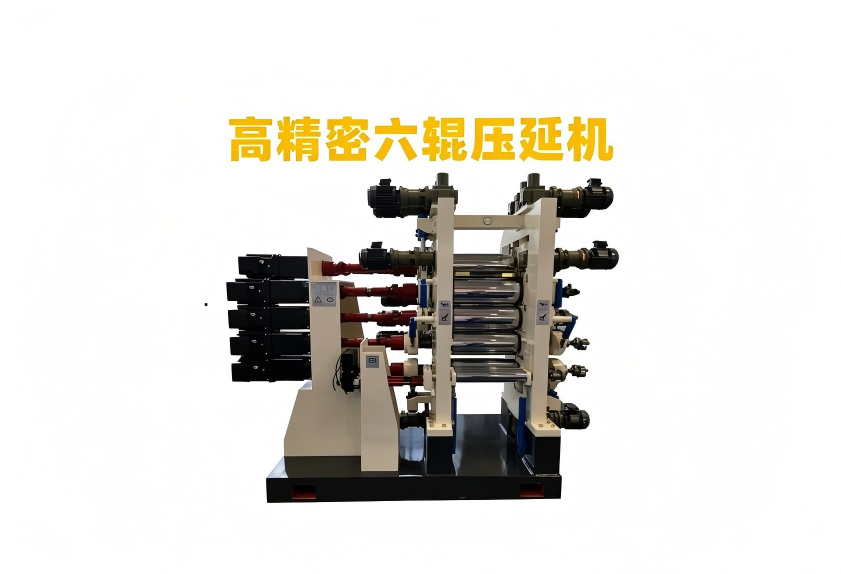
压延设备出料厚度忽高忽低?先排查温控滞后与辊距基准
压延设备出料厚度波动?排查顺序比调机更重要
电线电缆料生产中,压延设备的出料厚度一旦出现波动,绝缘层电阻和机械强度都会受影响,废料率随之上升。不少厂家遇到这种情况,第一反应是重新校准辊距或更换胶料,但往往过两天又复发。实际上,厚度漂移很少是单一原因,温控滞后、辊距基准偏移、上游混炼不稳定都可能是源头。本文按异常判别、温度、辊距与供料三个环节梳理排查思路,帮助工艺人员少走弯路。
先判断波动类型,再决定动哪里
压延工序的厚度波动按特征可分成两类:周期性波动和随机漂移。周期性波动通常与辊筒圆度、轴承间隙有关,波动频率跟随辊筒转速;随机漂移更多由温控或供料波动引起。建议先记录波动周期、幅度以及对应时间点,判断是跟随辊筒转动,还是跟随升温/降温或换料动作。盲目调节辊距,往往会掩盖真实原因,增加后续排查难度。
温控滞后:压延设备厚度漂移的隐蔽变量
电线电缆料对温度变化很敏感,尤其是PVC和交联聚乙烯。压延机辊筒内部的热媒循环存在热传递滞后,显示器温度达到设定值时,辊面实际温度可能还在爬升。这种滞后在设备启动、提速或换料时最明显,直接表现为厚度短时波动。排查时,不要只看仪表读数,要同时监测辊筒横向温差和辊面温度趋势。如果横向温差偏大,片材中间和边缘厚度很难一致。改善方向包括延长预热时间、优化热媒流量分配,以及在温控程序中加入更平缓的升温曲线。
辊距基准和上游混炼状态,决定波动能否根除
压延设备的辊距看似是机械定位问题,实际上会随辊筒热膨胀变化。停机清洗后再开机,若没有重新确认基准,出料厚度可能整体偏差。另一个容易被忽略的因素,是喂入压延机的胶料状态。如果密炼机或捏合机的混炼周期、填充系数设定不当,胶料塑化不均,经过辊隙时就会产生局部应力,表现为厚度突变或表面瑕疵。因此排查压延问题时,建议将混炼温度、排料时间和过滤环节一并纳入记录,形成从供料到压延的完整数据链,而不是只盯着辊距调节。
从一次排查到稳定控制
厚度波动往往不是单一设备的问题,而是整条生产线参数配合的结果。将压延工艺参数与上游混炼参数联动管理,并建立定期校验辊距基准的制度,能有效减少同类异常重复发生。如果企业希望从设备层面减少这些波动,需要重新审视混炼、过滤和供料等环节的设备配置与自动化水平。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。