陶瓷粉末混炼总出现硬块?问题可能出在密炼机填充系数上
金属密炼机填充系数设不准,陶瓷粉体混炼为什么不稳定?
陶瓷粉末与粘合剂在密炼机中混炼时,批次差异大,转子电流总是不稳定,问题往往出在金属密炼机填充系数设得不对。这个参数没有固定的答案,需要结合物料特性和设备结构来估算。很多现场人员习惯直接按橡塑混炼经验装料,忽略了金属、陶瓷粉体堆积密度低、压实前后体积差异大的特征,导致剪切力无法均匀作用到物料。下面按粉体特性、容积估算和设备配置三个方向,把填充系数调准的方法拆开讲。
先理解填充系数影响的是剪切效果,不是简单的“装多装少”
密炼机的混炼效果来自转子与混炼室之间的剪切、拉伸和折叠。装料过少,物料在转子上打滑,转子空耗能量;装料过多,上部料团只能跟着转子整体推移,粉体与粘合剂无法被反复折叠。对金属、陶瓷这类高硬度粉体而言,剪切不足还会让局部温度异常升高,加剧粘合剂降解。填充系数必须让物料刚好填满转子工作区,既留出翻转空间,又保证每次通过间隙时承受足够的剪切力。
设定前先做两个估算,再决定投料量
第一步,按混炼配方分别查出粉体和粘合剂的密度,换算出混合料压实后的密度。第二步,用目标批次重量除以压实密度,得到实际体积,再与密炼机混炼室的有效容积比较,得出初始填充系数。需要注意,设备说明书上的容积是几何容积,衬板、转子形状、卸料门结构都会影响有效空间,不能直接套用。建议先按低于常规容积的料量试炼一锅,观察转子电流曲线和排料状态,再逐步调整到稳定区间。
想判断金属密炼机填充系数是否合适,不要只看混炼时间
填充系数调到位时,转子电流曲线应相对平稳,没有明显的尖峰或持续低谷;排料温度每批差异较小,粉体团块松散,截面看不到白点或粘合剂聚集。若电流持续偏高,说明装料偏多;若电流忽高忽低且排料温度偏低,说明装料偏少,物料没有充分剪切。时间参数不要单独调整,因为相同的混炼时间下,填充系数不同,物料累计承受的剪切能量并不相同。
设备配置也要配合粉体工况
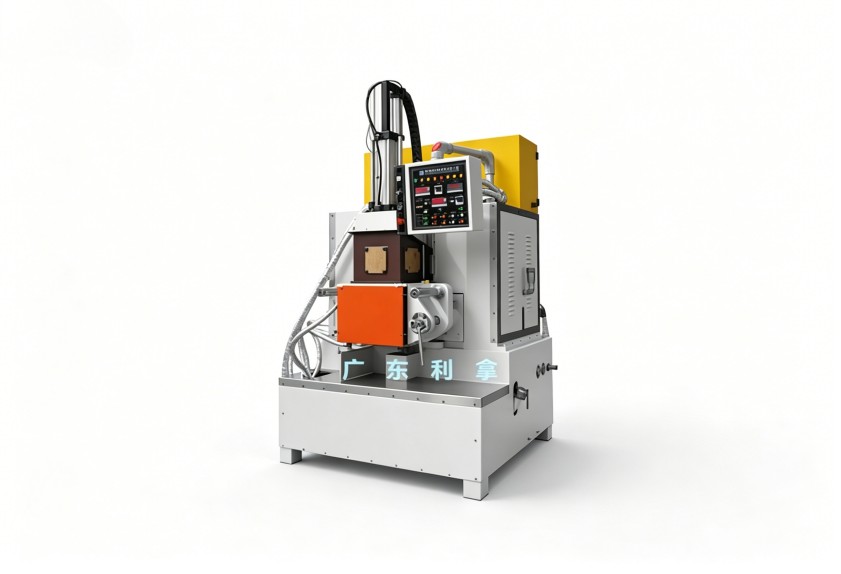
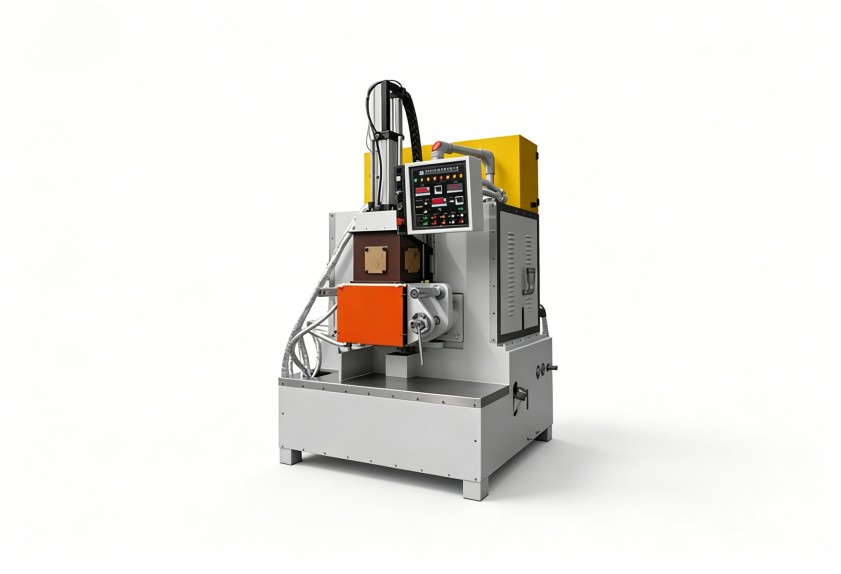
金属、陶瓷粉末磨蚀性强,对密炼机转子、混炼室衬板、卸料门的耐磨要求比普通橡胶混炼更高。同时,粉体混炼的温控精度会影响粘合剂黏度,设备需要配置响应更快的温度调节系统。利拿实业在设计密炼机时,可依据物料特性和填充系数要求,调整有效容积、转子构型及温控单元,避免按标准机型硬套。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。