

压延机冷却不均导致密封件尺寸波动?先查温控与流道
橡胶密封件出片异常,先从压延机冷却系统查起
密封件压延出片出现焦烧、厚度波动或表面气泡时,多数人先调配方或改辊距,却忽略了压延机冷却系统这一环节。针对橡胶密封件压延场景,本文从温控精度、流道设计和运行能耗三个维度,拆解冷却异常的典型成因,并给出可落地的排查思路与设备配置参考。
焦烧与气泡的根因,常在冷却水温控制
密封件胶料中硫化剂和软化剂比例较高,对辊面温度极其敏感。冷却水温不稳定或流量不足时,辊筒表面热量无法及时带走,胶料在辊隙间反复受热,轻则出片厚度波动,重则表面焦烧、产生气泡。
排查时可先确认冷却水入口温度是否恒定,再看各辊筒流量分配是否均衡。压延机冷却系统的温控阀如果响应偏慢,即使水温达标,辊面温度仍可能出现滞后波动。老旧设备若缺乏独立温控,可考虑加装分区控流组件,降低异常发生率。
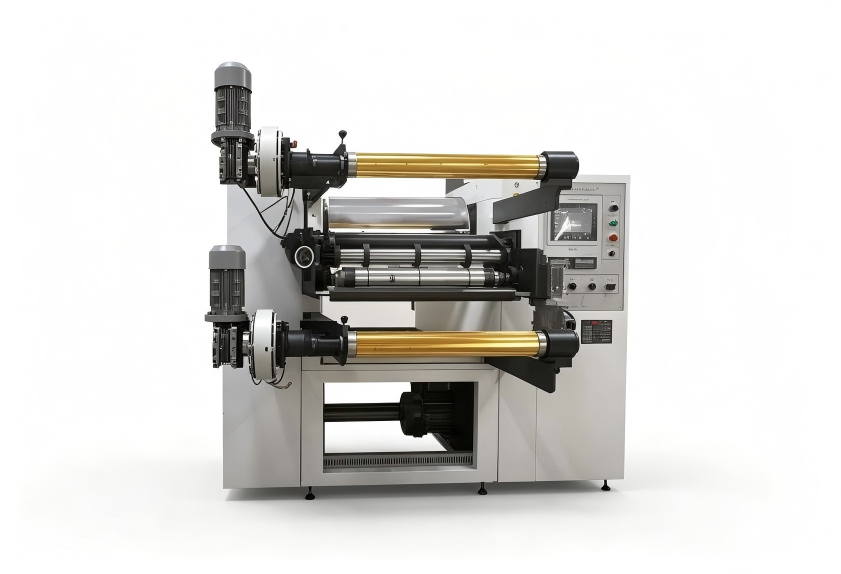
流道设计与温控精度,是设备配置的分水岭
压延机冷却系统的配置水平,直接决定出片质量的上限。流道布局决定换热效率,温控阀件决定响应速度。流道存在死角或弯头过多时,靠近辊端位置的胶料冷却效果会明显差于中部,出片均匀性自然难以保证。

设备配置上需重点确认三项:

- 辊筒内流道形式(夹套式或钻孔式)与有效换热面积是否匹配制品厚度;
- 温控阀的调节精度与响应时间能否适应配方切换节奏;
- 冷却水循环泵的扬程与流量是否满足多辊同步冷却需求。
能耗与维护:冷却系统长期运行的隐藏成本
冷却系统在压延机组能耗中占比较高。水泵长期高负载、温控阀频繁启停,都会推高电耗;水垢积累则让换热效率逐年下降,同一设定温度下实际冷却能力随之衰减。
运维上建议定期清理流道水垢与过滤网,记录冷却水进出温差作为基线数据,同时关注水泵运行电流的异常波动。能耗异常往往比厚度偏差更早暴露冷却系统隐患,值得纳入日常点检范围。
选型与改造前,先确认三个问题
针对密封件压延工况,评估压延机冷却系统的改造或新设备选型时,先确认三个问题:辊筒换热能力能否覆盖最厚制品的冷却需求;温控系统能否在快速切换胶料配方时保持稳定;冷却水循环是否具备独立回路以避免相互干扰。将具体工况参数整理后提交设备方,比单纯对比设备报价更有参考意义。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
