

密封件胶料混炼不均?广东开炼机先校准这三个工艺参数
密封件胶料混炼不均?先把开炼机这三个工艺参数捋清楚
橡胶密封件制品出现硬度波动或气孔时,许多厂家先调硫化参数、换模具排气方案,问题却反复出现。实际上,混炼阶段的开炼机工艺参数往往更早埋下隐患。广东开炼机在现场使用中,辊温波动、薄通安排和装胶量这三项设置失准,会让后段工序难以稳定成型。本文围绕这三个环节,梳理从现象到参数的排查顺序,帮助您降低批间波动带来的废品压力。
辊温与辊距,先确认是否同步匹配
开炼机混炼时,辊温直接决定胶料的黏度和焦烧窗口。辊距收得过小,胶料通过辊缝时剪切热上升明显;若温控响应偏慢,热量来不及带走,局部温度就可能突破密封件胶料的焦烧临界点。排查步骤可分为两步:
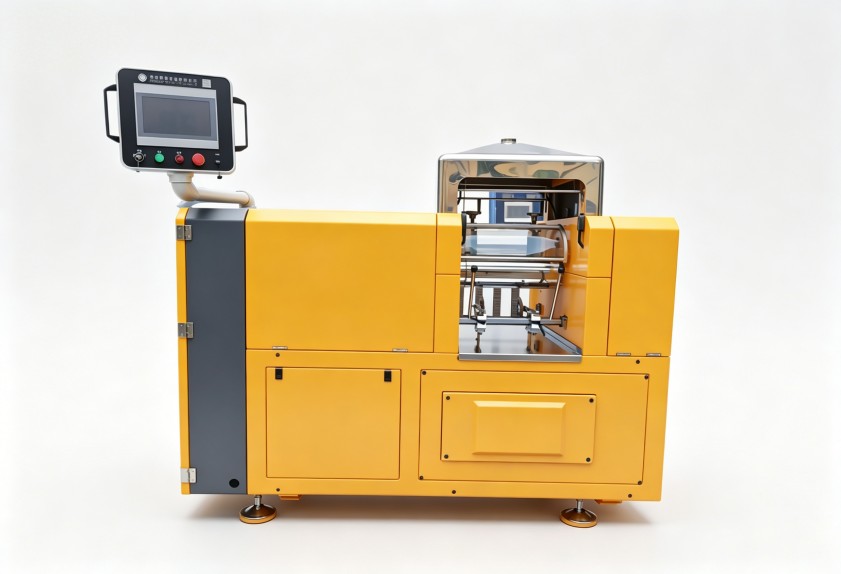
- 先记录连续几批的辊温曲线,观察温度波动幅度;
- 再手动调整辊距,对比胶料包辊和断面状态的变化。
多数混炼不均的问题,在这个环节就能找到直接线索。
薄通次数和散热节奏要一起评估
薄通是改善炭黑或填料分散的常用手段,但次数并非越多越好。高硬度密封件胶料对过炼比较敏感,过度薄通会让门尼黏度明显下降,最终制品尺寸稳定性变差。合理的做法是结合配方设定薄通上限,并保证每遍之间留有足够的辊面散热时间。如果设备缺少冷却水流量监测,操作员可以通过触摸辊面温度、观察胶片表面是否发亮来判断散热是否及时,再决定下一遍薄通的间隔。
装胶量超载,升温问题容易被低估
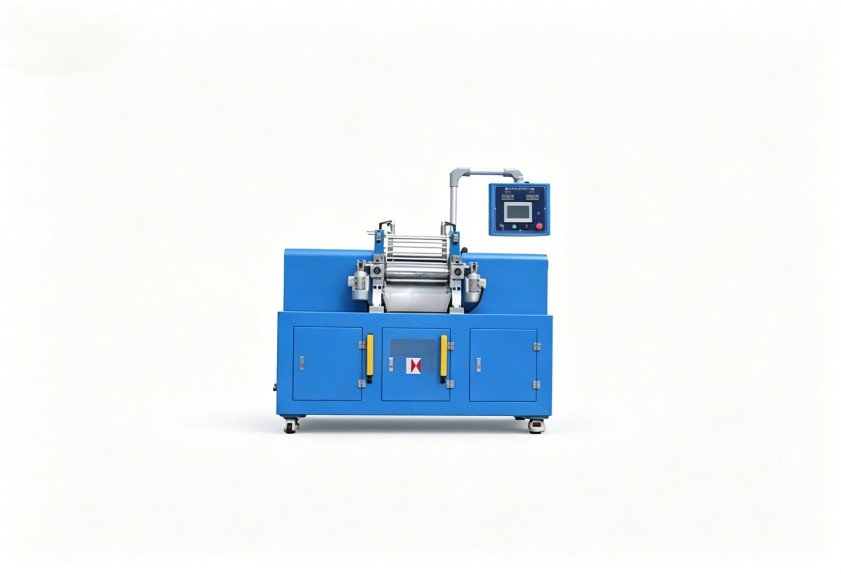
装胶量超过设备建议范围后,胶料翻搅行程变短,贴辊面散热的时间减少。广东开炼机在处理高硬度密封件胶料时,容量设置不当对升温的影响尤为明显。这种影响的隐蔽之处在于,短时间观察可能没有异常,连续生产到后段,才在电流表和温控记录上看到偏差。调整装胶量时,建议同步观察主电机电流的变化幅度,如果单位时间内的电流波动随批次推移逐步加大,就有必要把装胶量回调到设备建议区间再评估效果。

工艺校准若频繁失效,再回看设备配置
如果三项参数都做了调整,混炼质量仍不稳定,说明问题可能出在设备本身的温控能力上。同样是开炼机,辊筒内部流道结构、温控介质流量不同,实际工艺曲线的保持能力会有差别。利拿实业在开炼机方案上可结合胶料特性配置温控系统,并支持非标定制设计,减少工艺参数在连续生产中的漂移。对广东开炼机用户来说,设备配置与工艺需求匹配,比单独追求某个部件规格更有意义。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
