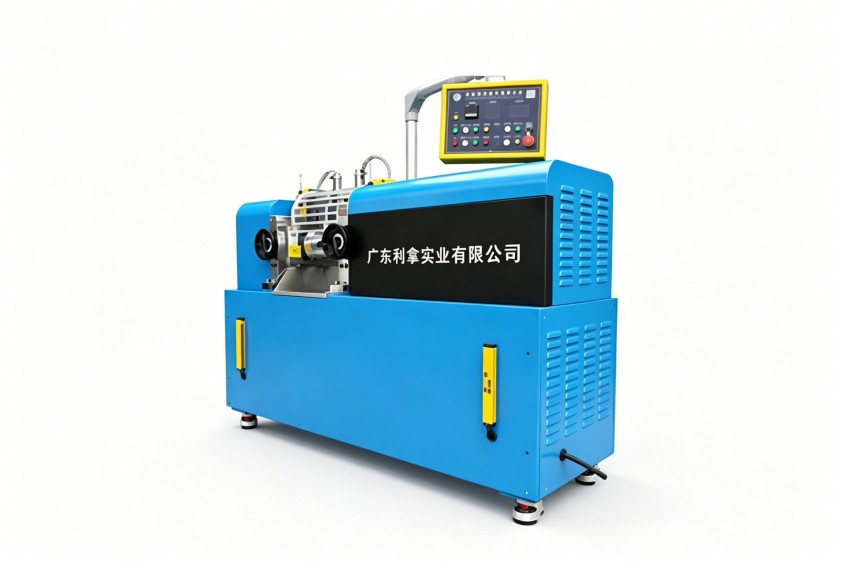
开炼机辊筒磨损别急着换件?先理清润滑与辊温管理逻辑
开炼机辊筒维护:轴承润滑、辊温控制与辊面精度管理
橡胶密封件生产对尺寸一致性要求很高,而开炼机辊筒的状态往往是最容易被忽略的变量。很多厂家把精力放在胶料配方的调整上,却很少意识到辊筒磨损、轴承润滑不良和辊温波动,会给密封件的收缩率和表面质量带来多大影响。本文从轴承润滑、辊温控制和辊面管理三个维度,梳理一套可落地的维护与能耗管理思路,供设备与工艺人员参考。
辊筒状态如何影响橡胶密封件的尺寸一致性
密封件对尺寸公差要求严格,胶料在开炼机上的塑炼效果,会直接反映到模压或注射工序的收缩率上。辊筒如果存在轴向磨损、表面细微拉伤或温度分布不均,胶料在辊缝中的流动就会产生差异,最终导致同一批产品出现尺寸离散。这类问题往往排查很久才发现根源在开炼机,而不是配方或模具。
开炼机辊筒维护的三个关键环节
轴承润滑是辊筒稳定运转的前提
辊筒两侧轴承承受的载荷大,润滑状态直接决定辊筒的径向跳动和轴向窜动。润滑脂劣化或加注不足,会导致轴承温度升高,进而使辊筒热变形量增加。定期检测轴承温升、振动值,并按设备说明书规定周期补充或更换润滑脂,是保障辊筒运转精度的基础动作。
辊温管理影响胶料流动与收缩
开炼机辊筒的温度控制,不是简单地把辊面加热到设定值就结束。辊面温度会随胶料连续投入而波动,如果温控系统响应慢,辊筒中部的温度与两端差异过大,胶料的塑炼效果就不均匀。对于密封件用氟橡胶、氢化丁腈胶等胶种,辊温偏差对收缩率的影响会被放大,因此需要关注温控精度和辊体内部流道状态。

辊面精度直接反映在密封件外观上
辊面出现麻点、锈蚀或局部磨损后,胶料表面会出现细微痕迹,这些痕迹在后续硫化过程中不一定能消除。日常清理辊面时,应避免使用硬质金属工具刮擦;长时间停机时,还要做好防锈处理。定期测量辊面直径和表面粗糙度,有助于在问题扩大之前提前安排修磨。
辊筒维护中的常见误区与管理盲区
不少企业的维护计划只覆盖电机和减速机,对辊筒轴承和辊面状态缺乏量化记录。还有的情况是,设备已经出现轻微异响,但因为没有停机时间,选择先“带病生产”,结果密封件合格率持续下滑,反而带来更多报废损失。此外,润滑脂型号混用、加注量凭经验判断,也会埋下隐患。
维护思路与设备选型如何协同
开炼机辊筒的维护难度,与设备本身的轴承结构、润滑方式和温控设计有很大关系。选购设备时,可以优先考虑辊筒材质牌号、轴承润滑形式是否便于日常点检,以及温控系统是否具备多路温度反馈能力。对于老旧设备,通过加装温度监测、电流监测等辅助手段,也能在一定程度上改善维护效果。利拿实业在橡塑混炼成型设备领域积累多年经验,可根据密封件生产的胶料特性和工况要求,提供设备配置与工艺优化方面的支持。
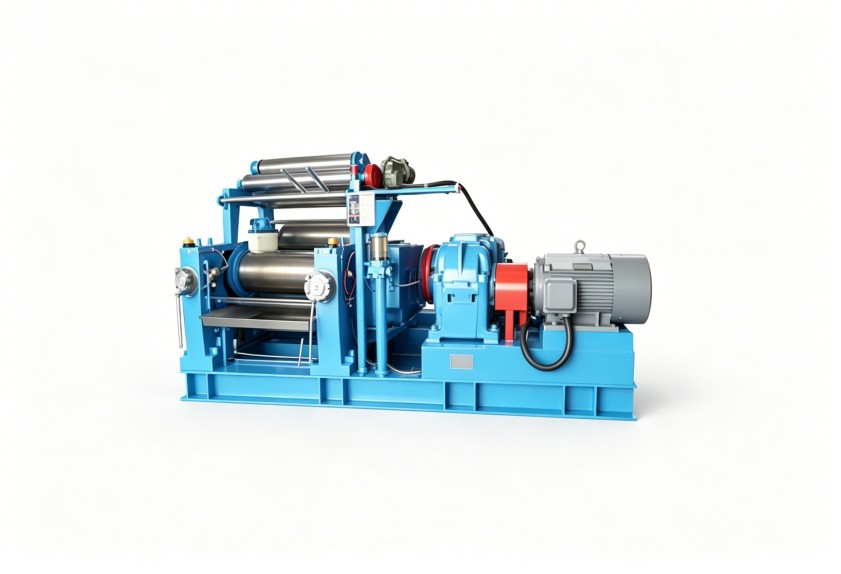
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。