色母粒生产色差不稳定?先查开炼机的时间与温度控制逻辑
色母粒混炼色差与分散不良?先调整开炼机的时间、填充系数与温控
色母粒批次之间出现色差,或者薄膜制品表面露出未分散的颜料点,大多数时候问题不在配方,而在混炼这一环。很多工厂第一反应是延长时间,但时间过长反而让树脂降解、颜色发黄。要稳定母粒质量,需要把塑料开炼机当作一个可控的工艺单元:时间只是变量之一,填充系数和辊筒温度精度往往更值得先查。本文按排查顺序拆解这三个参数,并提供建立批次记录的方法。
先分清色差和分散不良发生在哪个环节
母粒出片时就能看到色点或色块,说明颜料团聚体还没打开;如果出片颜色均匀,但后续制品出现色差,则可能是开炼温度偏高导致载体树脂轻微降解。两种情况对参数的调整方向不同,所以先别急着改时间,先看现象、对工艺记录,再决定动哪个参数。
三个参数按什么顺序排查
排查塑料开炼机的色差问题,建议按时间、填充系数、温控精度依次确认。一次只动一个变量,否则出了问题很难判断是哪一项造成的。
时间不够与时间过长,表现并不一样
时间不足,颜料团聚体没有充分剪切开,出片能直接看到色点;时间过长,树脂剪切降解,颜色偏黄,批次之间也难以复现。判断标准不是固定几分钟,而是看设定时间与出片外观的对应关系。同一配方出现时好时坏,先查时间控制是否波动。

填充系数:越小不一定越好
填充系数太低,物料在辊缝间打滑,剪切力上不去;太高,堆积的热量散不掉,容易局部过炼。对色母粒而言,颜料比表面积大、填料量高,填充系数的可调范围更窄。调整时参考设备说明,以实际分散效果为准,不要照搬通用参数。
温度波动为什么最难察觉
辊筒表面温度一旦波动,颜料熔融状态跟着变,分散效果也随之漂移。荧光色母、高颜料含量配方对温差尤其敏感,前后辊温差几度,色相就有肉眼可见的变化。只盯着表头不够,还要定期校验传感器和温控阀动作是否正常。

设备状态不稳,参数调整会失真
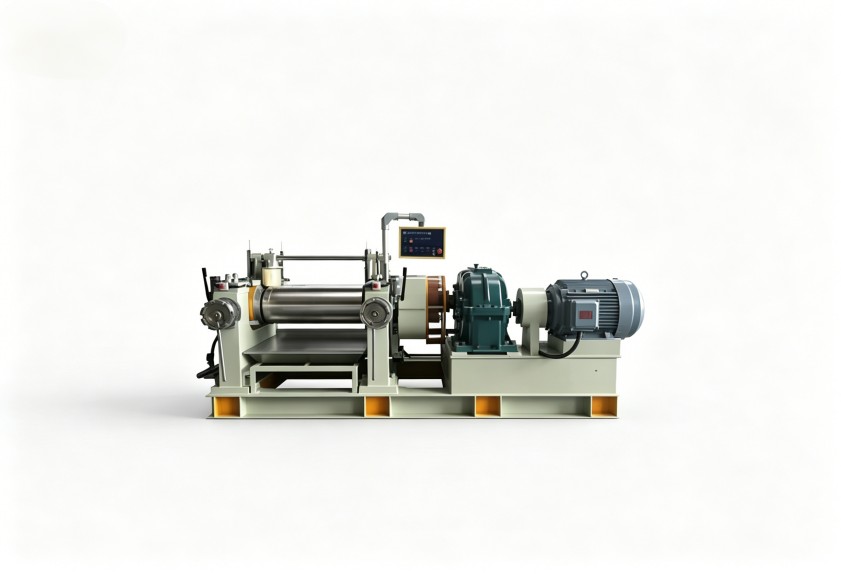
塑料开炼机的辊距左右不一致、辊面磨损、冷却水道局部堵塞,都会让相同参数产生不同结果。建议在做参数调整前,先确认设备基础状态:辊面、轴承、温控阀、润滑是否正常。设备偏移没有排除,参数记录再全也难以重复。温控均匀性直接决定批次复现能力,这也是选型时容易被忽略的一项。
把批次记录变成自己的工艺数据库
每次生产时记录时间、填充系数、设定温度、实际出片温度和扭矩曲线,积累一段时间后,就能找到适合特定配方的参数区间。遇到原料批次变化或设备微偏移,也能更快判断原因。在塑料开炼机上做批次记录,数据积累比临时调机更有价值,也是后续做工艺优化的依据。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。