橡胶密封件出模尺寸不稳?先看开放式炼胶机的温度和转速
开放式炼胶机控温偏差,正在悄悄放大密封件的尺寸公差
橡胶密封件的质量稳定性,很大程度上取决于混炼环节对胶料热历史的管理。开放式炼胶机依靠辊筒表面与空气散热来实现温度调节,这一特性决定了它对操作参数远比密炼机敏感。许多厂家将开炼机视为简单的“过料设备”,殊不知辊温波动、翻炼次数、堆积胶量都会直接写入胶料的粘度历史和硫化行为,最终表现为制品收缩率飘移或气孔率上升。
混炼时间与翻炼次数:决定胶料均一性的隐形刻度
开放式炼胶机不存在密闭混炼室,胶料在辊缝中反复通过,剪切效果完全依赖操作循环。对密封件用三元乙丙胶或丁腈胶而言,混炼时间不足会导致炭黑分散度不够,表现为硫化后硬度偏低、压缩永久变形偏大;而时间过长或翻炼不彻底,则容易造成局部焦烧。
建议通过固定割刀周期和打三角包次数,将操作变量转化为可复现的工艺纪律。每批胶料在辊筒上的通过次数,比单纯计时更能反映真实的剪切历史。
温控精度:开放式炼胶机的命门所在
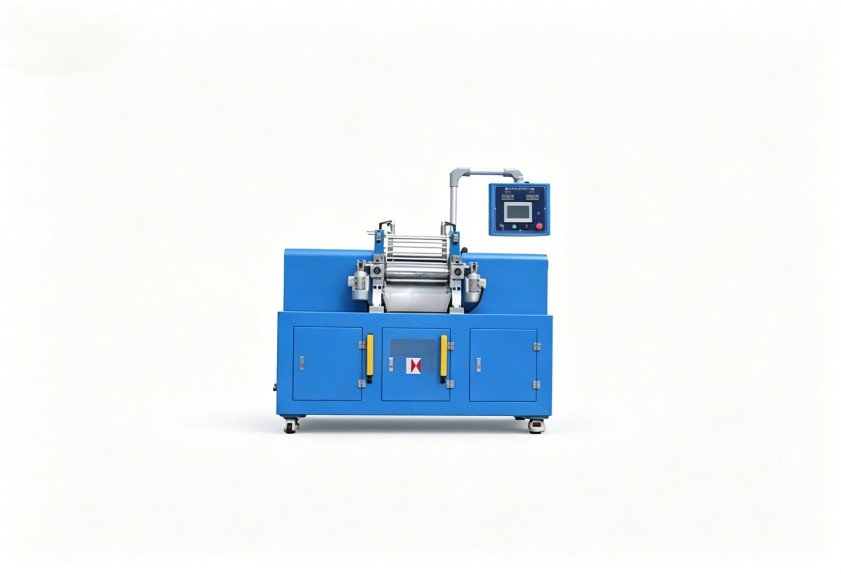
与密炼机不同,开放式炼胶机的辊筒温度主要靠冷却水流量和辊筒转速协同调节。辊面温度过高,胶料容易粘辊并提前硫化;温度过低,则胶料发硬,功耗上升且分散效果变差。对于密封件这类对焦烧敏感的胶种,前辊与后辊的温差控制尤其关键。
实际生产中常见的误区是只关注辊筒表面温度,忽略冷却水进出口温差和辊筒内部水道结垢状况。这会导致夏季与冬季同一设定温度下,胶料实际经历的温变曲线完全不同。
填充系数:影响产能与分散质量的一把双刃剑
开放式炼胶机的填充量没有一个通用公式。装料过多,堆积胶在辊缝上方翻滚不畅,会形成“死料区”,造成分散不均;装料过少,则剪切力不足,混炼效率低下。
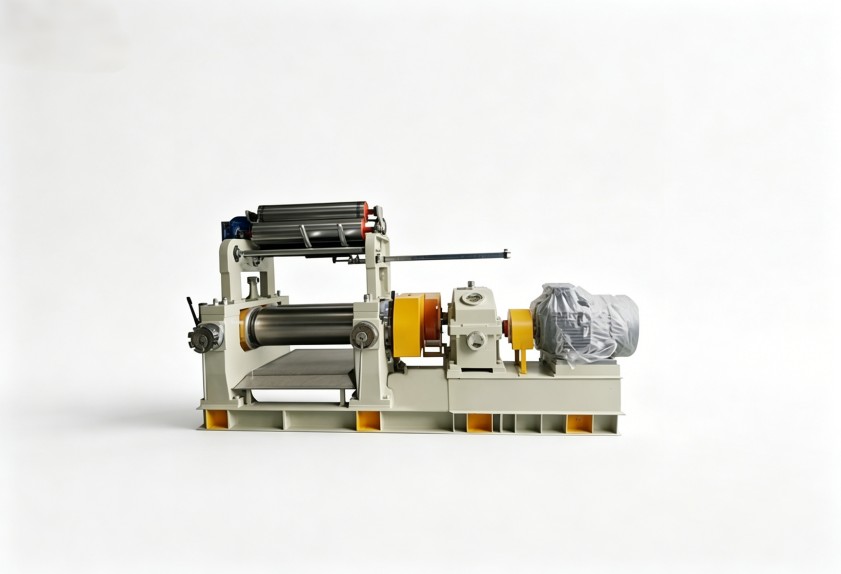
合理的判断依据是观察辊缝上方堆积胶的翻滚状态。当胶料保持适度滚动且无明显滞留时,该容量即为当前配方下的合适填充量。改动配方或更换胶种时,应重新确认这一参数,而非沿用旧习惯。
从单机操作到整线工艺逻辑
密封件生产厂家经常忽略一个事实:开放式炼胶机的前后衔接工序,会放大或抵消其混炼效果。如果上游密炼机排胶温度波动明显,再精密的开炼机操作也难以纠正。反之,开炼机作为终炼设备时,其辊距、辊速比与冷却效率直接决定胶片厚度公差和表面质量。
因此将开放式炼胶机视为整条混炼线的“温度修整器”而非独立设备,是更为稳妥的工艺视角。利拿实业在设计开炼机时,对辊筒内部流道、轴承温升和调速响应做了针对性优化,以降低操作难度。

设备选型时应留意的三个接口维度
考察开放式炼胶机时,除了辊筒直径和辊面宽度这两个基本参数,更值得关注的是设备与现有工艺的匹配度:
- 温控接口:冷却水流量与压力要求是否适配厂房现有管路。
- 传动特性:是否支持低转速大扭矩输出,以适应高粘度特种胶。
- 安全与环保配置:急停装置、防护罩以及废气收集接口是否齐全。
密封件用胶料往往品种多、批量小,换料频繁,因此设备清理便利性也直接影响换线效率和交叉污染风险。
开放式炼胶机的工艺表现不取决于单一参数,而是时间、温度与填充量的协同结果。建议结合自身胶种配方与工况,系统梳理当前操作流程中的变量点,再判断设备本身是否需要调整或升级。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。