利拿硫化机节能观察:混炼不均正在拉高密封件硫化的电耗
橡胶密封件车间的硫化机节能,应从混炼温控与批次稳定性入手
橡胶密封件生产中,硫化机是典型的耗电设备。很多工厂把节能重心放在降低设定温度或加强保温上,电耗却依然居高不下。原因往往不在硫化机本身,而在混炼胶的稳定性:胶料批次波动越大,硫化时间就越难收紧,只能靠延长加热时间来兜底。本文从混炼温控精度、填充系数、排胶稳定性三个维度切入,分析密封件硫化机节能的潜在改善点,帮助您判断问题到底出在前段工艺还是设备段。
硫化机节能,为什么混炼环节常被忽略
硫化机的能耗主要由加热、保温、液压和开合模动作构成。很多操作者习惯直接调整硫化机温控或模具保温,却忽略了一个事实:混炼不均会直接拉长硫化时间。硫化剂和促进剂如果不能均匀分布在胶料中,模腔内受热就会不一致;为了避免局部欠硫,只能让整个批次多加热一段时间。这种为波动留余量的做法,正是电耗难以压缩的隐性原因。
从三个混炼参数入手,为硫化机节能找到支点
温控精度
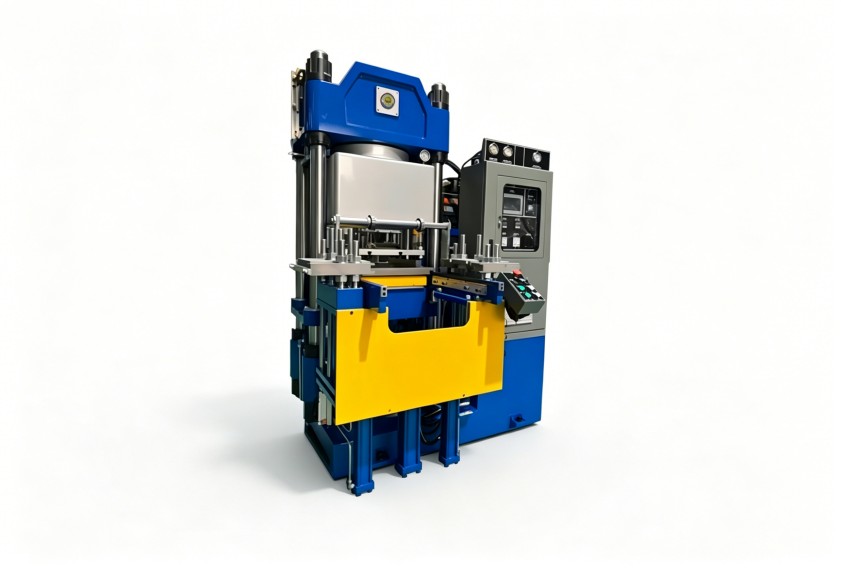
混炼过程中若温度波动偏大,胶料粘度会随之变化,硫化剂分散状态也难以保持一致。硫化机接收的胶料如果每批状态都不同,就找不到一个稳定的硫化时间基线。
填充系数
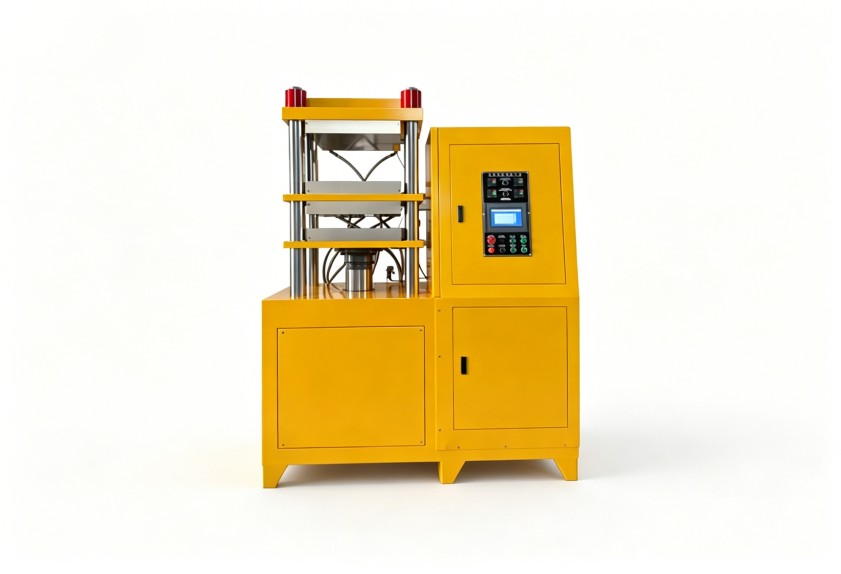
填充系数决定了胶料在密炼室内的翻滚路径与剪切效果。过高或过低都会形成局部滞留,削弱分散均匀度。它不直接消耗能源,却决定了后续硫化机加热效率能否被充分释放。
排胶稳定性
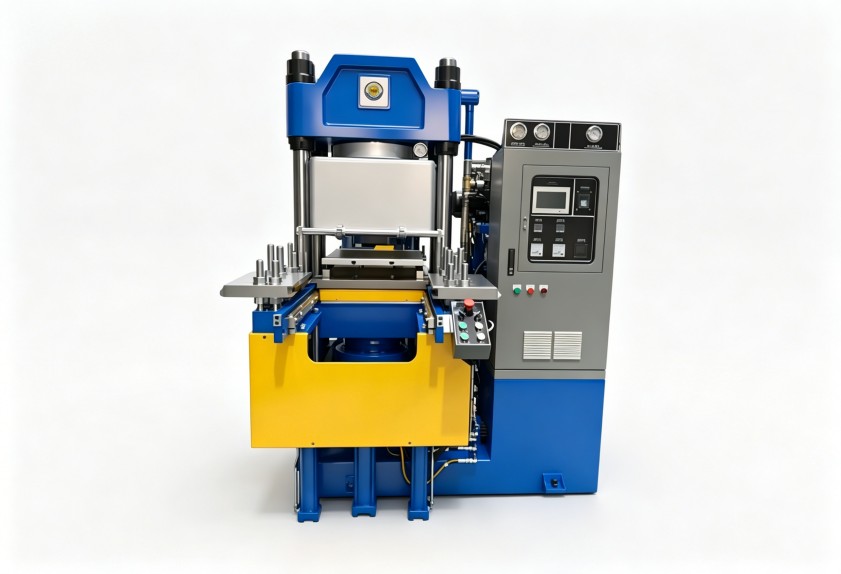
排胶温度和时间的可重复性,决定了批次间的门尼粘度差异。稳定的排胶流程能让硫化机沿用紧凑的参数窗口,而不是每次都把硫化时间放宽到安全上限。
利拿设备如何支撑“稳定的硫化窗口”
利拿硫化机节能的第一个思路,不是直接改动硫化机的结构,而是从混炼端的批次一致性入手。利拿实业在密炼机温控回路和转子构型方面有多年设计与制造经验,并可通过非标定制的方式,匹配密封件胶料的特定剪切和温升需求。当每一车胶料都以基本一致的状态进入模压工序,硫化机就不必为偶发波动多支付热量。
把混炼设备纳入硫化机节能改造预评估
对密封件车间来说,评估混炼设备更新或改造时,建议带着具体胶种配方、门尼粘度和现有硫化工序的电耗数据。重点关注设备能否长期稳定控温、填充系数能否适应自身配方、排胶逻辑是否清晰可复现。把这些因素纳入评估,才不会被单台设备的表面参数带偏。
当硫化机节能成为改造目标,混炼与硫化便不再是两个割裂的环节。均匀混炼的胶料进入模具后,硫化时间可以稳定在较紧凑的区间;每个班次节省的加热时间,累积成生产成本的明显变化。这套链路,正是利拿硫化机节能的整体思路:让前段混炼的稳定性,成为下游硫化工序的节能基础。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。