电缆料压延厚度波动大?工业4.0压延机如何优化供料与温控
工业4.0压延机提升电缆料厚度均匀性的三个工艺切入点
电缆料压延工序一旦出现厚度波动,绝缘层偏心和电气性能离散就会随之而来,废料与客户投诉同步上升。很多工厂在更换压延机后问题依然存在,原因往往在于只盯着设备本身,忽略了前道塑化状态、辊筒温控时序与供料连续性。工业4.0压延机的优势,正是能够感知并调节这些隐形因素。本文从供料均匀性、温控时序、压力稳定性三个维度展开分析,帮助您理清从混炼到压延的排查路径。
供料均匀性:厚度波动的首要来源
塑化不均为什么会被压延工序放大
进入压延机前的胶料如果温度不均、可塑度不一致,辊筒间隙控制得再精准,也难以消除喂料波动带来的周期性厚度变化。此时反复调整辊距,往往只能让局部合格,整体波动依旧。

混炼段与压延段的衔接优化
在混炼阶段适当延长塑化时间,或根据配方调整排胶节奏,同时让供料传送带保持匀速,通常比频繁微调辊距更有效。电缆料配方切换频繁的车间,尤其值得先验证这一段。

为什么说温控时序是工业4.0压延机的核心调节手段
辊筒温度梯度直接影响压延精度
不同电缆料配方对辊筒温度的敏感度差异很大。温度波动偏大时,厚度均匀性会明显下降。传统设备依赖人工经验被动调整,而工业4.0压延机通过预设温控时序,能在开机、走料、换卷等阶段自动匹配目标温度曲线,减少调节滞后。
温度与压力之间不是独立变量
厚度出现漂移时,单纯拉回温度而忽略压力波动,问题容易反复。工业4.0压延机检测到辊压变化后,可同步调整油缸压力与辊筒间隙,这种联动比单点修正更平稳。
压力稳定性问题常被厚度漂移掩盖
油缸压力波动往往来源于液压系统内部,比如油温变化、蓄能器状态或比例阀响应延迟。这类问题不会直接显示在温控屏幕上,却会在卷材横向或纵向留下周期性厚痕。排查时,可将压力曲线与厚度检测数据做时间轴对比,如果波动频率吻合,优先检查液压执行元件。
从单机优化到整线协同:设备选型的落地建议
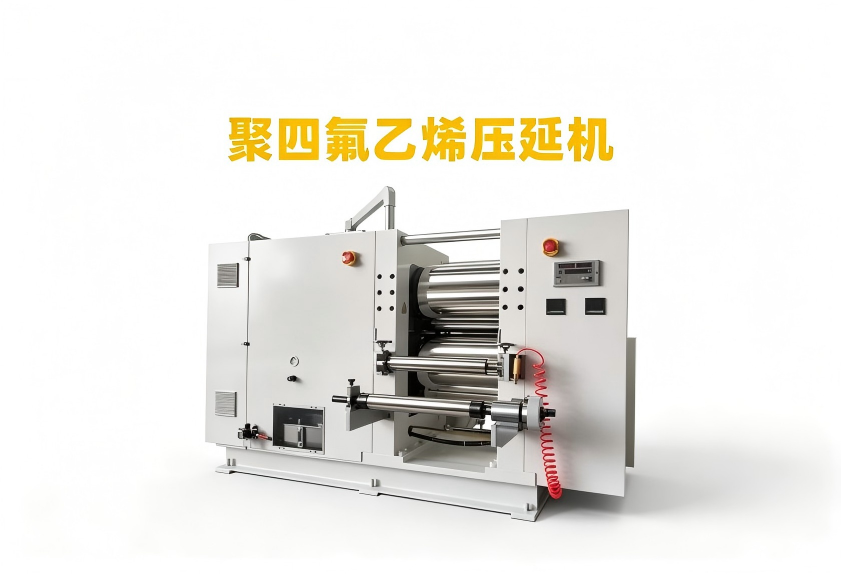
判断一台工业4.0压延机是否适合产线,建议从三个问题入手:控制系统能否保存多套配方参数,换料时一键调用;温度、压力、辊距等数据能否追溯,便于复盘异常批次;控制器是否预留与密炼机、造粒机的通讯接口。利拿实业在橡塑混炼成型整线规划中,会将上述衔接点与压延工序一并纳入考量,避免单机优化带来的隐性损耗。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。