陶瓷粉末混炼开炼机反复开裂团聚?先核对这三项工艺参数
陶瓷粉末混炼开裂又团聚?从橡胶加工开炼机的三项参数查起
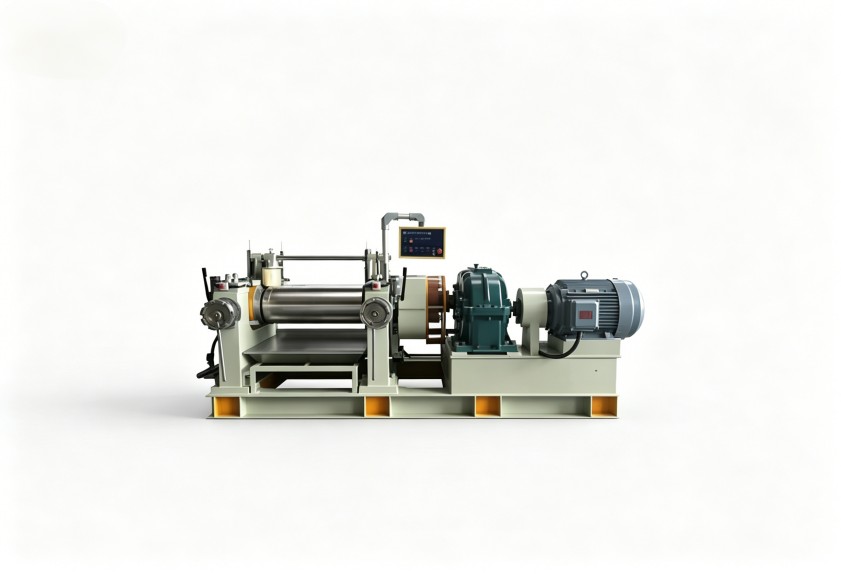
陶瓷粉末与粘结剂的混炼质量,直接影响生坯密度和烧结制品性能。不少厂家在开炼机上一遍遍试错,粉体成团、生坯分层、辊面结壳反复出现,最后往往认定是设备精度不够。其实,这类异常大多源于工艺参数与物料特性失配,设备本身仍有充分的调整空间。本文以橡胶加工开炼机用于陶瓷粉末混炼的场景为例,拆解填充系数、辊温控制和混炼时间三项参数,帮您减少试错,更快锁定异常根源。
先看物料能否“吃进”辊隙:填充系数怎么试
橡胶加工开炼机对陶瓷粉末的剪切分散,前提是物料能在两个辊筒间形成稳定流动层。陶瓷粉体比重大,与粘结剂流动性差异明显,装料量不合适,剪切力便难以传到粉体团聚体上。排查时可先按偏低装料量运行,再逐步上调:物料在辊面上打滑、像散沙般翻动,说明填充系数偏低;辊前堆料隆起、翻滚不顺,说明单次投料偏多。这些调整不用拆机,却能消除大量分散不均的诱因。
辊温曲线:左右温差比最高温度更容易被忽略
陶瓷粉末混炼需要粘结剂在特定温度区间软化,才能均匀包裹粉体颗粒。辊温偏低,粘结剂流动性差,粉体易被压成硬块;辊温偏高,物料过软,剪切效率下降,甚至引发局部分子链交联。更隐蔽的是左右辊筒温差:两端温度不一致,出片厚度和柔度随之波动,后续成型时表现为生坯尺寸不稳定。因此开机稳定后,应同时测量辊面两端温度,尽量把温差控制到最小。橡胶加工开炼机的温控精度,在高填充体系里往往比最高加热能力更关键。
混炼时间:终点判断不能只靠秒表
混炼时间过短,粉体团聚体打不散;时间过长,物料过炼,分子链受损,生坯强度下降,成型时更易开裂。判断终点不能只靠秒表:电流表读数趋稳、辊面物料色泽均匀且无颗粒毛刺、拉出的薄片表面细密,三者同时满足,说明分散基本达标。若出片边缘仍有微小裂口,并排除了辊温和填充量问题,就要怀疑混炼时间超出合适窗口,应缩短后重新记录温度、电流和出片状态,逐步形成工艺台账。
设备端需要为工艺调整留出多少余量
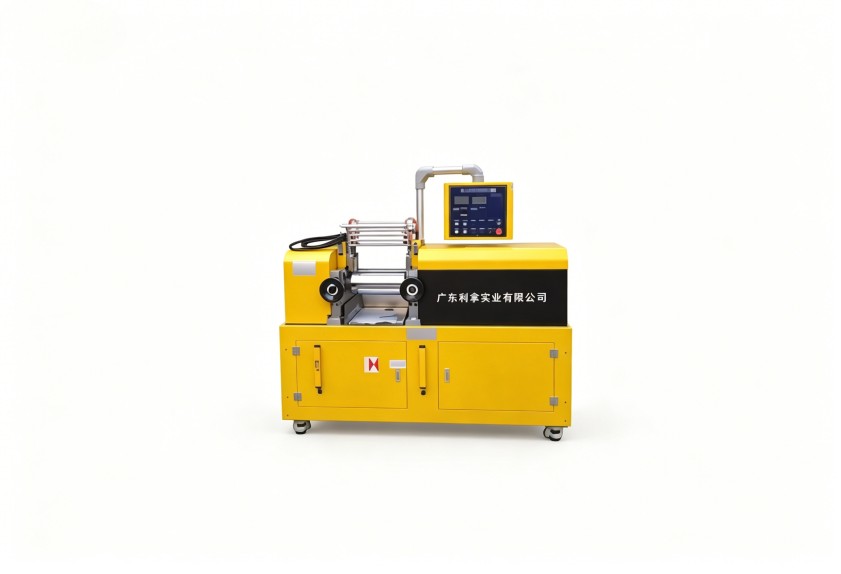
三项参数能否灵活调整,最终取决于设备基础:温控响应速度、辊面耐磨性、辊距调节精度,都影响高填充物料的混炼效果。例如物料含硬质颗粒时,辊面硬度比最大产量更值得关注;频繁升降温度时,加热与冷却的切换速度比标称最高温度更关键。若现有开炼机在这些方面没有余量,选型时应重点比较温控曲线和辊面处理工艺。利拿实业在橡塑混炼设备领域有多年积累,可提供符合高填充体系工况的非标定制方案,为混炼工艺留出调整空间。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。