开炼机混炼温度忽高忽低?先看看辊筒温控的这几个细节
开炼机辊筒温度控不住,密封件尺寸跟着漂
橡胶密封件生产中对温度波动极为敏感。混炼时辊筒温度不稳,胶料黏度时高时低,硫化后尺寸一致性变差,同一批产品出现硬度偏差。很多厂家把问题归咎于配方或操作,反复调整工艺后依然没有改善。实际上,温控能力才是被忽略的核心变量。
判断一台开炼机是否适合密封件混炼,不能只看辊筒直径和速比。以下从三个技术维度展开分析,帮助您建立自己的设备评估框架。
辊面温度稳定,不等于胶料温度均匀
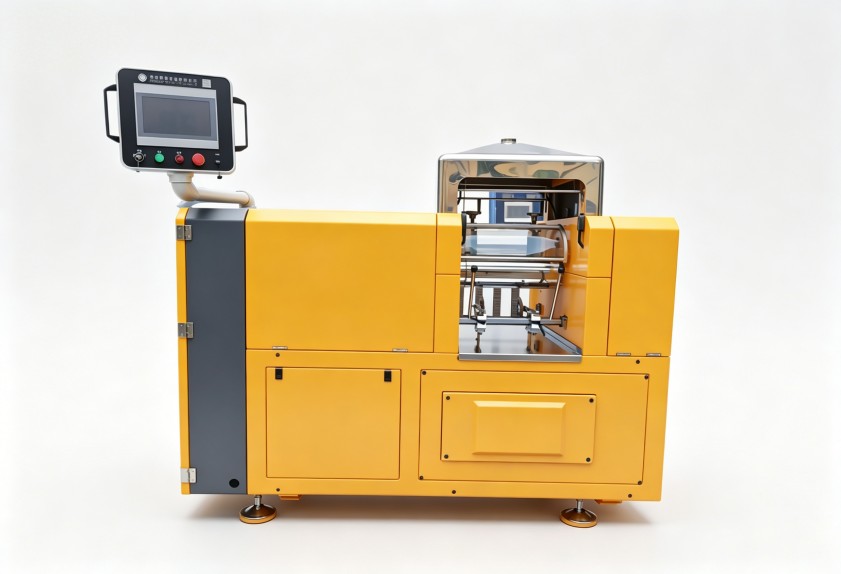
不少厂家验收设备时,只盯着辊面温度表是否达到设定值。这个习惯容易造成误判。辊面温度只能代表测温点附近的状态,胶料在辊缝中受到剪切挤压,内部温度会明显高于辊面。若温控系统只靠辊面反馈调节,滞后性会直接体现在胶料批次差异上。
- 关注辊筒内部流道结构:辊筒直径相同,流道设计不同,换热效率差别很大
- 确认测温探头位置:不同安装位置的反馈速度差异明显,选型时应向设备厂家溯源
- 考察温控系统的调节逻辑:仅做通断控制与比例调节,温度平滑度完全不同
冷却水流量大,不等于温控精度高
密封件混炼需要把辊温控制在较小波动范围内。有些开炼机加大冷却水流量,试图强制降温,结果辊面局部过冷,胶料在辊筒表面打滑,反而延长了混炼时间。温控精度取决于冷却与加热的协调能力,而非单一方向的效率。
- 进水温度与回水温差应纳入考察,温差波动大说明辊筒换热不均
- 温控阀响应速度直接影响温度回升曲线,选型时建议实测
- 夏季冷却水温度偏高时,是否有辅助降温措施,需提前确认
不同密封件胶种,对温控有不同要求
橡胶密封件配方差异大,三元乙丙胶与氟橡胶对温度敏感程度不同。用于浅色制品的胶料,对辊温均匀性要求更高,局部过热会改变颜色稳定性。用于耐油密封件的胶料,混炼温度偏高容易引起助剂提前分散不均。

- 经常换料的车间,优先考虑温控分区调节更灵活的设备
- 连续生产同一种胶料,重点关注长时间运转下温度漂移幅度
- 填充系数较低的配方,辊筒空转时的保温能力同样重要
评估温控能力时,可向厂家确认三个问题
第一,辊筒在低转速、空载状态下,温控系统能否维持设定温度;第二,突然加入冷胶料后,温度恢复至设定值需要多长时间;第三,冷却水流量变化时,辊面温度波动幅度有多大。这三个问题比单纯看设备参数表更容易判断真实温控水平。
生产橡胶密封件的车间,选一台运行稳定、温度可控的开炼机,能减少大量反复调工艺的时间成本。建议在设备到厂前,把温控验收标准写入技术协议,避免后续使用中出现分歧。
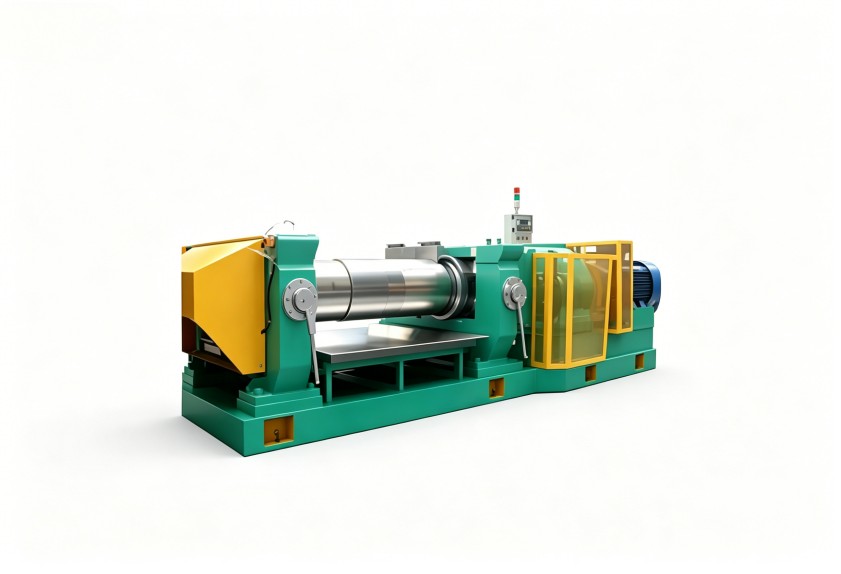
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。