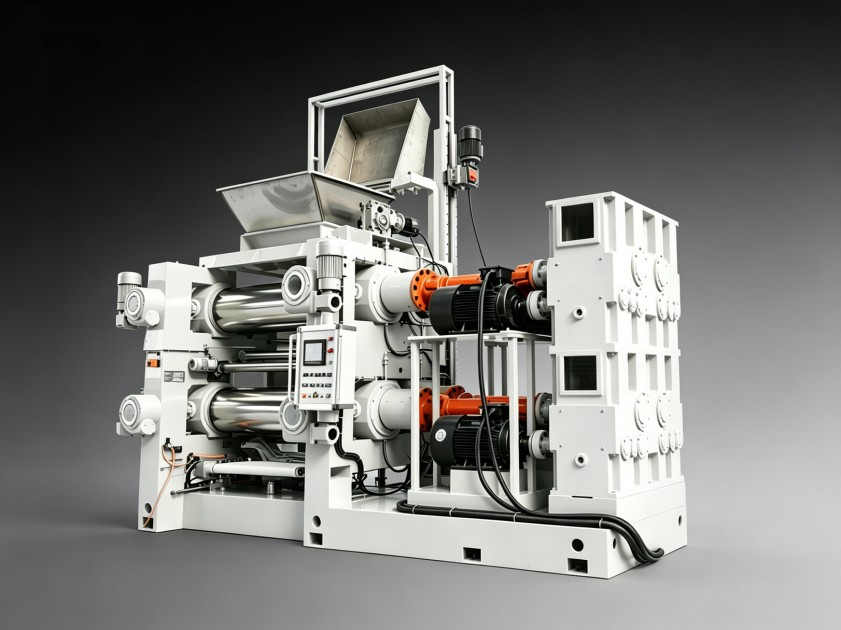
橡胶密封件混炼波动大?先检查堆叠式炼胶机加料环节
堆叠式炼胶机加料方式的生产管理:减少混炼异常的实用思路
橡胶密封件生产对混炼胶的均匀性和批次稳定性要求很高。生产中最常见的异常,往往不是转速或温控参数设错,而是加料环节没有被管好。炭黑飞扬、胶料架桥、称量偏差,这些问题会在下游硫化后变成气孔或尺寸波动。不少企业反复调整设备,却忽略了堆叠式炼胶机加料方式背后的生产管理细节。本文从批次追溯、操作规范、维护保养三个维度展开,帮助您定位加料环节的失控点,用更低成本稳定混炼质量。
加料方式失控,密封件车间会暴露哪些异常
堆叠式炼胶机的加料口通常高于操作平台,物料依靠重力进入混炼室,结构紧凑,但操作偏差更容易被放大。同一配方在不同批次中出现门尼黏度波动,密封件硫化后产生局部气孔,设备偶尔出现“噎车”现象,混炼电流峰值不稳定——这些状况在车间里容易被归咎于设备老化或转子磨损。但若将加料时间、投料顺序、称量误差一并回溯,会发现多数异常源于加料方式执行不一致。物料架桥或粘附时,操作员难以及时察觉,问题会从一次异常扩散到整批胶料。

用批次记录校准加料节奏
要解决加料方式带来的波动,第一步不是换设备,而是建立可追溯的批次记录。每批胶料记录投料顺序、油料和炭黑的加入间隔、压料时间,再结合混炼电流曲线进行校对。例如炭黑和油品加入间隔过短,容易团聚;适当拉开间隔并固定节奏,混炼电流曲线会变得更平稳。利拿实业在客户现场调试时也观察到,坚持做加料记录的企业,批次合格率更容易保持稳定。这种管理投入低,但效果很直接,值得纳入日常质量管控。
操作一致性:培训是成本最低的优化手段
同样一台堆叠式炼胶机,不同操作工的加料习惯可能造成胶料品质差异。有的操作工喜欢将块状物料一次性投入,有的则会分批加入,这会影响混炼室的吃料状态和剪切效率。因此,需要围绕堆叠式炼胶机加料方式制定标准作业指导书,培训操作工识别架桥、散料等现象,并统一处理动作。定期组织实操考核,减少个人经验的依赖,混炼质量才有保障。培训记录和考核结果也应归档,方便追溯问题来自操作还是设备。
维护周期直接影响加料精度
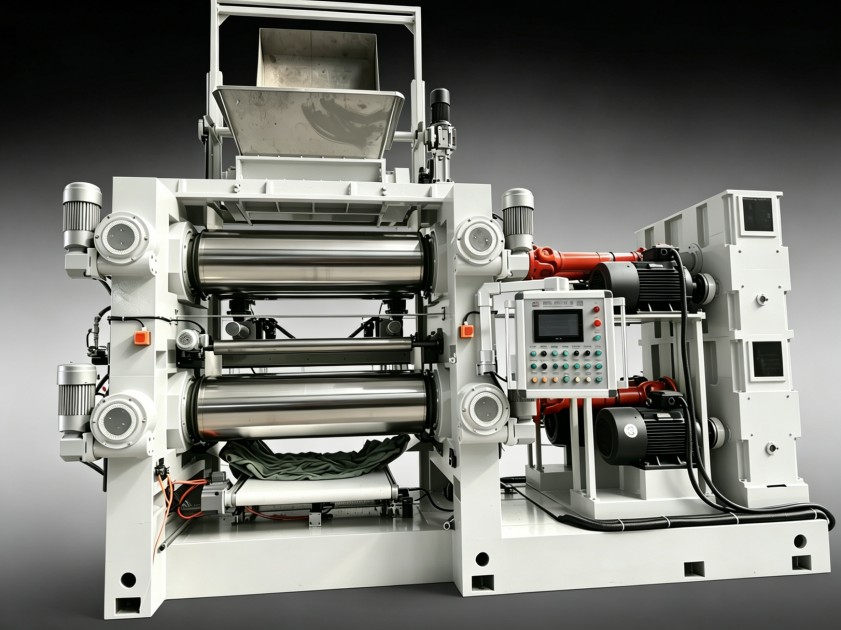
加料方式是否稳定,不仅取决于操作,还取决于设备状态。称量斗残留物料、加料螺旋磨损、密封件老化漏气,都会让实际投料量偏离设定值。生产中若发现同一配方耗胶量逐渐增加,或混炼时间延长,需要优先检查加料系统。把清洁和易损件检查纳入日常点检表,并记录更换周期,能有效减少隐性损耗。对于连续生产的密封件车间,加料机构的保养频率应当高于其他部位。定期清理称量斗内壁,并校验称重系统,这些动作有助于保持加料方式处于可控状态。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。