开炼机温度控不住?可能是定制时忽略了这个细节
定制开炼机应对新能源材料温控难题的三个工艺要点
新能源材料在混炼时对温度极其敏感——温度稍高,材料特性衰减;温度偏低,各组元又难以均匀分散。更麻烦的是,这类物料往往粘辊严重、剪切生热快,通用开炼机很难兼顾“分散效果”与“温度稳定”这对矛盾。不少厂家把问题归咎于操作工经验不足,但反复调试后发现,根源其实在于设备定制的方向不对。
温控不是加个传感器就能解决
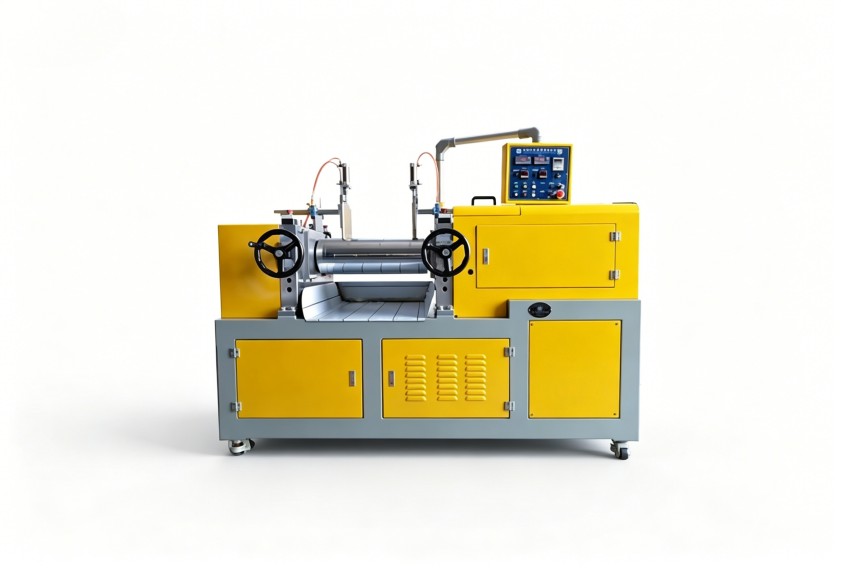
很多人在定制开炼机时只关注辊筒直径和电机功率,对温控系统的理解停留在“有显示、能报警”的层面。实际上,新能源材料混炼的温控是一个闭环,涉及辊筒内部流道设计、导热介质流量、辊面温度分布均匀性三个层面。
例如,部分定制方案为了节约成本,采用单进单出的辊筒内部结构,导致辊面两端与中间存在明显温差。物料在中间区域已经达到工艺上限,而两端还在“欠温”状态。这种温差问题无法通过延长混炼时间来解决,反而会加剧批次之间的波动。

辊筒内部流道与温控精度直接相关
判断一套定制开炼机的温控设计是否合理,建议直接看辊筒内部结构:
- 流道分布是否覆盖整个辊面有效工作区
- 介质流向与物料剪切方向是否形成合理梯度
- 回油温度检测点与实际辊面温度之间的修正逻辑
还需要关注温控单元的控制精度是±3℃还是±1℃。对于新能源材料而言,±3℃的波动很可能直接反映在最终产品的电性能一致性上。若无法确定自己的物料属于哪一档,选择更高精度的配置比后期改造划算得多。
不同混炼阶段对开炼机定制的要求不同
新能源材料的混炼通常不是单段完成,不同阶段对开炼机的诉求差异很大。
粉料混合段关注的是剪切分散能力,辊筒速比和辊面花纹是核心。塑化段则需要温升速率与剪切力之间的平衡,这对辊距调节的灵敏度提出更高要求。出片段则要看辊温恒定能力和卷取速度的匹配度。
一个常见误区是希望“一机打天下”,在定制时要求兼顾所有可能性,结果每个工况都只能勉强运行。更好的做法是,在与设备厂家沟通时明确自己的主要工艺段,让设计方案做针对性侧重,不必追求“大而全”。

定制开炼机前先整理自己的工艺边界
要把需求描述清楚,建议在询价前先梳理三个数据:物料对温度的上下限要求、单批次混炼时长、以及填充系数的可能变动范围。有了这三个参数,设备厂家才能判断哪些配置必须加强,哪些功能可以简化。
以利拿实业的经验来看,大量定制讨论往往是从客户提供一份“温度敏感曲线”开始的。只有把边界条件摆清楚,定制方案才有意义,否则只是在标准机型上做外观改动而已。
操作习惯也会影响定制效果
同样的开炼机,不同班组操作出来的品质可能差异显著。这不一定是不按规程操作,更常见的是加料顺序和翻料节奏与温控逻辑不匹配。
定制方案中,可以考虑增加辊温超限自动报警,或者将操作步骤提示集成到控制界面——这些“软配置”对稳定生产同样重要。部分厂家在定制时把预算全花在硬件上,忽略了人机交互层面的适配,结果设备性能再高也发挥不出来。
定制开炼机的本质,是将设备结构与你真实的工艺边界对齐,而不是简单罗列高配置。 先想清楚自己的物料特性、温控需求、操作习惯,再讨论具体的结构设计,方向对了,后续的调试周期会大幅缩短。利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。