橡胶密封件出料卡料反复出现?先看密炼机卸料门与胶料适配
金属密炼机出料方式选不好,橡胶密封件批次稳定性无从谈起
橡胶密封件生产中,出料状态不稳定是密炼环节最头疼的问题之一。同一锅配方,前几批外观正常,后几批却出现焦烧颗粒或批间色差。多数人先调整工艺温度和翻胶次数,却忽略了金属密炼机出料方式对胶料最终状态的影响。
出料不畅时,胶料在密炼室内滞留时间延长,局部温度升高,剪切历史不一致,最终反映到密封件的尺寸稳定性和物理性能上。解决这个问题,需要把出料机构当作混炼系统的一部分来理解。
出料方式不只是“开门放料”,它影响的不止流动性
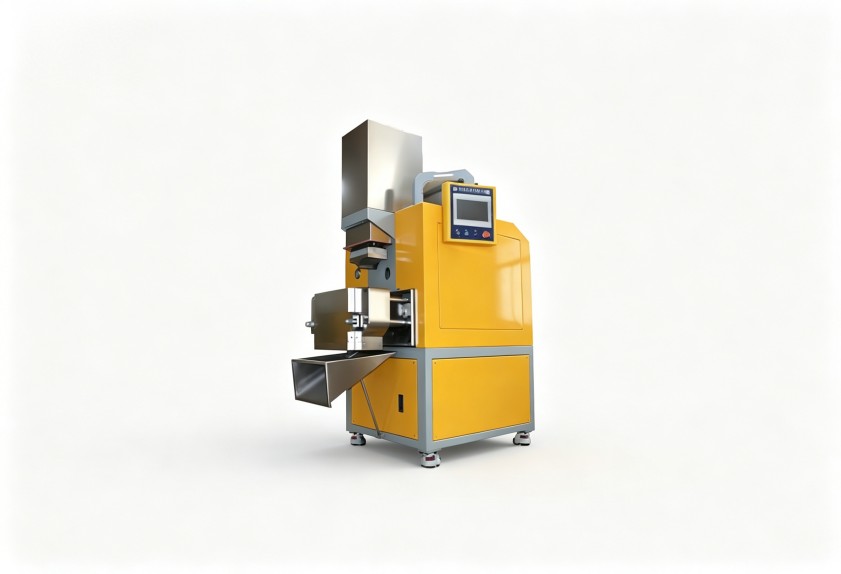
密炼机出料机构的差别,主要体现在卸料门的开启方式和运动轨迹上,常见的有滑动式和摆动式,开口尺寸与密封形式各不相同。卸料门打开时,胶料靠自重和转子剩余推力排出,开口尺寸和卸料通道设计若与胶料流动性不相适应,就容易形成窝料区。
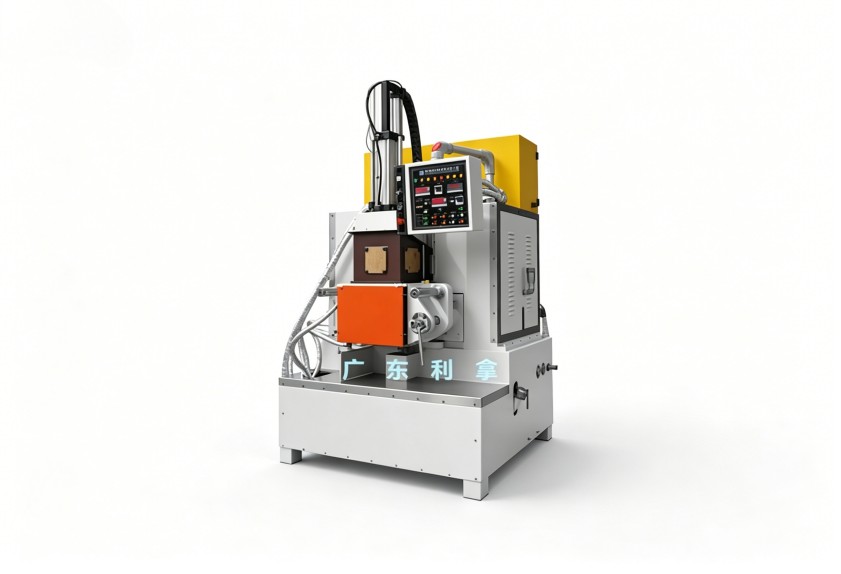
对密封件生产来说,窝料不只是物料浪费。混炼胶在窝料区反复揉搓,部分胶料经历额外剪切,门尼粘度出现偏差,密封件硬度检测结果忽高忽低。
卸料门的几何结构与密封设计,决定出料是否顺畅
卸料门与密炼室之间的配合间隙,直接影响漏粉和积胶两个问题。判断一种金属密炼机出料方式是否可靠,微观层面要关注卸料门密封条在长时间开合后能否保持良好贴合。
密封设计不当的设备,炭黑或填充剂容易渗入缝隙,加剧磨损,间隙变大后又增加清理难度,形成恶性循环。考察设备时,重点看卸料门是否便于拆装、密封件是否容易更换,这些细节决定长期维护成本。
橡胶密封件胶料的流动特性,要求出料方式做针对性适配
密封件配方中通常含有较高比例的填充剂和增塑剂,密炼结束时胶料的黏度和挺性差异很大。黏度高的胶料对卸料开口尺寸更敏感,挺性差的胶料则容易在卸料门处拉伸变形。
密炼机出料方式的设定不应照搬通用参数,而要按具体胶料的流动行为调整辅助卸料装置和翻料节奏。支持在控制系统中预设不同配方卸料参数的设备,切换胶种时能减少试错成本。
出料速度与温度控制之间的平衡
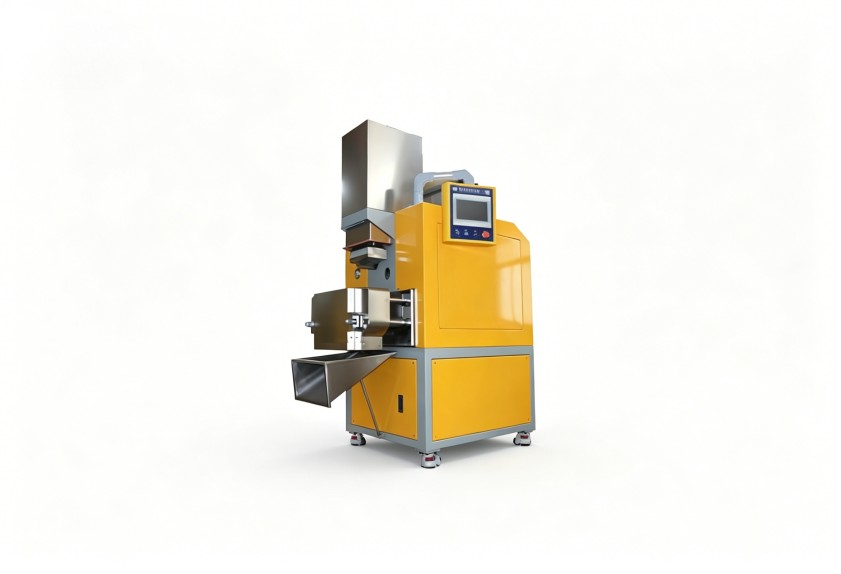
出料过程时间不长,却承担着胶料转移和热量管理的双重功能。卸料过快,胶料内部热量来不及均匀释放;卸料过慢,排料阶段的继续剪切可能引发早期硫化。
让出料机构与温度监测联动,在到达设定温度窗口后按预设顺序完成卸料和输送,是更稳妥的做法。整机出料节拍稳定,才能保证批次节奏不乱。
结合工况评估出料系统,才谈得上选型
选择密炼设备时,不能只盯着密炼室容积和转子转速,金属密炼机出料方式的可靠性同样要纳入评估。可从三个角度衡量:卸料门密封寿命、清理维护的便利程度、与现有生产线的对接方式。
经常切换多种密封件胶料的厂家,优先考虑换料清理耗时更短的结构;长期生产高填充配方的厂家,则更应关注卸料通道的耐磨性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。