陶瓷粉末混炼分散差?开炼机的填充系数和温控精度要这样调
开炼机混炼陶瓷粉末分散不均?从填充系数与温控精度入手
陶瓷粉末与粘结剂的混炼工序中,开炼机 炼塑设备是否真正发挥出优势,往往取决于关键参数的匹配。分散不均、粘辊、温升异常如果反复出现,延长混炼时间通常解决不了问题,反而可能增加能耗和废品率。不少厂家习惯加大剪切力,却忽略了陶瓷粉末与橡胶、塑料在密度和导热性上的显著差异。本文从填充系数和温控精度两个维度拆解异常成因,帮助您明确调整方向。
陶瓷粉末混炼的典型异常:不只是分散不均
陶瓷粉末混炼的异常,往往在成型和烧结阶段才暴露,常见表现包括坯体强度不均、烧结后出现裂纹等。从设备角度看,常见诱因包括:填充系数与物料体积不匹配,导致局部干混;辊面温度波动,使粘结剂分布不均;混炼时间过长,造成物料过度受热。这些因素相互关联,单独排查时间、速度往往不够,需要从参数组合入手。
填充系数:剪切与温升的平衡点
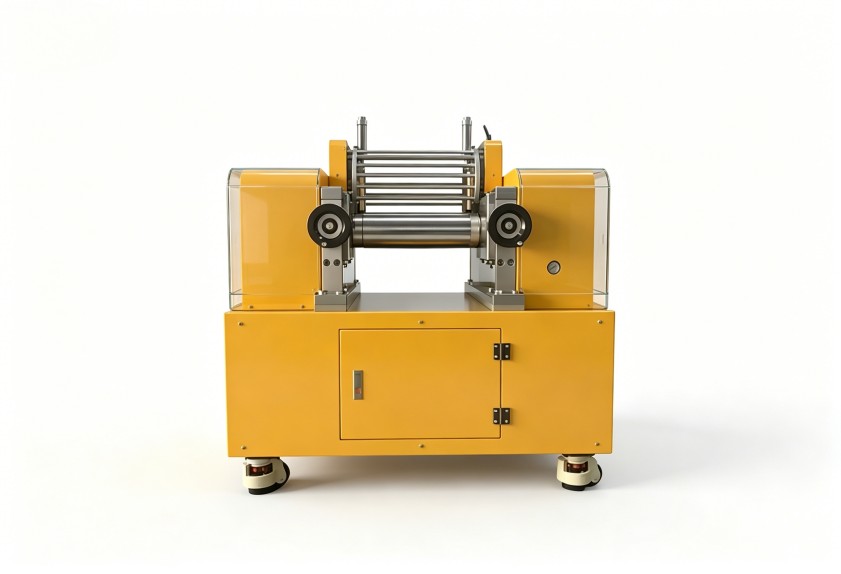
填充系数反映的是投料量与设备工作容积的匹配关系。系数过低,陶瓷粉末和粘结剂在辊筒间得不到充分剪切,容易形成团块;系数过高,摩擦热急剧增加,温升速度比普通胶料更快。对开炼机 炼塑设备来说,陶瓷粉末的高密度特性决定了不能照搬橡胶或塑料的投料习惯,而应结合物料在辊距间的流动状态分阶段调整。混炼初期可适当提高填充系数促进润湿,后期则需要降低投料量以控制温升。

温控精度:决定混炼质量的稳定性
辊面温度控制精度直接关系混炼质量的一致性。陶瓷粉末与粘结剂对温度比较敏感,波动范围稍大,批次间稳定性和成品率就会受影响。同一台开炼机 炼塑设备,如果温控介质的流通路径设计不合理,辊面不同区域温差大,局部过热或欠炼就难以避免。因此,在设备选型时,不能只看温度仪表,还要关注辊筒内部流道结构、温控介质的响应速度以及传感器布置是否合理。这些细节,往往决定了批量生产时能否保持同一工艺窗口。
从设备调整到工艺优化的落地建议
对于现有设备,可以先做小批量混炼试验,记录不同填充系数下的扭矩变化和辊面温度曲线,找出当前物料体系适合的参数区间。如果温控响应慢或温差过大,需要评估辊筒流道改造或温控系统升级。若是新建产线,在设备选型阶段就要与厂商充分沟通物料特性。利拿实业支持全流程非标定制化方案,可根据陶瓷粉末的粒径、粘结剂种类和产能要求,调整辊筒结构、温控单元与投料控制逻辑,从设备层面减少参数试错成本。
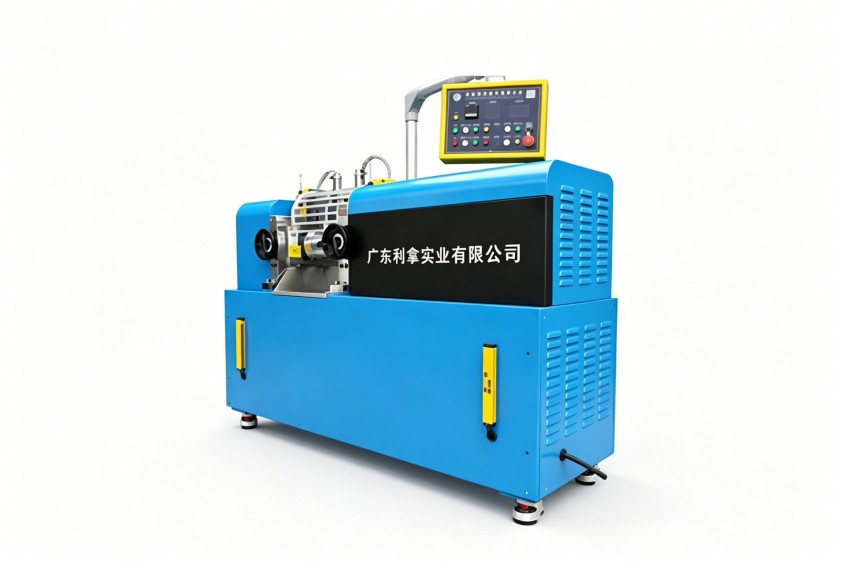
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。