橡胶密封件压延公差不稳?从工艺参数看压延机在橡胶工业的应用
橡胶密封件压延公差异常?从工艺参数看压延机在橡胶工业中的应用
橡胶密封件对胶片厚度均匀性、内部致密性要求严苛,压延后出现的公差超差、表层褶皱、内置气泡等问题,往往会在后段硫化、裁切工序才暴露,直接拉高成品报废比例。不少工厂遇到异常先反复调整辊距,却忽略供胶、温控与压延节奏的参数匹配,很难从根源解决问题。结合压延工序的核心参数逻辑,拆解异常排查方向与设备适配要点,帮助降低工序损耗。
胶片缺陷与压延参数的关联逻辑
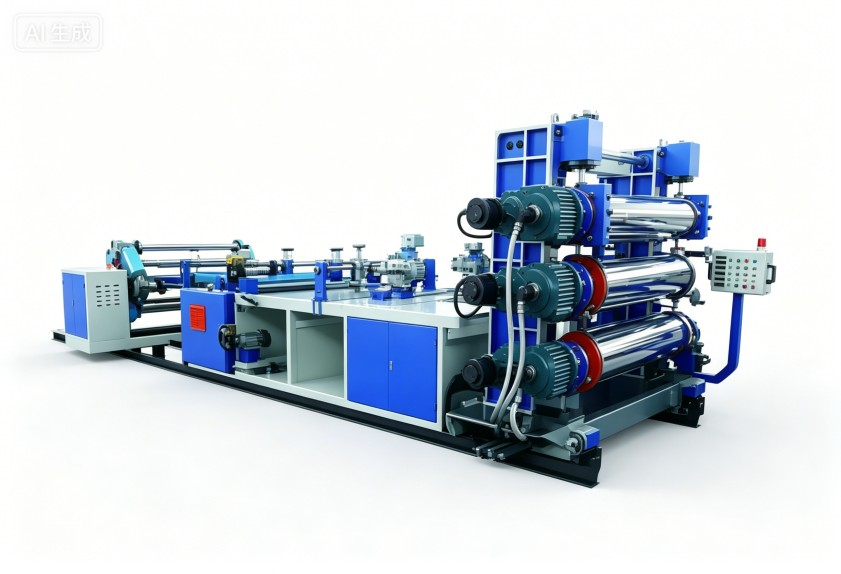
压延机在橡胶工业中的应用核心,是通过辊筒挤压与温控配合,让混炼后的胶料形成均匀致密的连续片材,密封件对胶层致密性、尺寸一致性要求更高,参数偏差的影响也会被放大。
温控精度不足时,辊筒温差会导致胶料局部流动性差异,辊缝挤压力分布不均,直接带来厚度偏差;辊温过高易引发粘辊、小分子挥发形成气泡,辊温过低则胶料流动不足,表面易出现褶皱缺胶。

供胶填充系数不稳定,辊缝存胶堆大小持续波动,挤压力频繁变化会放大公差;存胶量过高易包裹空气残留气泡,过低则会出现胶片断片、局部缺胶。
压延速度与供胶节奏不匹配时,胶料受挤压时长不一致,会导致压延后收缩率波动,后续裁出的密封件坯件尺寸偏移,无法满足装配要求。
三类常见异常的参数排查顺序
厚度公差超差
先核对各辊筒温控偏差是否符合工艺要求,排除局部温度不均影响后,校准供胶量稳定性,不要直接大幅调整辊距,避免掩盖供胶、温控环节的根本问题。
胶片内部气泡
优先检查存胶堆高度是否超出工艺范围,适当降低供胶填充量,同时确认辊温是否偏高导致小分子挥发,不要一味提速赶产能,避免空气来不及排出被封入胶层。
收缩率波动偏大
先匹配供胶速度与辊筒转速,保证每段胶料受挤压时长一致,同时核对前道供胶的停放时间、密炼均匀度是否达标,不要直接将前道质量问题归为压延故障。
稳定控参的设备适配要点
压延机在橡胶工业中的应用场景差异较大,密封件生产不需要宽幅高速的通用配置,但对参数控制精度的要求更为严苛。要保证工艺参数长期稳定,设备需具备精准的温控响应、定量供胶结构与辊速同步控制系统;针对密封件常用的耐油胶、硅橡胶等特殊胶料,还需匹配对应的辊筒材质与表面处理工艺。

如果现有设备反复出现参数漂移、多次调整后仍无法稳定达标,可结合胶种特性、产能要求与车间工况评估升级或整线配套方案。评估时不要只参考幅宽、产能等硬指标,要结合自身工艺要求判断参数控制能力,这也是压延机在橡胶工业中的应用落地时容易被忽略的选型逻辑。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。