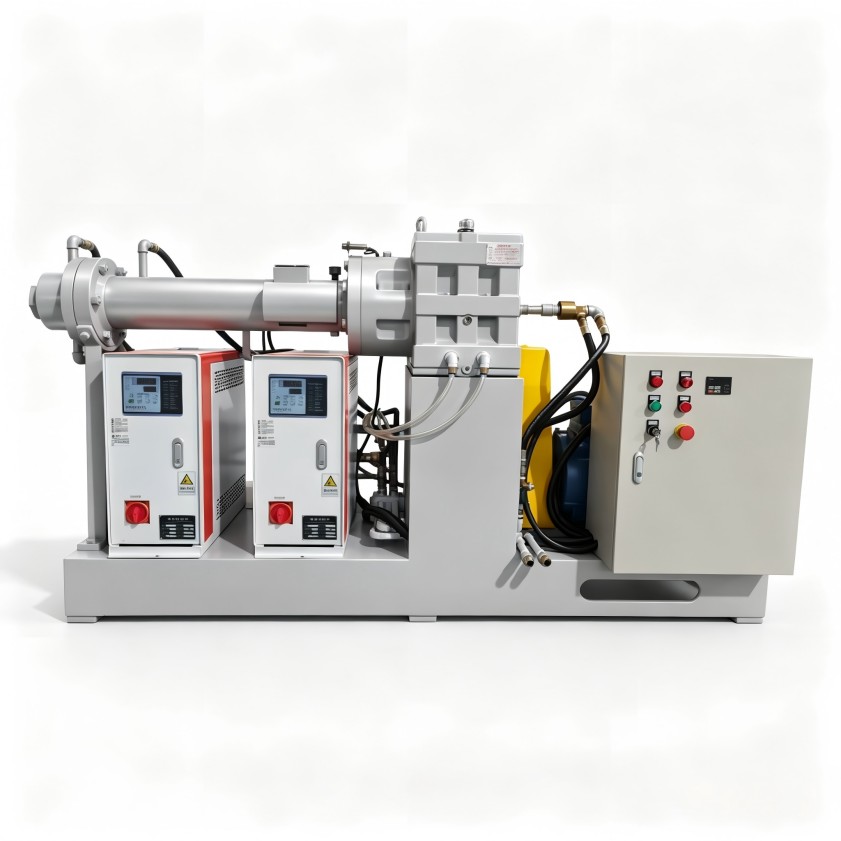
电线电缆料挤出塑化不良?先核对冷喂料挤出机核心参数
电线电缆料塑化异常?从冷喂料挤出机技术参数找原因
电线电缆料对绝缘层平整度、厚度公差和塑化均匀度要求较高,一旦挤出成品出现表面麻点、偏芯或者力学性能不达标,整批物料都可能降级报废。不少运维人员遇到问题先更换原料配方,反复调整辅机牵引速度,却忽略了冷喂料挤出机技术参数与胶料特性的匹配度。本文结合线缆料的生产特性,拆解三类核心参数的调整逻辑,帮你快速定位异常原因,降低试错成本。
温控参数:分段设置适配物料受热节奏
冷喂料挤出机的温控系统多为分段独立控制,不同区段承担的功能不同,参数设置不能一概而论。不少操作人员习惯把机筒温度统一调高,认为温度越高塑化越充分,实际上加料段温度过高会让线缆料颗粒提前熔融抱附螺杆,导致下料不畅、产能波动;压缩段温度不足则会让填料、助剂分散不均,最终在成品表面形成颗粒或麻点。除了设定温度,温控精度的波动幅度也会直接影响生产稳定性,温度频繁起伏会改变熔体黏度,连带造成绝缘层厚度偏差。
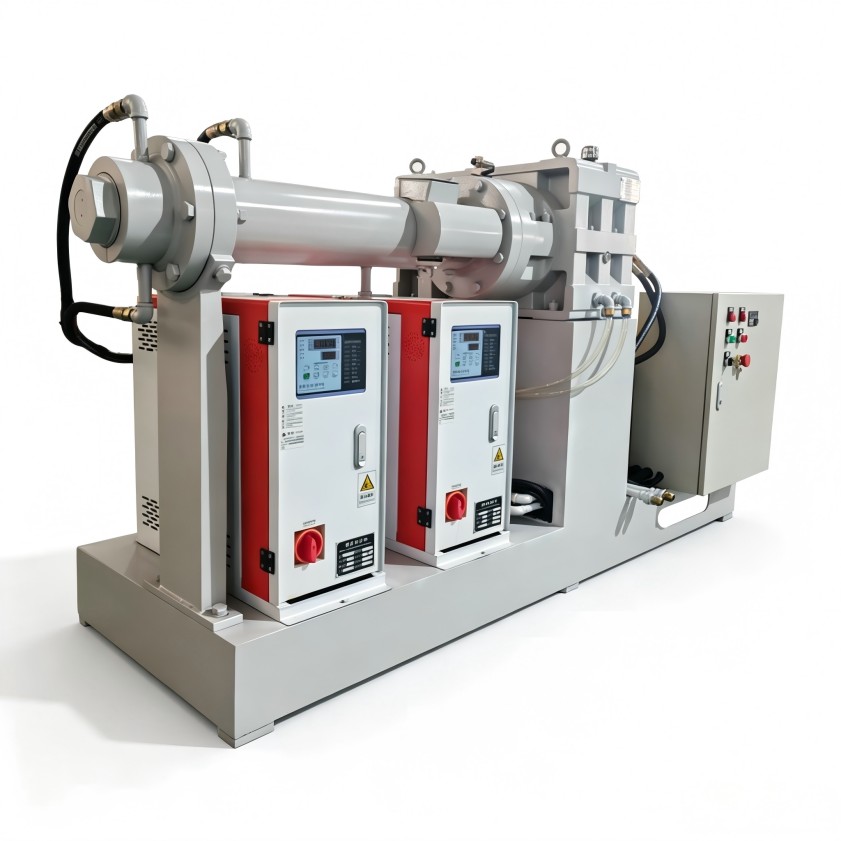
转速与压力是平衡产能与塑化质量的核心
螺杆转速决定了物料在机筒内承受剪切、受热的时长,是调机时最常调整的参数之一。转速过高会使线缆料内部的热敏性助剂提前分解,埋下绝缘性能不达标的隐患;转速过低则会拉长物料受热时间,推高单位产能的能耗。机头压力参数对应熔体的致密性与出料稳定性,压力持续偏低会导致绝缘层结构松散,压力波动过大则会让挤出口出料速度忽快忽慢,引发壁厚偏芯问题。排查异常时不要只核对设定值,还要调取设备实际运行的负载曲线,确认冷喂料挤出机技术参数是否在设计允许的合理区间。
选型阶段就要确认参数范围适配长期需求
不少企业采购设备时只关注标称产能,投用后才发现冷喂料挤出机技术参数的可调范围覆盖不了常用线缆料的加工要求,后期改造既耽误交付也会增加额外成本。核对参数时不要只看标称最大值,要结合常用配方的熔融温度、填料占比、目标产能,确认螺杆调速区间、压力耐受冗余、温控精度等指标是否适配,预留足够的调机空间。日常生产中可以为不同配方建立专属参数档案,换料时按区段逐步调整,不要直接套用其他物料的设置。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。