色母粒打样老粘辊、色差大?问题多出在开炼机辊温与速比上
用塑料开炼机做色母粒,粘辊和色差先从这三处查起
色母粒生产里最头疼的场景之一:打样时颜色漂亮,一上量就出批次色差;或者料片死死粘在辊筒上,停机清辊一清就是小半天。碰到这类问题,很多车间的第一反应是改配方、换分散剂,或者把责任推给操作工,折腾几轮问题依旧。其实相当一部分粘辊和色差,根源在塑料开炼机的辊温、速比设定和翻炼操作上。下面按这三个维度把排查思路拆开讲清楚,帮你少走弯路、少浪费原料。
先别急着改配方,把三类症状分清楚
动手排查前,先记录现象,不同症状指向不同方向:

- 粘辊:料片包不紧辊、剥离费力,通常和辊温直接相关;
- 色差、分散不均:同一片料深浅不一,或有未打散的颜料点,多和剪切不足、翻炼不匀有关;
- 塑化不良:料片粗糙、有夹生颗粒,往往是温度偏低或辊距偏大。
把现象记准,后面的排查才有方向。
辊温失控,是粘辊的主要嫌疑
辊温偏高,物料过软发粘,容易糊在辊面上,热敏性颜料还可能变色;辊温偏低,塑化不透、分散变差。比温度高低更隐蔽的是辊面温度不均:辊筒两端和中段存在温差,同一片料一边发粘一边夹生,操作工怎么调手法都没用。
建议别只信温控表的显数,用接触式测温仪在辊面多点实测。如果实测温度波动大、均温性差,就要检查温控系统的响应速度,以及辊筒内部流道是否结垢影响了导热。
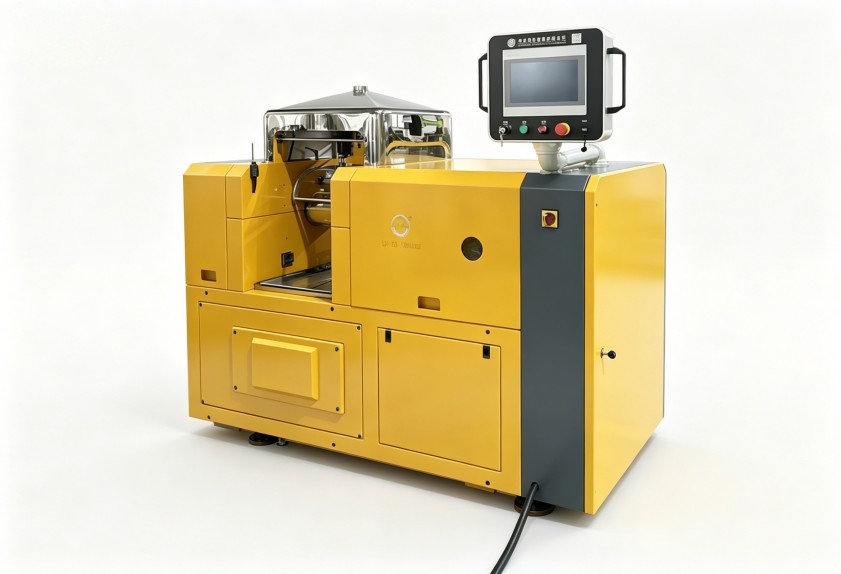
剪切够不够,取决于辊距与速比
开炼机的分散能力来自剪切。辊距偏大,剪切弱,颜料聚集体很难打散;辊距过小,剪切上去了,但吃料变慢、摩擦升温也明显。速比同样是双刃剑:速比大则剪切强,但生热更多,对热敏体系并不友好。
不同载体树脂对温度和剪切的耐受差别很大,参数不能一套通用。打样合格、放大生产就出色差,常见原因之一正是辊距放大后剪切不足。
翻炼凭手感,批次色差就难以控制
两辊开炼的均匀性,一半靠设备,一半靠翻炼。只压片不翻炼,物料受剪机会不均,分散自然打折扣。打三角包、横包、薄通的次数不同,效果就不同;不同班次手法各异,批次色差便跟着来了。
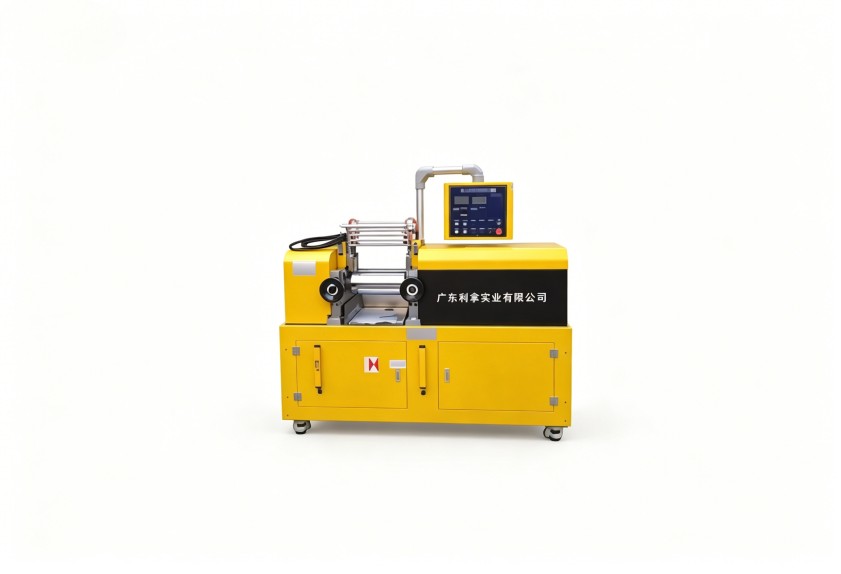
改善办法不复杂:把翻炼次数、薄通遍数、下片时间固化进作业指导,减少人为随意性;有条件的产线,可以考虑配自动翻胶装置,把人的变量降到最低。
工艺都对还不稳?该查设备本身了
如果温度、辊距、翻炼都规范了,问题仍反复出现,就要把视线转向塑料开炼机本身:辊筒的加工精度和表面状态,决定辊距是否真正一致;长期使用后辊面磨损、流道结垢,也会让温控和分散能力悄悄下滑。
选型或定制设备时,辊径规格、辊面处理方式、温控分区能力、调距与安全配置,都应结合具体工艺来谈。利拿实业主营开炼机、密炼机等橡塑成型设备,拥有70多项自主专利技术,支持全流程非标定制,可针对色母粒的载体体系和产能要求匹配方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。