密封件批次忽软忽硬?先检查自动硫化机的温控均匀性与压力曲线
自动硫化机温控不均导致密封件欠硫?三个工艺参数逐项排查
橡胶密封件车间里常见这类情况:同一副模具、同一车胶料,上午出的件回弹正常,下午就偏软变形,停放几天后硬度还会上飘。批次波动的直接后果是报废、退货和返工。很多工艺员的第一反应是调配方、换胶料,折腾几轮问题依旧。实际上,相当比例的欠硫、过硫与胶料无关,而是自动硫化机的温控均匀性、压力保持和时间管理出了偏差。下面按这三个参数逐项排查。
先分清欠硫、过硫和"假欠硫"
动手调机前,先给问题定性:
- 欠硫:制品偏软发黏,压缩永久变形大,拉伸强度上不去,脱模时容易撕裂;
- 过硫:表面发硬发脆,弹性下降,严重时胶料焦烧、污染模具;
- 同一模不同型腔质量不一致,多指向热板温度场不均;
- 整批同向偏差(全部偏软或全部偏硬),多指向温度设定、压力曲线或计时环节。
定性清楚再查设备,比在配方上反复试错要快得多。
温控均匀性:热板温差是隐形主因
自动硫化机的热板多由电加热或导热油加热,设备运行一段时间后,加热元件老化、油路局部堵塞都会造成板面温差。模腔中心与边缘受热不同,同一模产品的硫化程度自然不一致。
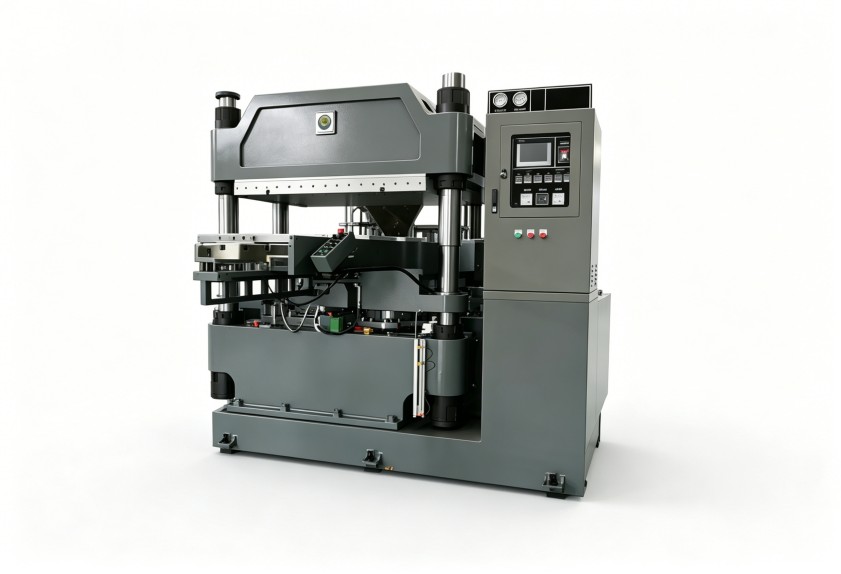
排查时,先让空模升温到设定温度并充分恒温,再用表面温度计或测温贴片在热板四角和中心多点测量,与温控表显示值对照:
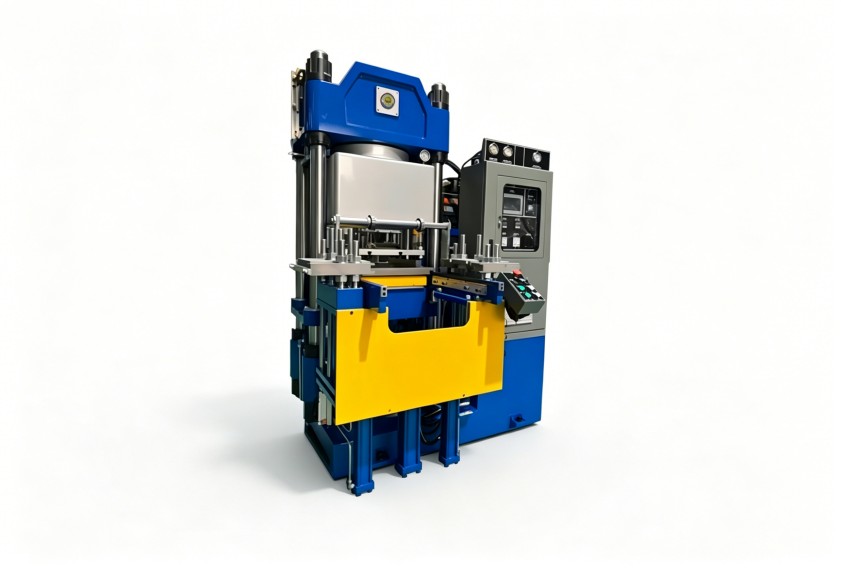
- 显示值与实测值偏差大,先校准测温回路;
- 温差集中在局部区域,检查对应的加热管、油路和保温层。
对温度敏感的胶料,建议把温控精度和多区控温写进设备验收条件,从源头压低温差。
压力保持:盯压力曲线,别只看峰值
合模后的保压阶段一旦掉压,胶料内部容易产生气孔、缺胶,表现为局部类似欠硫的缺陷。常见原因有液压系统内泄漏、油缸密封老化、溢流阀设定漂移。
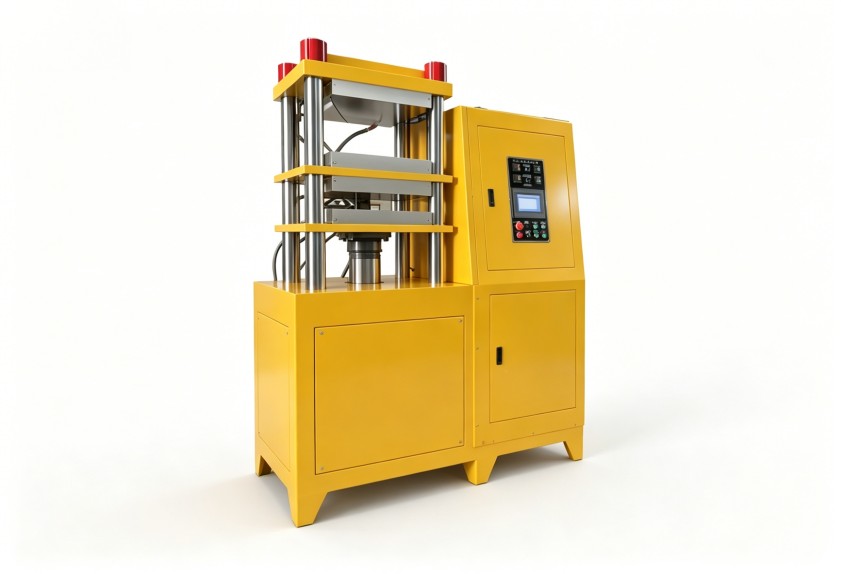
建议每模记录压力曲线并设置掉压报警,同时定期做空载保压测试,压力下降超出设备要求就检修液压回路。排气次数和停留时间也要与胶料黏度匹配,排气不彻底同样会在型腔内窝气。
硫化时间:从模腔实际温度算起
厚壁密封件热传递滞后,模腔中心达到硫化温度需要一段时间,若按热板温度直接计时,往往提前开模造成欠硫。装载量变化、胶料预热程度不同,也会改变实际硫化进程。
稳妥的做法是:以硫化仪测得的正硫化时间为基准,按制品最厚部位折算硫化时间,并在换模、换胶种、调整预热工艺后重新核算;有条件的可在模腔内埋热电偶,实测升温曲线后修正计时起点。
从设备端降低批次波动
参数排查解决当下问题,设备配置决定长期稳定性。一台自动硫化机能否长期守住批次一致性,选型或改造时重点看三处:温控系统是否支持多区控温、精度能否满足胶料要求;液压系统的保压稳定性;工艺参数的自动记录与追溯能力,减少对人工设定的依赖。
利拿实业在橡塑成型设备领域拥有15年以上研发经验和70多项自主专利技术,可结合胶种特性、模具规格与产能要求提供全流程非标定制方案,让温控和压力控制更贴合具体工况。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。