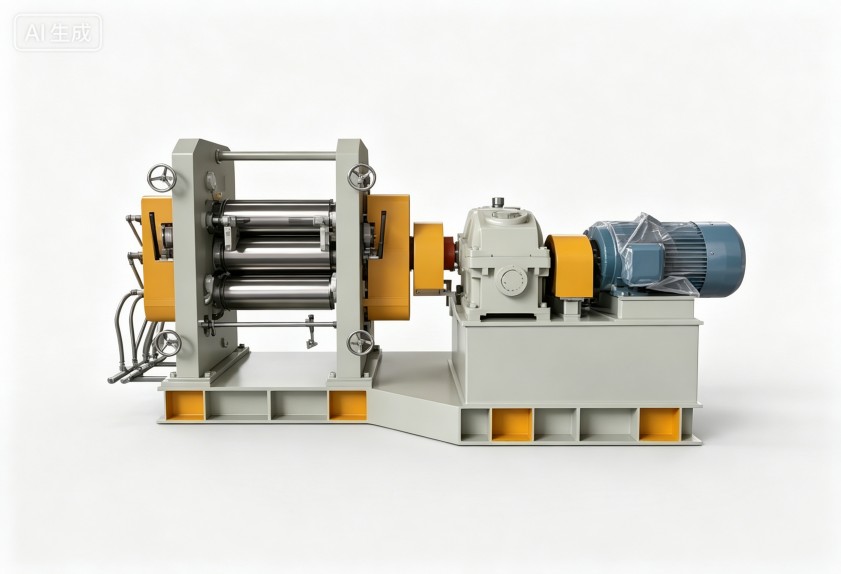
压延机调试完厚度还是跑偏?先查辊温、存料和挠度补偿
压延机调试后片材横向厚度不均?按序排查辊温、存料与挠度补偿
电缆料压延线上,最磨人的不是设备开不起来,而是"调好了"却稳不住:片材一边厚一边薄,连续运行半小时后中部又开始漂移,分切、绕包工序全被拖累。不少调试人员的第一反应是反复调辊距,结果越调越乱——厚度偏差的来源,远不止辊缝一个变量。下面按压延机调试的实际顺序,从机械基线、辊温、存料到挠度补偿,梳理一套可落地的排查路径。
厚度偏差,不止辊距一个变量
压延机调试中遇到的厚度问题,通常来自三类原因:
- 机械类:辊筒加工精度、轴承游隙磨损、辊距零位漂移;
- 热态类:辊面各段温度不均,热膨胀差异让冷态下调准的辊缝"变了形";
- 工艺类:存料量波动、供料塑化不均、速比与料种不匹配。
不少现场只盯着第一类反复修,忽略了后两类才是运行中漂移的主因。调试的本质,是把这三类变量按顺序逐一锁定。
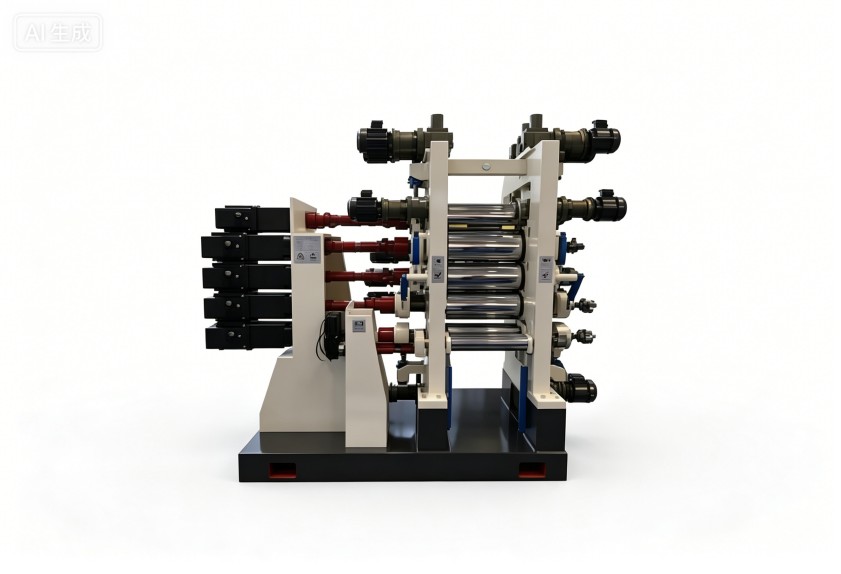
空载阶段:机械与温控基线怎么校准
带料之前,先完成三项确认:
- 辊距零位:用铅丝或塞尺在辊筒两端与中部多点压测,确认辊缝一致并记录零位;
- 传动与轴承:空转检查异响、振动与轴承温升,游隙过大时辊缝会随压力波动;
- 温控系统:升温至工艺区间后,测量辊面左、中、右各点温度,确认导热油或水循环正常、各段温差在允许范围内。
基线没调准就急于带料,后续所有调整都是在误差上叠加误差。
带料之后,辊温、存料与速比怎么配合
电缆料以PVC体系居多,塑化窗口窄,带料调试重点盯三件事:
- 温度梯度:辊温过低,料片包辊性差、表面发花;过高则粘辊甚至分解。各辊应形成与塑化进程匹配的梯度,而不是所有辊设同一个温度。
- 存料量:辊隙上方存料过多,容易卷入气泡、冷热料混合不均;过少则供料断续。以存料缓慢翻滚、形状稳定为宜。
- 速比:相邻辊筒的速比决定剪切强度,影响塑化均匀度与料片贴辊方向,需结合配方硬度设定。
横向厚薄不均多是挠度问题,补偿别用错顺序
压延时物料对辊筒产生持续的分离力,辊筒中部会轻微弯曲,辊缝因此中间大、两端小。常用补偿手段有三种:
- 中高度(辊面磨削凸度):出厂即定的固定补偿,是基础;
- 轴交叉:生产中通过两辊轴线交叉进行修正;
- 预弯曲:对辊颈施加反向弯矩,做精细调整。
补偿量并非越大越好,需结合料种硬度、线速度与目标厚度设定;补偿过度,片材会变成两端厚、中间薄。
收尾验证:让调试结果可以复现
厚度初步达标后,连续运行两小时以上,定时记录各段辊温、辊缝、存料状态与实测厚度,确认没有缓慢漂移,再整理成工艺卡,作为换料换批的基准。若反复调整后温控精度或辊筒配置仍无法满足公差,可能是设备与料种工艺不匹配,需要从设备层面重新评估配置方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。