色母粒分散不均总返工?开炼机温控与辊距要这样调
色母粒分散不均,塑料混炼开炼机的温控和辊距该怎么调
色母粒生产中,如果片材表面反复出现色点、条纹或批次色差,后续造粒、注塑都会受到牵连,轻则返工重混,重则延误交期。很多工厂一遇到分散问题就先调整配方,却忽略了塑料混炼开炼机的辊温、辊距和翻炼节奏同样会直接影响剪切与塑化效果。
下面从温控、辊距、设备状态和维护管理几个方面拆解,帮助现场判断问题究竟出在工艺操作,还是设备配置与工况不匹配。
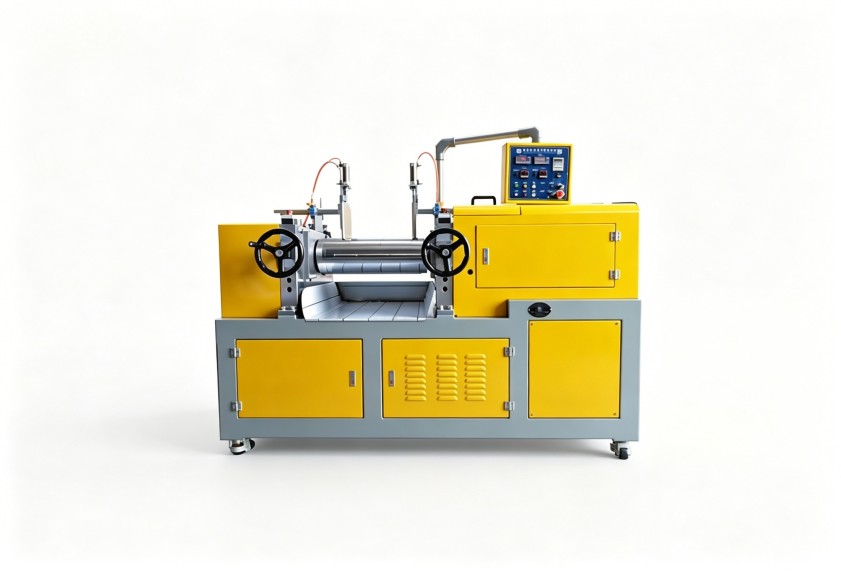
辊温不稳,颜料团聚体很难被充分打开
开炼机的混炼过程,本质上是利用两个相向旋转辊筒形成的剪切、挤压和翻折作用,让载体树脂、颜料和助剂逐步均匀分散。辊温过高,物料容易变软发黏,剪切作用减弱,颜料团聚体不易打开;辊温过低,树脂塑化不足,又可能出现包辊困难、片材松散等问题。
温控判断要看三个细节
- 两支辊筒的温差是否长期偏大,导致物料总是偏向一侧;
- 升温后温度是否稳定,还是随连续生产出现明显波动;
- 温控设定是否与载体树脂、颜料体系和加料顺序匹配。
对于色母粒这类对颜色均匀度敏感的物料,塑料混炼开炼机不能只看“能不能加热”,还要关注温控分区、温度均匀性以及连续作业时的稳定性。若温度忽高忽低,操作人员只能频繁调整辊距,批次一致性自然难以稳定。
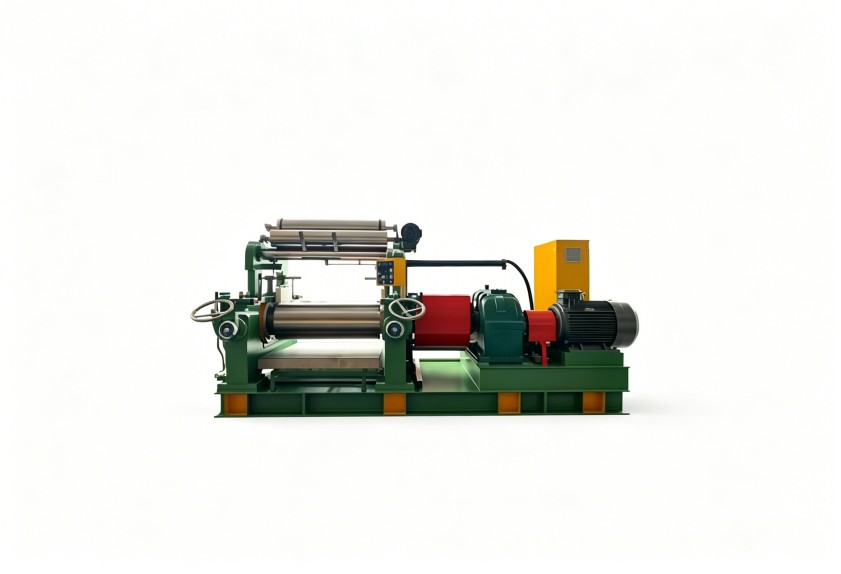
辊距不是越小越好,关键要配合剪切与包辊状态
辊距直接决定物料通过辊缝时受到的剪切强度。窄辊距有助于分散颜料,但如果树脂塑化不足、辊温偏低或加料量过大,设备负荷会升高,物料也可能出现脱辊、粘辊或局部过热。辊距过宽则混炼力度不足,色点和条纹容易残留。
一套更稳妥的调整思路
- 先确认物料能稳定包辊,再逐步收小辊距;
- 初期以较宽辊距完成塑化和吃粉,避免大量粉体外溢;
- 中期通过窄辊距加强剪切,并配合多次打三角包或翻炼;
- 后期根据出料片材状态微调辊距,保证表面连续、无明显颗粒。
调整时不要只盯住某一个参数。辊温、辊距、加料量和翻炼次数是相互影响的:温度偏高时可适当控制辊距和薄通次数;温度偏低时则应先改善塑化,而不是单纯依赖小辊距强行压炼。
片材色差反复出现,先排查辊筒与传动状态
如果工艺参数没有明显变化,但不同班组、不同批次的分散效果差异较大,就要检查设备本身。辊筒表面磨损、辊距调整机构间隙过大、传动运行不平稳,都会让剪切条件发生变化。冷却或加热介质流通不均,也可能造成辊筒局部温度差异。
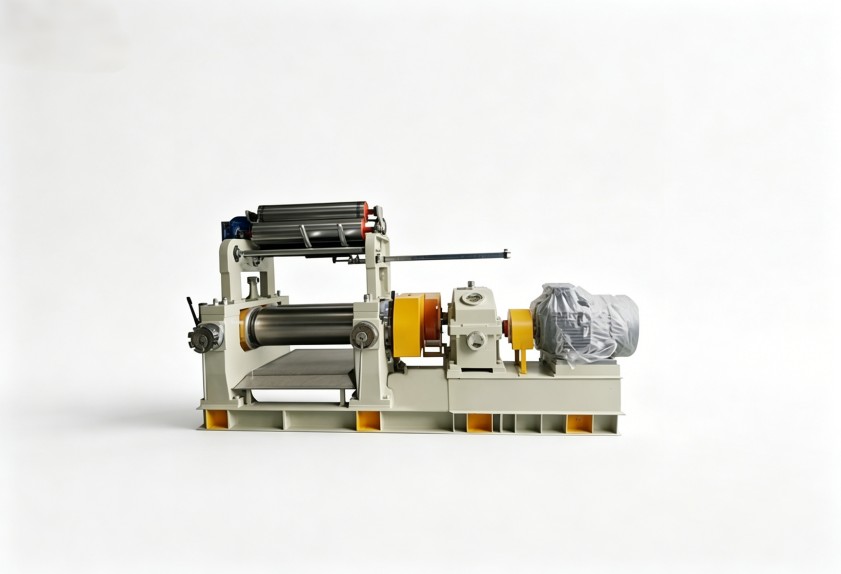
日常维护可以重点关注:
- 辊筒表面有无划伤、磨损或粘料残留;
- 辊距调节是否可靠,两侧是否保持一致;
- 传动、轴承和润滑部位有无异常温升或声响;
- 温控制度是否有记录,换色、换料时清洁是否到位。
对多颜色、多配方切换的车间,换色清理不彻底也会被误判为分散不良。尤其在深浅色切换时,辊缝、挡料板和接料部位的残留料需要纳入标准化清理流程。
选设备时,要把配方和生产组织方式说清楚
色母粒企业选型时,不宜只按产量或辊筒尺寸做决定。更应把载体类型、颜料比例、加料方式、批次切换频率、自动化需求和后续造粒工艺一起说明。设备的温控形式、辊筒结构、辊距控制方式、安全防护和维护便利性,都会影响长期使用效果。
如果工厂以小批量、多配方生产为主,操作可视性、清理便利性和温控稳定性更重要;若以连续化、大批量生产为主,则应兼顾供料、翻炼、出料与后段设备的衔接。利拿实业可结合橡塑混炼成型经验,为不同工况配置更合适的设备方案。
现场改善可按“温度—辊距—翻炼—清洁”顺序排查
遇到色点、条纹或批次色差,建议先记录当时的辊温、辊距、加料量、翻炼次数和出料状态,再逐项调整,避免多名操作人员凭经验同时改动多个条件。参数可追溯后,问题究竟来自物料、操作还是设备,会更容易判断。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。