密封件混炼分散不均?堆叠式炼胶机从温控与填充系数找原因
密封件硬度波动怎么办?堆叠式炼胶机用于密封件的温控与填充系数调整
橡胶密封件尺寸小、工况复杂,一旦混炼胶出现硬度波动、配合剂分散不均或夹带气泡,后续硫化后就可能表现为密封性能不稳定、返修增加。不少工厂把问题简单归因于配方,却忽略了混炼阶段的剪切、温度与投料节奏。堆叠式炼胶机用于密封件生产时,若能把温控、填充系数和转子状态协同调整,很多批次波动都能提前被控制。
先判断异常来自工艺还是设备
密封件胶料常见异常并不只表现为一种现象,排查时应先区分方向:
- 同一配方硬度忽高忽低:优先检查称量稳定性、混炼时间、上顶栓压力及排胶温度是否一致。
- 炭黑或填料分散不均:关注转子磨损、剪切强度、投料顺序,以及胶料是否在未充分吃粉时进入下一动作。
- 胶片有气泡或粘性异常:可能与温升过快、排胶温度控制、助剂分散状态有关。
- 批与批之间色差明显:除配料因素外,还要看清扫是否彻底、换料工艺是否规范。
这类判断不能只凭经验调时间。堆叠式炼胶机用于密封件胶料时,应把温度曲线、电流负载、填充量和动作节拍放在一起看,才能判断是配方敏感,还是设备状态没有提供稳定的混炼条件。
温控不是把水温调低这么简单
密封件胶料通常对焦烧时间、填料分散和胶料可操作性较敏感。温度过低,胶料流动性和吃粉速度可能受影响;温度过高,又可能带来早期硫化风险,并削弱批次稳定性。
合理的温控思路应分阶段处理:
- 投料初期:保证胶料获得合适的塑化条件,避免长时间干混造成机械磨损。
- 吃粉与分散阶段:通过稳定换热控制温升,让填料在有效剪切下逐步分散。
- 排胶前阶段:关注排胶温度与胶料均匀度,减少后续开炼或挤出工序的波动。
因此,设备的温控回路、测温位置、冷却均匀性和温度反馈响应都需要匹配。只看设定温度、不看胶料实际温升,往往会让操作工人频繁凭感觉改时间,反而造成工艺窗口越来越窄。
填充系数要随胶料和转子状态修正
填充系数直接影响胶料在混炼室内的翻动、剪切和吃粉效果。填充过满,配合剂难以均匀进入胶料,容易出现分散不均、温升加快和动作负荷异常;填充过低,胶料不能形成稳定剪切,混炼效率和均匀性也会受影响。
确定填充系数时,不能照搬其他胶料经验,应结合以下因素:
- 生胶体系与填料种类;
- 胶料门尼粘度和软化剂比例;
- 混炼室容积与转子结构;
- 上顶栓压力、压砣动作和排胶方式;
- 密封件产品对硬度、压缩永久变形及外观的要求。
设备投用一段时间后,转子、棱边及混炼室磨损会改变实际剪切状态。即使配方没有变化,也应结合负荷曲线、排胶状态和成品检测结果复核填充系数,而不是长期固定一个数值。
转子配置决定工艺调整的上限
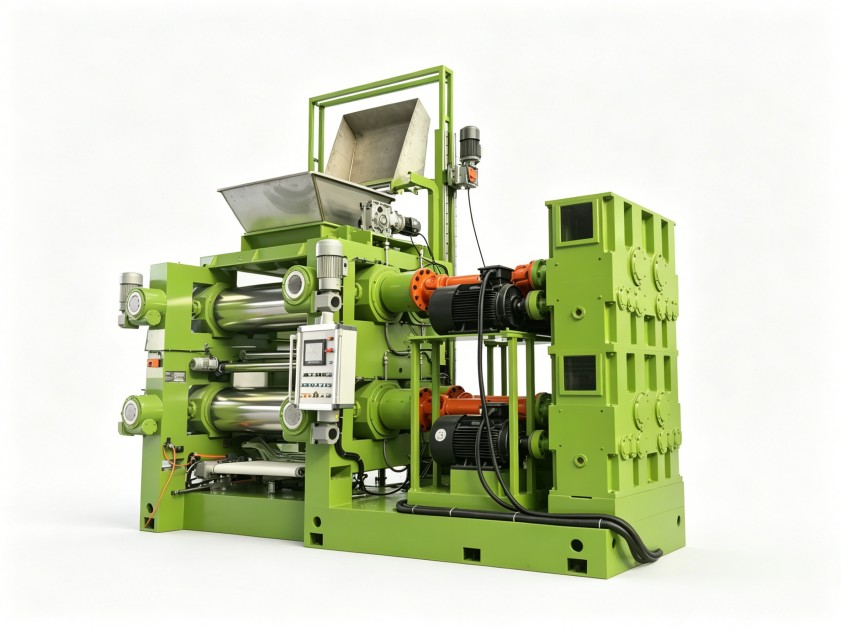
密封件胶料种类多,既有不同硬度的耐油胶料,也有针对耐热、耐候或特殊介质的配方。转子的剪切、分布和翻料能力,会直接影响填料分散与混炼均匀性。
选型或改造时,应重点沟通三类信息:
- 常做胶种:胶料粘度、填料比例、软化体系是否差异明显;
- 生产组织方式:小批量多品种换料,还是相对稳定的连续生产;
- 质量关注点:更关注分散、温控、能耗,还是后续挤出和硫化稳定性。
若工厂频繁更换胶种,只按单一胶料配置转子,后续再靠延长混炼时间弥补,容易增加能耗并放大热历史。利拿实业可结合密封件企业的胶种范围和现场工况,从密炼机、开炼机到后续成型设备梳理衔接方式,减少设备能力与工艺需求错位。
日常维护别等成品异常才介入
堆叠式炼胶机用于密封件生产时,维护重点不应只放在设备能不能运转,而要看它是否持续提供稳定剪切。建议把以下项目纳入日常管理:
- 检查温控系统、水路和测温反馈,避免显示温度与实际换热脱节;
- 关注转子、混炼室及密封部位磨损,防止漏粉、局部积料和剪切下降;
- 记录电流、温度、时间、压力等参数,形成不同胶种的工艺基准;
- 规范换料清扫与操作培训,避免人为改动造成批次差异。
参数记录不是为了增加表单,而是让异常出现时能快速追溯。否则每次只靠个别师傅经验处理,人员一换,质量波动又会重新出现。
选型前先把工况说清楚
评估这类设备时,不宜只询问单一价格或简单比较容积。密封件企业应先整理常用胶种、单批重量、换料频率、自动化要求、后续工序及环保条件。设备容积、转子形式、温控能力、密封结构、控制系统和交付范围不同,方案都会有差异。
更稳妥的做法,是带着配方特性、产能目标和当前质量问题与设备方沟通,让工艺需求反推设备配置,而不是让生产去适应不合适的设备。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。