硅胶密封件分散不均?啮合式混炼设备从转子到温控逐项排查
硅胶密封件分散不均?啮合机硅胶混炼要先看转子剪切与温控
硅胶密封件对外观、尺寸稳定性和压缩回弹都较敏感。若胶料中色点、白纹、颗粒反复出现,后续修边和废品会直接吞噬产线效率。很多工厂把问题简单归为“配方不熟”或“操作时间不够”,却忽略了啮合机硅胶混炼过程中转子构型、投料顺序和温控曲线之间的配合。本文从设备配置、工艺参数和生产管理三方面说明排查顺序,便于设备、工艺和管理人员形成共同判断。
先判断分散不良属于哪一类异常
不要一看到制品表面异常就延长混炼时间。硅胶体系黏度变化快,过度剪切可能带来新的温升和粘辊问题。常见异常可先按三类区分:
- 局部色点或条纹:多与颜料母胶分散、投料顺序、转子剪切分布不均有关。
- 整批力学波动:需排查称量一致性、填充系数是否合适、排胶温度是否稳定。
- 批次间忽好忽坏:重点看冷却水温、上顶栓压力、清扫残留和操作人员换班差异。
这种区分能避免把所有问题都压给配方。啮合式设备的优势在于剪切与分布交换较均衡,但只有转子棱边、间隙和转速与胶料特性匹配时,优势才能体现出来。
转子与腔体配置决定混炼起点
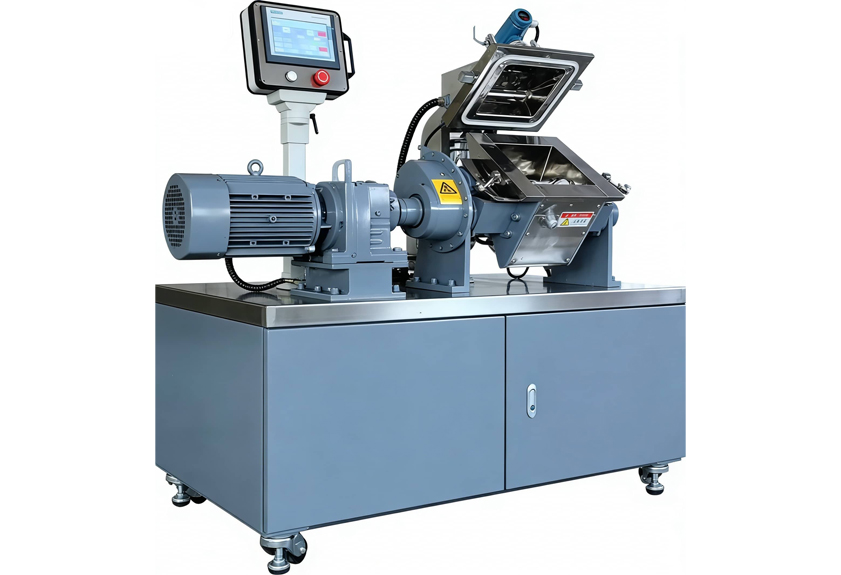
硅胶与高填充橡胶不同,生热、包辊和助剂分散都有自身特点。选择或评估设备时,不宜只看容积大小,还要关注以下配置:
转子构型
啮合转子通过两个转子之间的相互作用,对胶料形成持续剪切、翻转和轴向交换。若色母或功能性填料分散不足,可评估转子棱的分布、剪切区位置及转速匹配;若胶料容易升温,则要避免一味采用强剪切思路。
温控与密封
硅胶混炼对温度波动较敏感。腔体、转子和上顶栓的冷却通道若换热不均,容易造成同一批次内黏度差异。密封结构也不能忽视,漏粉、漏油或积料残留会让浅色制品出现脏点,并增加清机时间。
容积与投料方式
设备容积应与单次配方量、辅料种类和排料方式匹配。投料过于满,胶料循环空间不足,分散反而变差;投料过少,又可能影响剪切建立和生产效率。因此,合理的填充系数需要结合胶料形态、设备结构和工艺窗口共同确定。
工艺参数要围绕“低温、均匀、可重复”调整
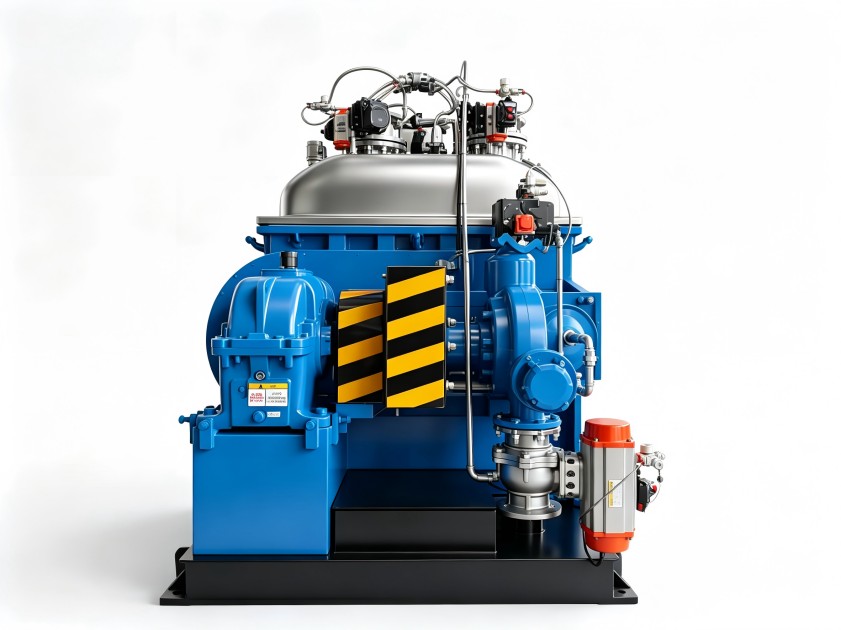
啮合机硅胶混炼不是时间越长越好。工艺人员可把时间拆成几个动作来看:投料润湿、剪切分散、翻缸交换、降温排胶。每个阶段对应的上顶栓压力、转速和冷却水状态应有所区别。
例如,颜料或填料刚加入时,若立刻采用高强度剪切,可能出现局部结团;而胶料完成润湿后仍保持过弱作用,又会延长分散周期。温度控制也不应只盯着排胶瞬间,应记录不同阶段的温升节奏。若同一配方在不同班次结果差异明显,先核对冷却水流量、投料节拍和排胶判断标准,往往比频繁改配方更有效。
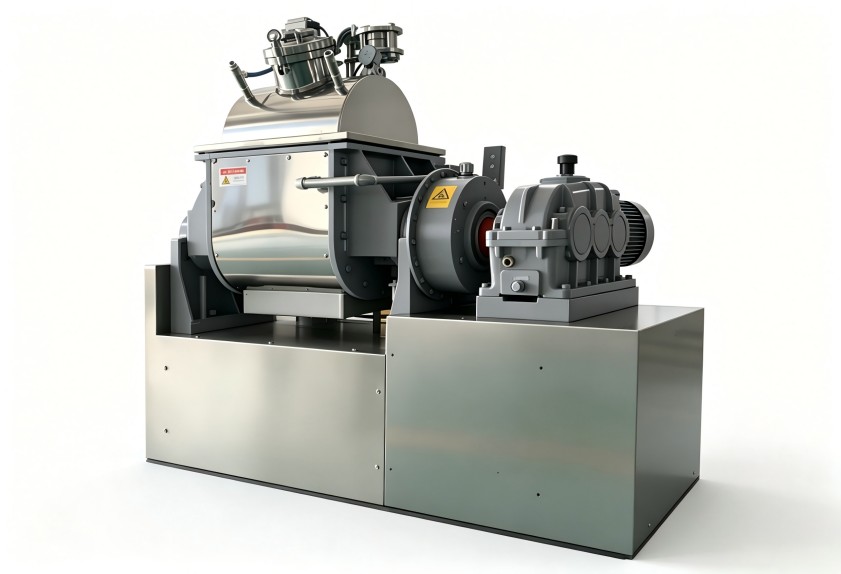
对于硅胶密封件这类多规格、小批量切换较频繁的场景,清机便利性同样属于工艺能力的一部分。投料口、卸料门和密封区域若残留难清理,换色、换料时就容易产生污染。
日常管理比“调到一次合格”更重要
很多异常并非设备能力不足,而是过程参数没有被稳定执行。建议工厂把以下项目纳入日常管理:
- 建立不同胶种的转速、压力、时间、温度和填充系数记录;
- 定期检查冷却水流量、温控偏差和密封部位状态;
- 将清机确认、首件检查和换班交接形成标准动作;
- 对操作人员说明参数调整的原因,而不是只给固定按钮步骤。
当设备维护、工艺记录和人员培训形成闭环,硅胶混炼质量才更容易复制到不同批次。若企业正在评估新设备,也应把胶种范围、颜色切换频率、辅料形态、自动化需求和后段衔接方式一并告知供应商,而不是单独比较容积。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。