密封件硫化节拍不稳?从温控、模具联动看自动化改造
橡胶密封件硫化节拍不稳?温控与模具联动如何纳入硫化机自动化方案
橡胶密封件对尺寸稳定性、飞边厚度和表面一致性要求较高。硫化节拍忽长忽短,不仅会造成返工、等待和能耗上升,还会让同一批次产品出现软硬差异。很多工厂把问题简单归因于操作人员经验,却忽视了温度波动、开合模动作和参数记录没有形成闭环。一套适配工况的硫化机自动化方案,应先从温控、联动和生产管理三个环节排查,而不是直接增加按钮或机械臂。
先判断异常来自工艺还是设备动作
节拍不稳时,建议先把硫化过程拆成上料、合模、保压硫化、开模、取件几个步骤,记录每一步的时间变化。
- 保压阶段时间波动:多与温度达到设定值的时间、压力保持稳定性有关。
- 开合模阶段时间波动:可能来自模具动作、联锁信号或人工辅助节奏不一致。
- 产品缺陷呈周期性出现:应检查加热均匀性、模具状态和排程是否频繁切换胶料。
如果只靠人工看表、手动计时,即使发现问题,也很难追溯到具体温区、模次或操作时段。
温控闭环比单纯提高设定温度更重要
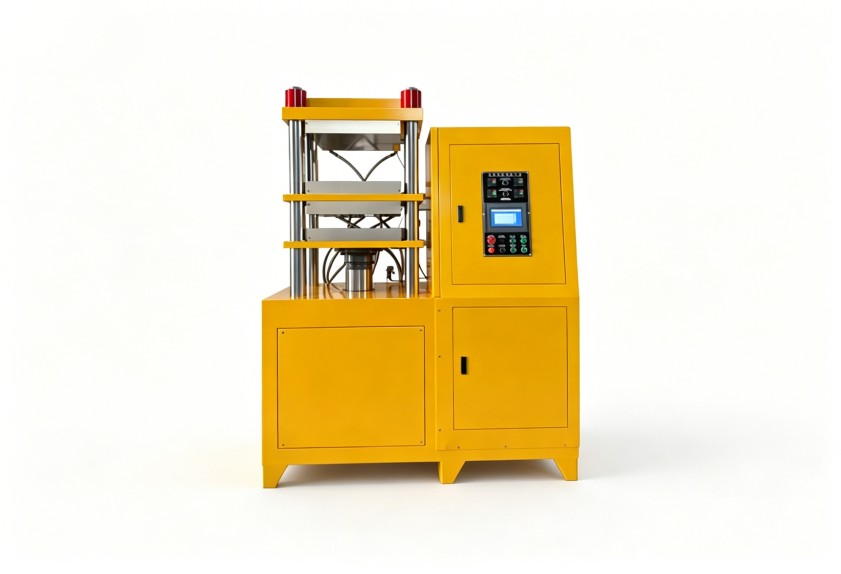
密封件常用胶料对硫化温度较敏感。温度过低,容易出现欠硫;局部过热,又可能带来表面老化、尺寸收缩不稳定等问题。自动化改造不能只显示温度,更要关注温度采集、反馈和补偿是否连贯。
可重点确认三个问题:
- 各温区到达设定范围后,设备是否才允许进入保压计时;
- 模具或热板温度出现偏差时,系统能否提示并延长、修正硫化时间;
- 不同批次胶料切换时,参数是否有权限管理和历史记录,避免随意改动。
这样处理的目标不是把温控讲复杂,而是让“温度—时间—压力”形成可追溯的工艺闭环,减少依赖个人经验判断。
模具联动与上下料要服务于连续生产
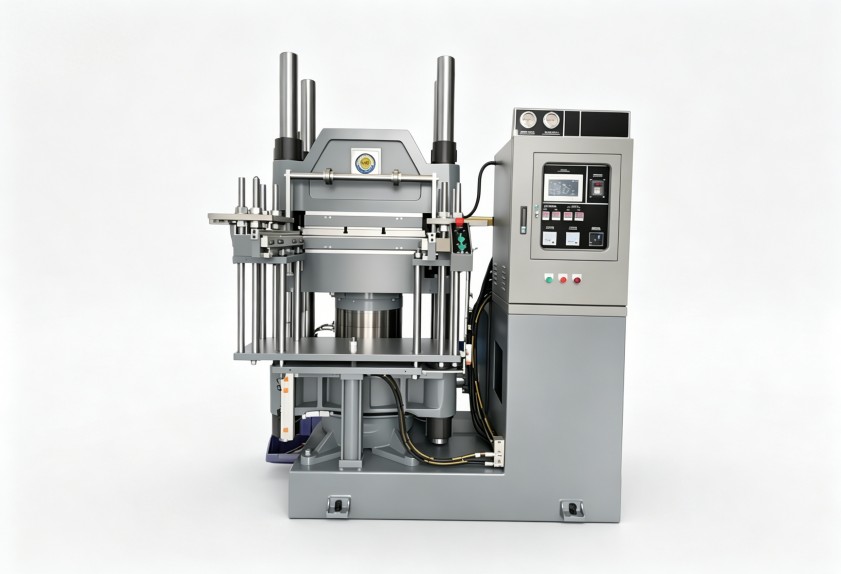
橡胶密封件模具通常型腔多、动作细,若自动化只解决取件,合模定位、制品吹出、飞边清理和异常检测没有协同,节拍仍可能被人工等待打断。
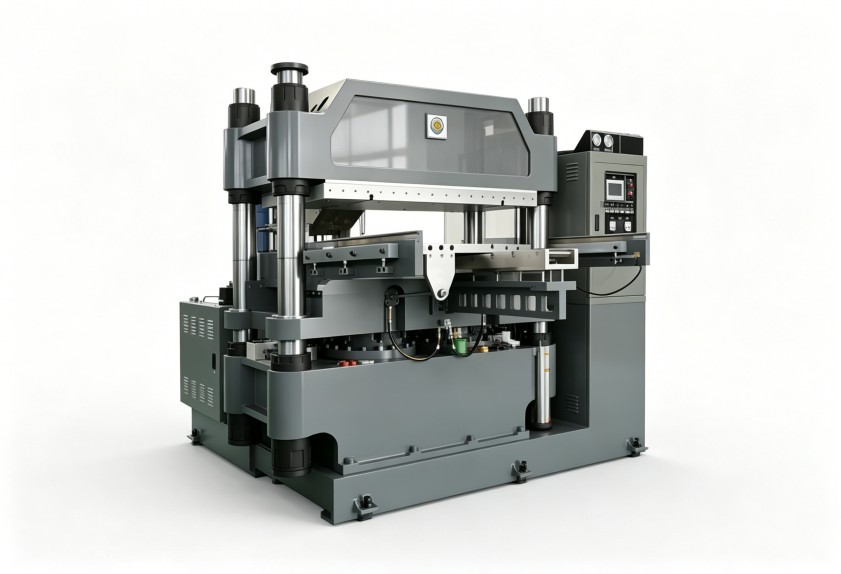
规划时应按生产节拍拆解动作:
- 合模前确认模具位置、制品残留和辅助工装状态;
- 开模后协调取件、检测与模具表面清理;
- 出现缺料、粘模或温度异常时,设备应能暂停并提示,而不是继续累积不良品。
对于多品种、小批量工况,还要考虑换模便利性、参数调用方式和工装适配,避免自动化系统只适合单一产品,换产后调试成本过高。
能耗、维护与培训决定改造后的长期效果
硫化工序需要持续供热,频繁空机等待、模具长时间高温待机,都会增加不必要的能源消耗。较完善的自动化控制可将生产排程、温区启动和待机状态联动,减少非生产时段的能耗浪费。
同时,不要忽略维护与操作培训。传感器位置、联锁信号、加热元件和模具接口都需要日常点检;操作人员也应能看懂报警信息、调用工艺参数并完成基础复位。否则设备投入后,问题仍可能因维护不及时、参数管理混乱而反复出现。
选型前应整理哪些工况信息
评估硫化机自动化方案时,建议提前整理胶种、制品结构、模具腔数、节拍要求、现有设备接口、上下料方式、换产频率及环保与安全要求。若旧设备接口不完整,还要判断改造范围是侧重参数采集与温控闭环,还是进一步实现模具联动和自动取件。
利拿实业支持全流程非标定制化方案,可结合橡胶密封件的工艺特点,从混炼成型到后续工序协同进行系统评估,帮助企业兼顾生产稳定性、能耗管理与环保合规要求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。