橡胶密封件辊面磨损后,修复前先看清温控与受力
橡胶密封件辊面拉伤后,开炼机辊筒修复要先判断温控与受力
橡胶密封件对混炼均匀性和片材厚度稳定性较敏感。开炼机辊筒一旦出现拉伤、凹坑、局部磨损或温差异常,容易造成胶料包辊不稳定、表面纹路异常,后续修边和硫化返修也会增多。很多工厂把问题简单归为“辊筒旧了”,直接安排打磨,却没有核对磨损形态、冷却状态和设备受力,可能导致修复后短期内再次损伤。合理的开炼机辊筒修复,应先判断损伤来源,再决定修磨、表面处理或配套维护方案。
先看辊面损伤属于哪一类
辊筒表面问题并不只有“磨损”一种,处理方式也不同。
- 均匀磨损:辊径变化较平缓,常与长期使用、辊距调节习惯和胶料摩擦有关,需要评估修磨后辊面状态、辊距控制及配合间隙。
- 局部拉伤或沟槽:多由金属杂质、硬质点进入辊隙或清洁工具使用不当造成。若只抛光不排查上料、过滤和操作流程,损伤可能再次出现。
- 表面粘料、腐蚀或涂层异常:应结合胶种、助剂、清洗方式和温控条件判断,不能只靠反复打磨解决。
- 端部磨损或受力痕迹明显:需要进一步检查轴承、辊距调节、机架平行度及传动状态。
判断损伤类型时,应记录损伤位置、深度、走向和发生频率。这些信息能帮助技术人员区分材料表面问题与设备系统性问题。
温控异常为什么会放大辊筒损伤
橡胶密封件胶料常涉及不同硬度、含胶率和助剂体系,辊温过高或温差过大,都会改变胶料包辊行为。局部过热会让胶料粘附、剪切状态变化,操作工人若频繁调辊距或紧急处理,辊筒受力也会变得不稳定。
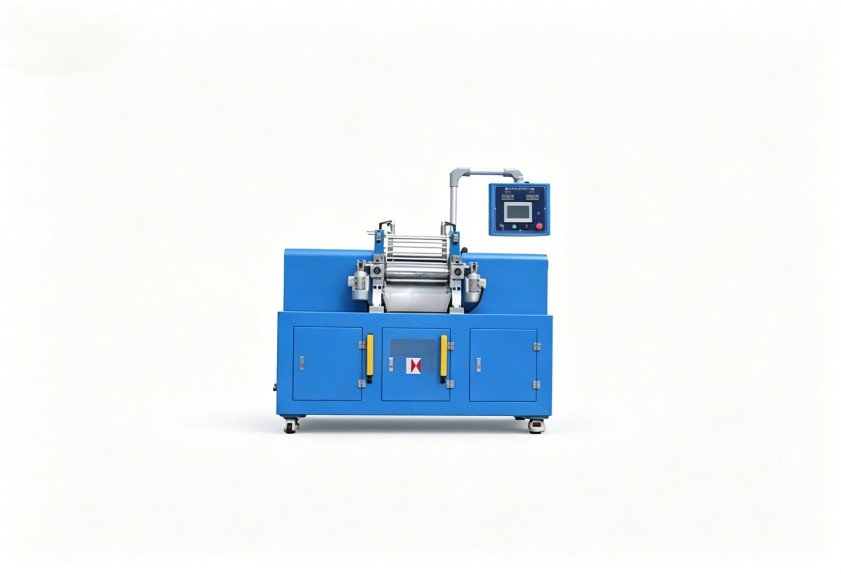
做开炼机辊筒修复前,建议同步检查三个方面:
- 冷却水路是否存在堵塞、结垢或流向不均;
- 测温、控温部件是否能稳定反映辊面工作状态;
- 工艺设定是否与胶种、批次和环境温度匹配。
如果温控问题没有处理,即使辊面恢复平整,胶料仍可能因局部温度波动出现包辊偏移,继续带来异常摩擦。
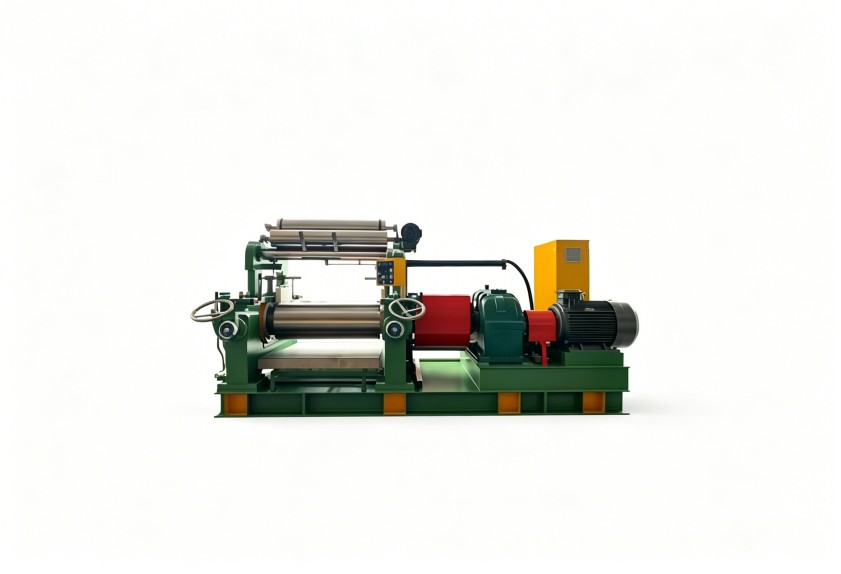
修磨不能只看表面光亮程度
辊筒修磨后的表面状态会影响摩擦、散热和胶料包覆。表面粗糙并不一定适合所有胶料,过度追求光亮也可能改变吃料和包辊表现。修复时更应关注辊面一致性、辊形、同轴状态以及修磨后与轴承、调距机构的配合。
对于已经多次修磨的辊筒,还要评估辊筒有效尺寸、结构刚性和热交换状态。若只按单次加工处理,未考虑累计修磨量,可能影响辊距稳定性和温控表现。此时应结合设备使用年限、产品精度要求和后续产能安排,判断继续修复是否合适。
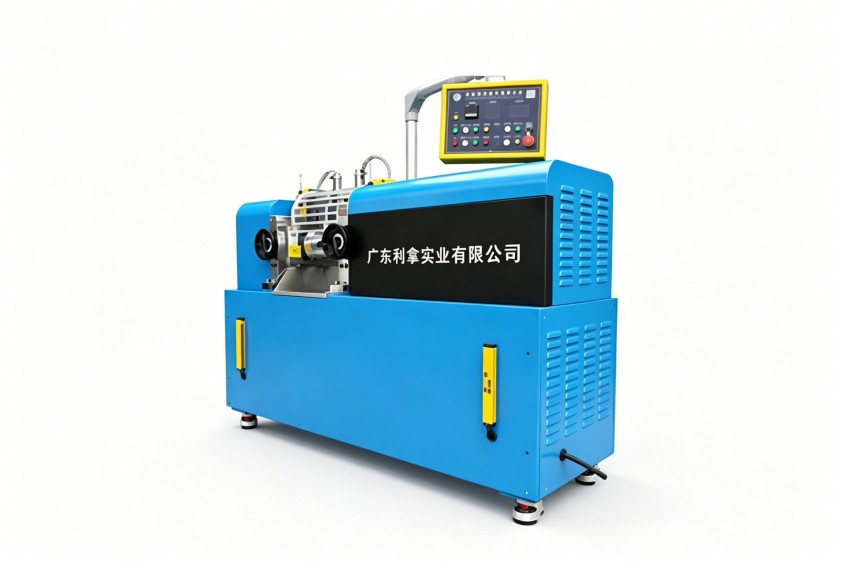
把维护流程纳入修复方案
辊面损伤往往与现场管理有关。橡胶密封件车间可从以下环节减少重复损伤:
- 上料前检查胶料是否混入金属或硬质异物;
- 规范刮刀、清洁工具和隔离材料的使用;
- 避免长时间单侧受力、超规程调小辊距;
- 将轴承润滑、温度记录、辊面检查纳入日常点检;
- 新员工培训中明确异常声响、粘辊、跑偏时的处理顺序。
利拿实业在橡塑设备研发与制造方面具备15年以上经验,可围绕开炼机、密炼机等设备的混炼成型需求,协助客户从设备配置、温控和维护流程上梳理改善路径。对于需要改造或配套新设备的工况,也可结合全流程非标定制能力提供方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。