

密封件硫化欠硫反复?看懂利拿硫化机型号与温控配置
橡胶密封件欠硫波动,利拿硫化机型号与温控配置怎么对应
橡胶密封件尺寸小、断面变化多,一旦出现欠硫、表面发黏、飞边增厚或批次硬度波动,就可能影响装配后的密封可靠性。很多工厂把问题直接归因于胶料,却忽略了硫化设备的温控均匀性、合模状态和排气节拍是否匹配。
搜索“利拿硫化机型号”时,不能只看设备大小或名义产能,更要结合密封件的胶种、模具结构、厚度差、节拍要求和自动化程度判断。本文从设备配置、工艺参数和生产管理三个角度,帮助您建立更清晰的选型思路。
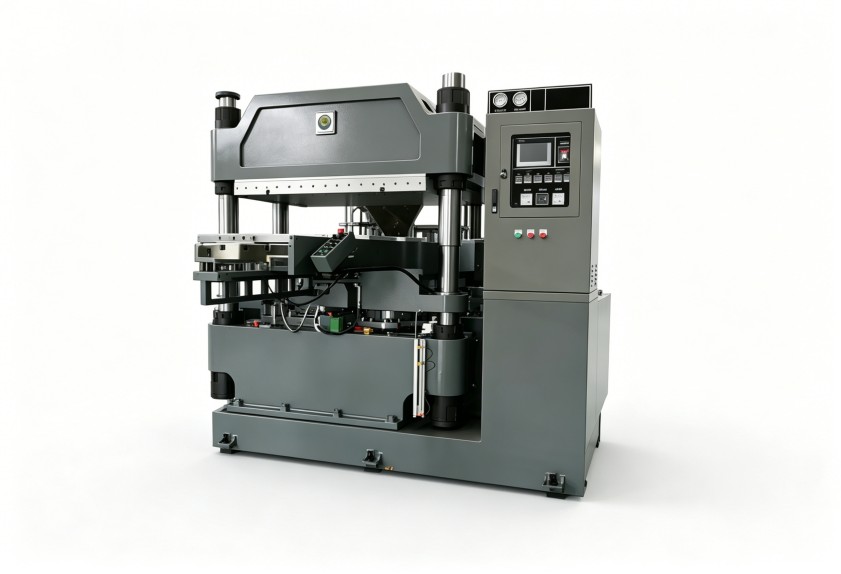
先判断欠硫是不是设备匹配问题
密封件常见异常并不一定都来自配方。胶料在模腔内受热不均、合模压力不稳定、排气次数不合适,都可能让厚壁部位硫化不足,或让薄壁部位出现过硫倾向。
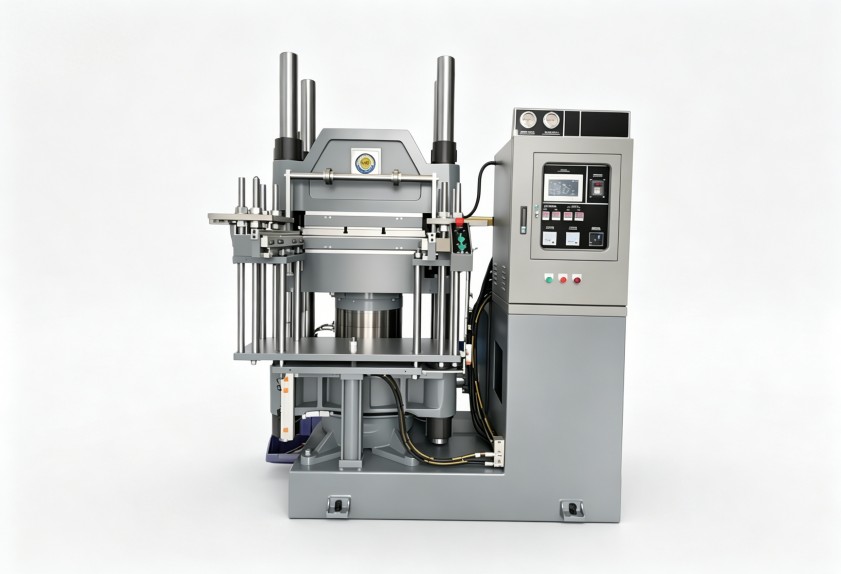
可先从三类现象倒查:
- 同一模不同位置状态差异明显:优先检查热板温差、模具传热和温控回路。
- 换班或连续生产后波动变大:关注预热制度、模具清洁、保压状态和操作一致性。
- 换模后异常集中出现:比较模具尺寸、流胶槽、排气行程与设备开合模动作是否匹配。
这类分析能帮助判断是否需要重新评估利拿硫化机型号,而不是简单加大硫化时间,靠牺牲节拍掩盖问题。
设备配置要看清三个匹配关系
容积与模具排布
密封件生产常采用多腔模,设备规格要结合模具外形、柱内间距、开模行程和取件方式综合判断。只按产品外径选设备,可能出现模具装得下但取件不便、热板利用率偏低等问题。
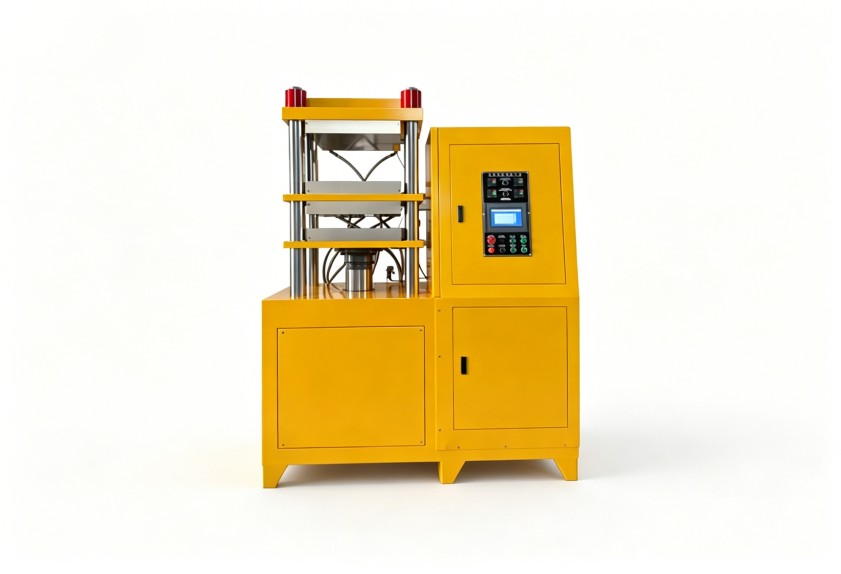
温控方式与热板均匀性
密封件对温度波动较敏感,尤其是断面厚薄差异较大的制品。选型时应关注温控分区、热板结构、温度反馈位置和控温精度是否适配胶料硫化窗口。不同利拿硫化机型号在结构配置上会有差异,应把产品公差和工艺要求说清楚,而不是只比较标称温度范围。
合模与排气结构
合模稳定性会影响飞边厚度和制品致密性。对含胶量较高、流动性变化明显的胶料,还要关注开合模速度、排气次数、保压控制与模具承载条件。若产品经常出现气泡、缺胶或飞边异常,设备动作曲线与模具排气设计应一起评估。
工艺参数不能只改硫化时间
很多工厂处理欠硫时,第一反应是延长时间。这样做可能暂时降低不良,却会拉长节拍,并让薄壁区域承受更多热历史。更稳妥的方法是把温度、时间、压力、填充量和排气动作放在同一张工艺表里核对。
- 温度:确认仪表显示温度与模腔实际温度是否一致,升温后是否保留足够稳定时间。
- 时间:按制品最厚部位和胶料硫化特性设定,不宜用统一参数覆盖所有产品。
- 填充系数与料坯重量:料坯过大容易造成飞边和排气负担,过小则可能缺胶。
- 排气节拍:排气行程、次数和停留时间要结合胶料流动性、模具结构调整。
把这些参数与具体设备配置关联起来,才能判断某一利拿硫化机型号是否适合当前密封件产品,而不是把设备当成通用执行工具。
后期管理决定批次稳定性
设备投用后,温控回路、热板表面、合模机构、密封元件和润滑状态都会影响长期稳定性。建议建立日常点检与换模确认机制,重点记录温度偏差、压力变化、排气参数和模具清理情况。
对多品种、小批量的密封件车间,还要重视操作人员培训。同一条设备,如果不同班组的料坯摆放、预热判断和异常处理方式不一致,批次波动会被放大。设备供应商若能在安装、调试和工艺交接阶段提供支持,更有利于缩短磨合期。
询价前应准备哪些信息
选型或更换设备前,建议先整理以下信息:
- 胶种、硬度范围及主要硫化特性;
- 产品图纸、最大厚度、模具腔数和外形尺寸;
- 目标班产、节拍要求及自动化上下料需求;
- 现有不良类型,如欠硫、气泡、飞边、尺寸波动;
- 现场公用工程条件、空间限制和后续扩展计划。
这些信息越完整,越容易判断不同型号在温控、合模、行程和控制方式上的适配性。若现有问题与混炼胶温度、分散均匀性也有关联,还应向前排查密炼、开炼及供胶环节,避免只在硫化末端寻找原因。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。
