

橡胶密封件混炼温度波动?16寸开炼机先看辊筒温控与辊距
橡胶密封件混炼温度波动?16寸开炼机先看辊筒温控与辊距
橡胶密封件对胶料均匀性、尺寸稳定性和硫化一致性要求较高。若开炼过程中温度忽高忽低,常出现包辊不稳、粉料分散不均、胶片厚薄偏差等问题,后续修边和硫化环节也会增加返工压力。不少工厂把问题简单归因于配方,却忽略了设备温控、辊距和操作节奏的配合。下面结合16寸开炼机的使用场景,拆解温度波动背后的设备与工艺因素。
辊筒温控为什么会直接影响包辊状态
开炼机依靠两个相对回转的辊筒对胶料产生剪切、挤压和混炼作用。辊面温度不稳定时,胶料的流动性和黏弹性会随之变化:温度偏低,胶料偏硬,吃粉和包辊速度变慢;温度偏高,胶料容易变软发黏,甚至出现早期硫化风险。
判断温控是否稳定,可关注三个表现
- 同一批胶料在不同班次的包辊位置差异明显;
- 辊面局部温度不均,胶片边缘与中部软硬度不一致;
- 加粉后分散时间波动较大,需要频繁调整操作手法。
16寸开炼机常用于中等批量橡胶制品的补充混炼、热炼和出片。若密封件配方含多种配合剂,辊筒温控能力不能只看“能否加热或冷却”,还要关注温控回路设计、辊面温度均匀性以及温度反馈与调节的及时性。
辊距调整不当,会放大温度和分散问题
辊距决定胶料通过辊缝时受到的剪切强度。辊距过小,剪切增强,温升速度加快,对耐热裕度不足的胶料并不友好;辊距过大,胶料受到的有效剪切不足,粉料和小料分散周期会被拉长。
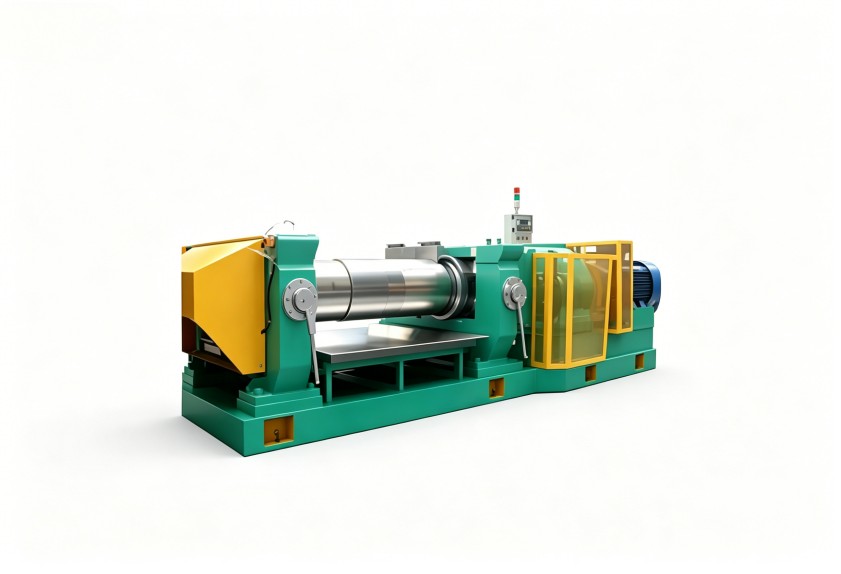
橡胶密封件常见的混炼流程,通常需要在吃粉、薄通、翻炼和出片阶段采用不同辊距。若全程使用固定辊距,容易出现两类问题:
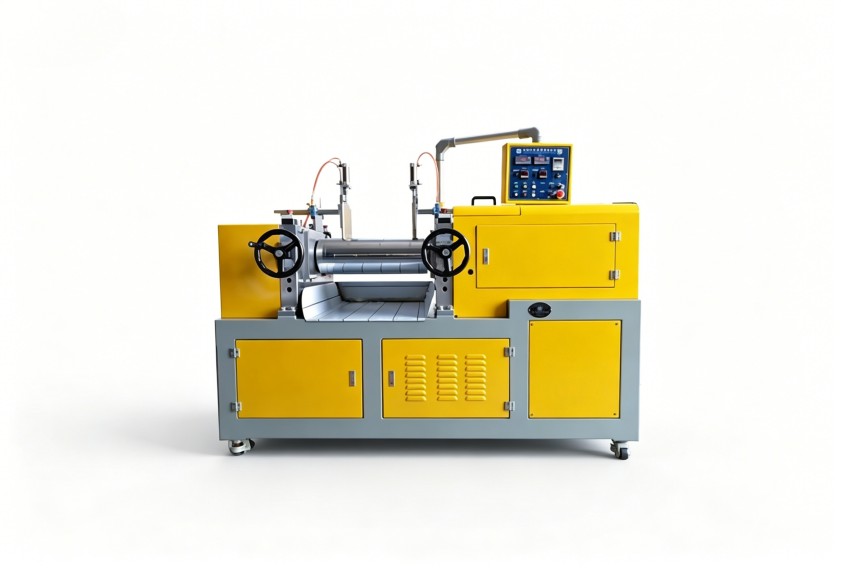
- 前期吃粉困难:配合剂浮在胶料表面,操作人员只能反复铲胶,增加批次时间;
- 后期出片不稳:胶片厚度、宽度和温度波动,影响后续裁片与硫化装模。
因此,评估一台16寸开炼机时,不能只关注辊筒尺寸,还要看辊距调节是否顺畅、指示是否清晰,以及设备结构是否便于操作人员稳定执行工艺。
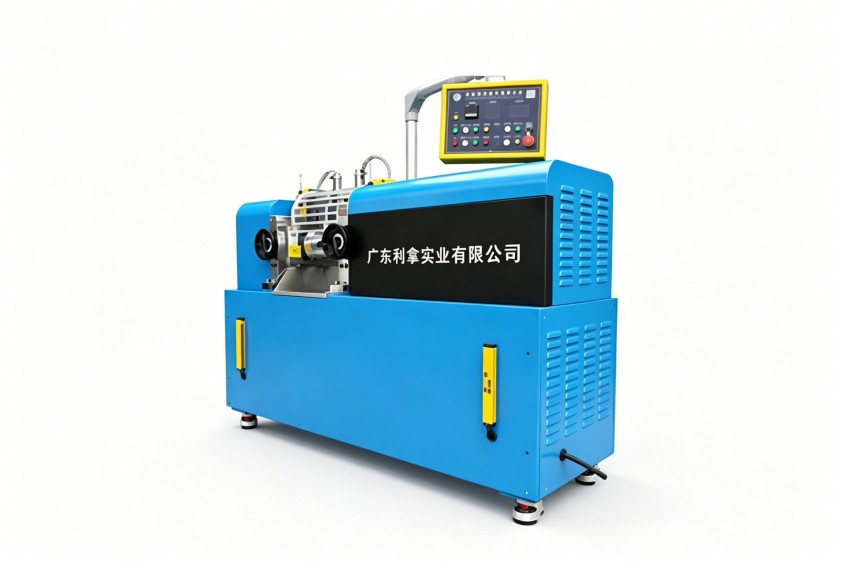
维护与操作管理,决定温控能力能否长期保持
设备新投产时状态较好,但运行一段时间后,温控效果可能因维护不到位而下降。对橡胶密封件车间而言,日常管理应重点覆盖以下环节:
- 冷却或加热介质检查:确认管路通畅,避免流量不足造成辊面温度响应变慢;
- 辊筒与传动部件保养:减少异常磨损带来的间隙变化和运行不稳;
- 班前温度确认:不要仅凭手感判断辊温,应按工艺要求记录温度状态;
- 操作人员培训:统一翻胶、薄通、出片节奏,减少不同人员带来的批次差异。
生产管理的重点,不是把设备参数调到某个固定数值,而是让胶种、辊温、辊距和操作步骤形成可重复的组合。这样即使更换班次,也能降低混炼质量波动。
面向密封件工况,选型时应先明确哪些条件
选择适合橡胶密封件生产的16寸开炼机,建议先整理四类信息:
- 常用胶种及硬度范围;
- 单批投料量与出片厚度要求;
- 车间对温控方式、自动化程度和安全防护的要求;
- 设备是用于母炼补充混炼、热炼,还是承担终炼出片任务。
不同工况对辊筒材质、温控形式、辊距调节方式和辅助配置的要求不同。若前期信息不完整,只按设备尺寸采购,后期可能出现产能不匹配、工艺稳定性不足或维护不便等问题。利拿实业可结合橡胶密封件的混炼流程,提供从设备配置到工艺适配的整体方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
