

橡胶密封件硫化节拍不稳?采购前先核对温控与合模配置
橡胶密封件硫化节拍不稳?硫化机采购咨询先看温控与合模配置
橡胶密封件对尺寸稳定性、飞边控制和批次一致性要求较高。如果设备升温波动大、合模受力不均,即使配方不变,也可能出现欠硫、过硫、修边量增加等问题。很多企业在做硫化机采购咨询时,习惯先比较价格和产能,却忽略胶料特性、模具条件与设备配置之间的匹配。本文从温控、合模结构和生产管理三个维度展开,帮助采购、工艺和设备团队形成更清晰的沟通清单。
温控波动为什么会直接影响密封件质量
硫化过程不是简单“加热到设定温度”。密封件胶层通常较薄,模具表面温度若分布不均,局部胶料交联反应速度会出现差异,最终表现为硬度、回弹和压缩永久变形不稳定。
评估温控能力时,不能只看控制屏上的设定值,还要关注以下内容:
- 加热方式是否适配现有模具结构;
- 模具各温区是否便于独立调节;
- 升温、保温和换模后的温度恢复速度是否满足节拍要求;
- 温控精度是否能覆盖胶种工艺窗口。
对于多规格、小批量密封件产线,温区调节灵活性往往比单纯追求高温度更重要。若工艺窗口较窄,应在询价阶段提供胶种、制品厚度、模具尺寸和节拍要求,便于供应商判断温控方案。
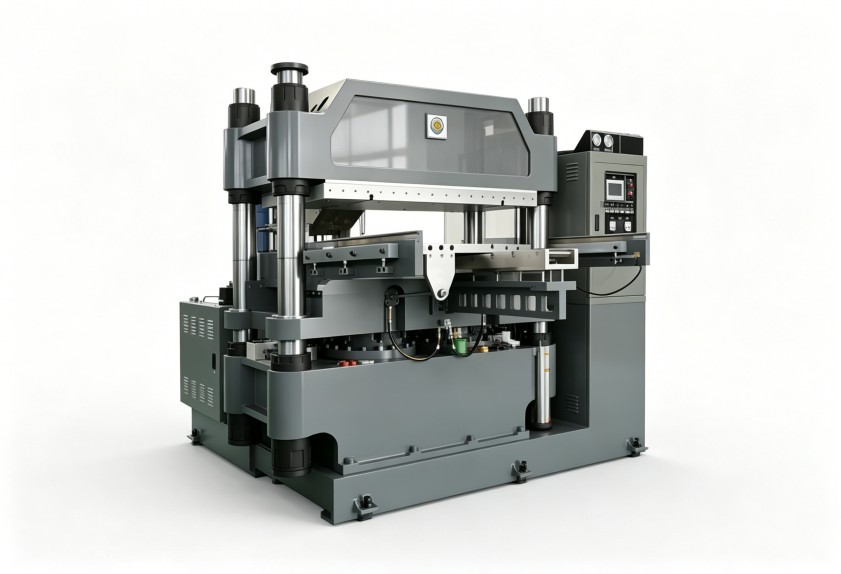
合模与排气配置决定飞边和成型稳定性
密封件常见的飞边偏厚、缺胶、气泡等问题,并不一定都来自胶料。合模力传递、排气动作和模具配合状态也会影响成型结果。
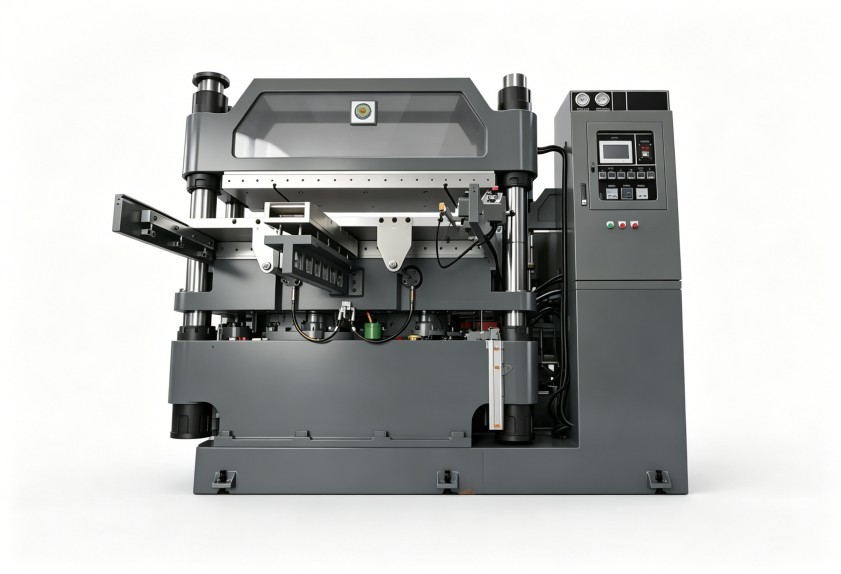
合模结构要看受力均衡性
合模力不足会导致分型面闭合不紧密,飞边增厚;合模力分布不均,则可能造成模具局部受力偏大,影响制品尺寸和模具寿命。采购沟通时,应结合模具面积、制品排布和胶料流动性确认合模能力,而不是只按设备公称规格做判断。
排气次数与动作节拍要匹配胶料
部分胶料在闭模过程中需要通过排气排出气体。排气次数、开合距离和停留时间若不可调,遇到不同配方或制品结构时,工艺人员可调整空间就会受限。对于密封件这类外观和尺寸要求较细的产品,建议把排气程序的可调性列入硫化机采购咨询的问题清单。
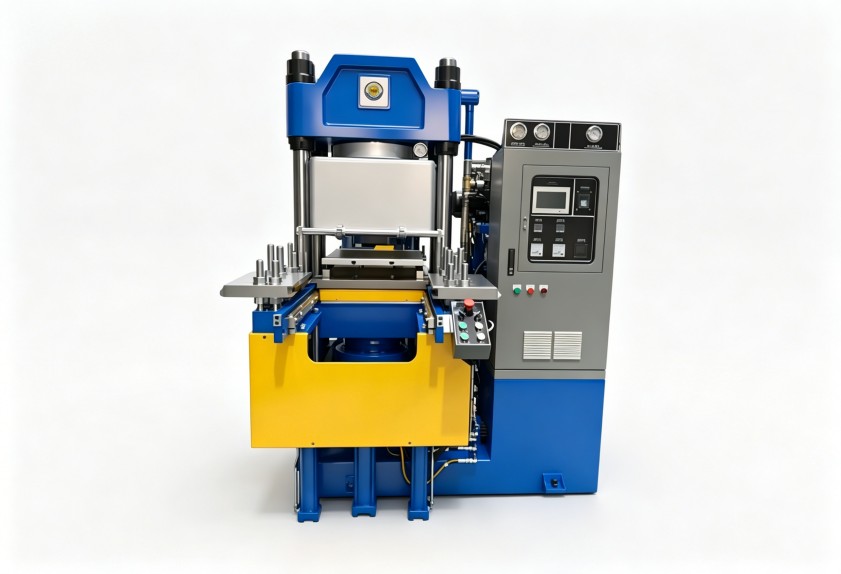
自动化程度应服务于实际产线,而非盲目堆配置
自动化配置会影响设备投入、人员安排和换产效率,但不同工厂的适配重点不同。大批量、少规格产线更关注连续运行稳定性;多品种、频繁换模的车间,则更重视模具切换、参数调用和操作便利性。
可从三个层面判断:
- 操作层面:工艺参数调用、报警提示和日常点检是否清晰;
- 换产层面:模具更换、温区调整和首件确认是否便捷;
- 管理层面:运行记录、能耗和维护信息是否便于追溯。
若团队对新设备操作经验有限,还应提前沟通培训、安装调试和售后响应范围。设备交付不是采购终点,工艺人员能否稳定使用,才会影响后续良率和维护成本。
询价前建议准备的四类信息
为了让沟通更有效,建议在开展硫化机采购咨询前整理以下资料:
- 制品类型、尺寸范围、单模腔数和质量要求;
- 胶种、硬度范围、硫化温度与节拍范围;
- 现有模具规格、加热方式和公用工程条件;
- 预期产能、自动化需求、换模频率和售后要求。
这些信息越完整,越容易判断设备容积、温控、合模、自动化程度和交付范围,也能减少后期因配置不清导致的变更。利拿实业可结合橡胶密封件的工况需求,提供降本增效、环保合规的橡塑混炼成型整体解决方案,并支持全流程非标定制化方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
