

橡胶密封件开炼机培训:从辊温偏差到辊距操作
橡胶密封件开炼机技术培训:先解决辊温、辊距与包辊异常
橡胶密封件对胶料均匀性、尺寸稳定性和批次一致性要求较高。开炼工序若频繁出现辊温偏差、包辊不稳、混炼不均等问题,后续硫化后容易产生硬度波动、表面缺陷或密封性能不稳定。很多车间把问题简单归因于配方,却忽略了操作人员对设备状态、工艺窗口和异常判断的理解不足。系统的开炼机技术培训,应围绕具体胶料工况,把设备操作、参数控制和维护判断结合起来。
辊温不稳时,先看冷却与操作节奏
开炼机辊筒温度不是单纯“调到设定值”即可。橡胶密封件常用胶料在剪切、挤压过程中会持续生热,如果冷却水流通状态、辊面温度分布和投料节奏没有配合好,容易出现粘辊、焦烧倾向或分散不均。
培训中应让操作人员掌握三类判断:
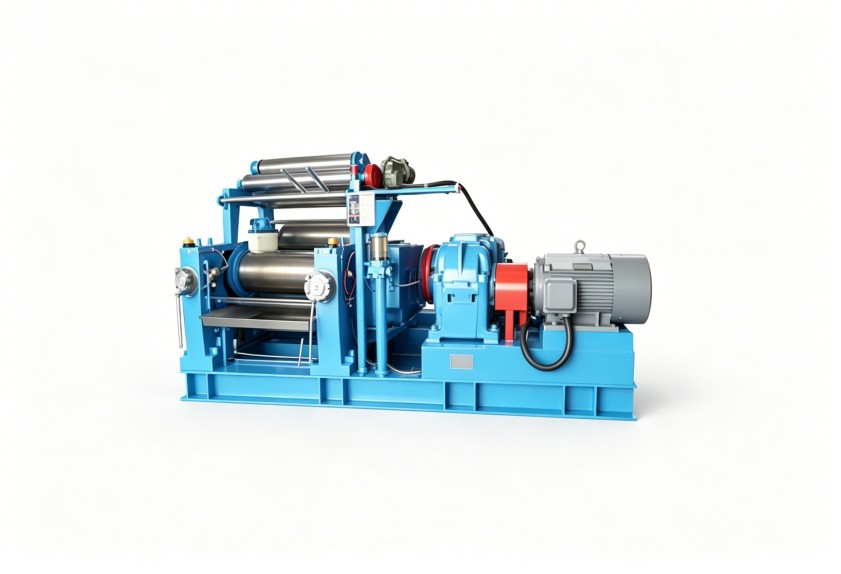
- 开机前确认温控系统、冷却水和辊面状态是否正常;
- 投料后观察胶料包辊位置、表面光泽和翻炼情况;
- 温度接近工艺上限时,能够通过调整操作节奏、薄通次数和冷却配合进行处理。
这类训练的重点不是背诵固定温度,而是理解胶料、辊温、剪切生热之间的关系,避免不同班组按个人习惯操作。
辊距与翻炼动作决定混炼一致性
辊距控制是开炼机操作中最容易被忽视的环节。辊距过大,胶料受到的剪切不足,配合剂分散效果下降;辊距过小,又可能造成温升过快、负荷增大,甚至影响设备稳定性。
培训应覆盖的操作内容
- 根据不同阶段选择合适辊距,包括粗炼、薄通、补充混炼和出片;
- 规范切刀、翻胶、打三角包或薄通的动作顺序;
- 记录每批次操作时间、辊距调整和温控变化,减少班组差异;
- 出现脱辊、粘辊、胶片厚薄不均时,能结合胶料状态判断原因。
对于橡胶密封件场景,培训不能只讲设备按钮,还要把胶料流动性、填料分散和后续成型要求联系起来,让操作人员知道“为什么这样调”,而不是机械执行步骤。

日常维护培训要前移到班前检查
不少开炼机故障并非突然发生,而是润滑、温控、传动或辊距调节异常长期积累的结果。把维护内容纳入开炼机技术培训,可以帮助一线人员更早识别异常。
班前检查可重点关注:
- 润滑部位油位、油路和运行声音是否正常;
- 辊筒冷却是否通畅,两侧温差是否异常;
- 辊距调节、急停和安全防护装置是否有效;
- 设备运行中是否出现异常振动、噪声或温升。
操作人员不需要替代维修人员,但应具备基础判断能力,知道哪些现象可以继续观察,哪些情况需要停机反馈,避免小异常演变为停机损失。
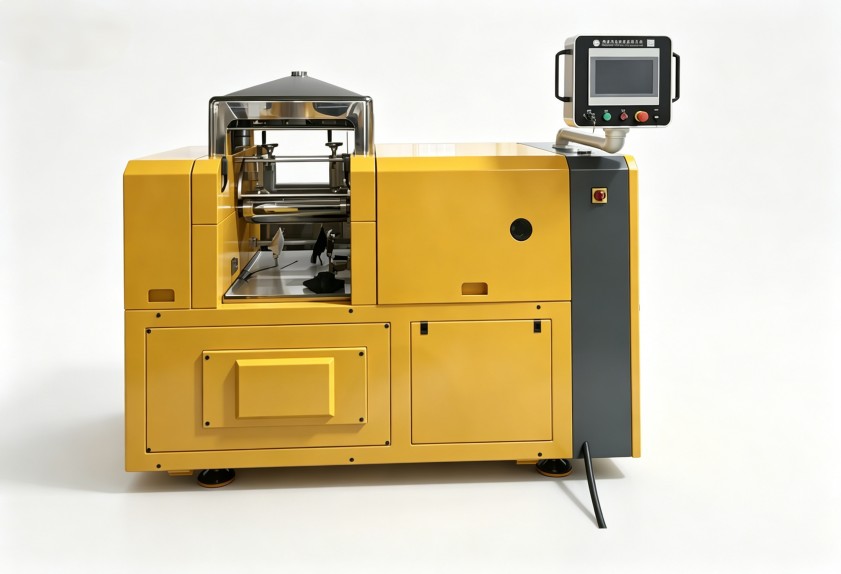
培训落地要形成班组可执行的标准
一次有效的培训,应最终沉淀为适合现场的作业标准,而不是停留在理论讲解。建议围绕密封件胶料种类、常用配方和设备配置,建立“操作步骤—参数范围—异常现象—处理方式”的对照清单,并通过现场演示、复训和记录复盘持续优化。
利拿实业在橡塑设备研发与服务过程中,可结合客户的设备配置和生产工况,提供相应的操作培训、维护指导与工艺优化建议,帮助班组提升标准化水平。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
