

橡胶密封件起泡难根治?真空硫化机温控与排气这样调
橡胶密封件起泡反复?真空硫化机排气、温控与模具配合怎么调
橡胶密封件看起来件小,但对表面致密性、尺寸稳定性和批次一致性要求很高。生产中一旦出现气泡、缺胶、飞边偏厚或硫化不均,后续返修、挑选和停机调试都会吞噬利润。不少工厂把问题简单归为胶料配方,却忽略了硫化设备的真空建立、温度均匀性和开合模节奏。本文围绕工艺参数、设备配置与维护管理,说明这类异常该如何系统排查,也为设备选型提供可落地的判断方向。
先判断气泡来自排气不足还是硫化节奏失衡
密封件常带有薄壁、沟槽或复杂截面,胶料在模腔内流动时容易包裹空气。若真空抽取不充分,残留气体无法及时排出,制品表面就可能出现鼓包、针孔或局部缺胶。
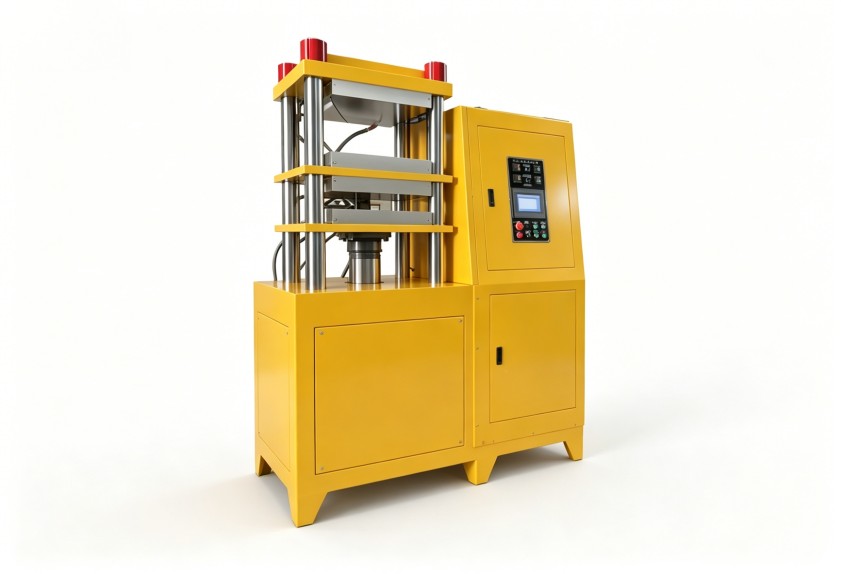
排查时不要只盯着最终成品,可先记录三个现象:
- 气泡位置是否固定在模具深腔、汇合线或薄厚过渡处;
- 异常是否在换料、换模或调整合模速度后集中出现;
- 同一模腔中问题是否反复发生在特定点位。
如果位置相对固定,优先检查模具排气结构、真空管路和密封状态;如果批次间波动明显,则要结合硫化温度、保持时间和胶料流动性一起判断。真空硫化机的价值不只是“抽走空气”,更在于让抽真空、合模、保压和硫化动作形成稳定配合。
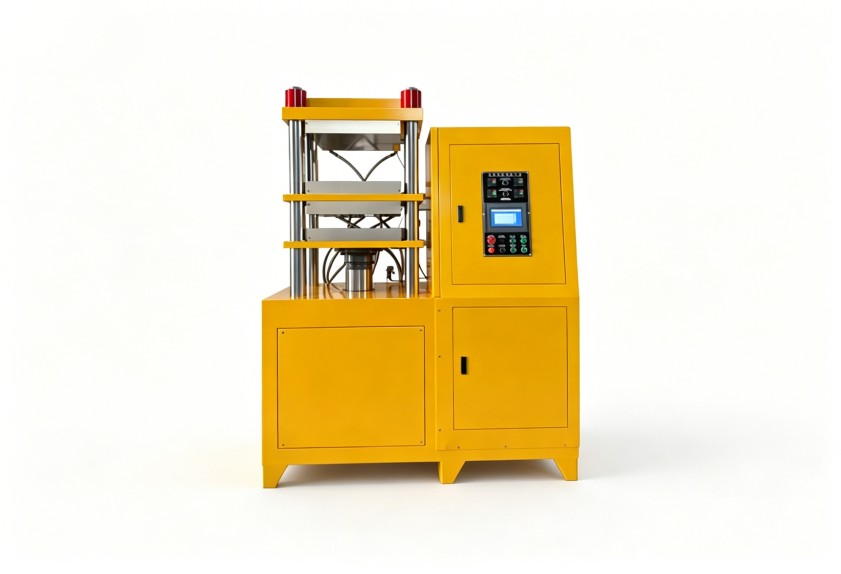
温控偏差为什么会放大密封件尺寸问题
密封件对压缩永久变形和尺寸公差较敏感,温度波动会直接影响硫化程度。局部温度偏高,可能带来过硫、表面发脆或飞边加重;温度偏低,则可能造成硫化不足、脱模变形和后续尺寸回弹不稳定。
调整时可从以下环节入手:
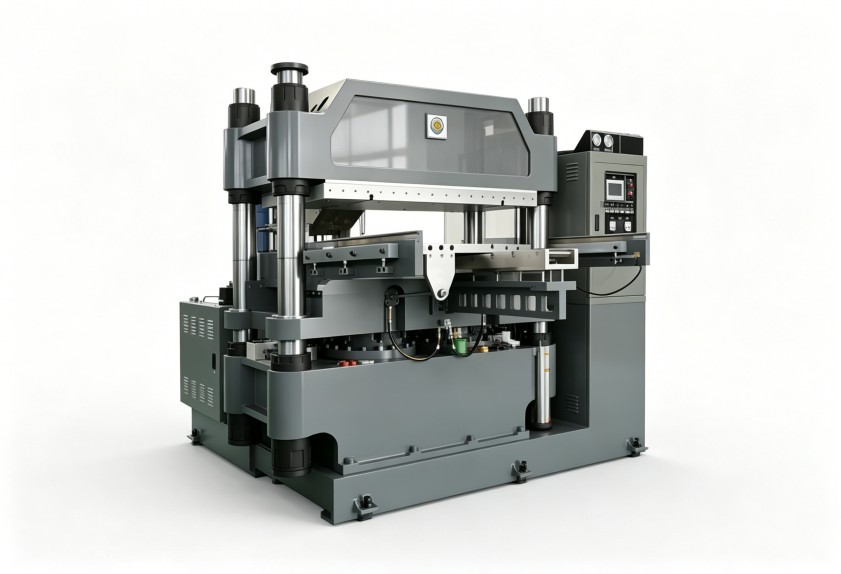
- 区分设定温度与模具实际温度,关注不同模腔、不同区域的温差;
- 开机后给予足够热平衡时间,避免冷模阶段直接进入正常节拍;
- 调整温控参数时同步观察胶料流动和充模状态,不要只凭经验延长硫化时间;
- 对厚壁与薄壁共存的制品,检查热传导路径是否匹配胶料固化节奏。
工艺参数并非孤立存在。填充量、合模速度、抽真空时长和保压压力需要联动调整,单改某一项往往只能暂时压住问题,难以形成稳定的批次控制。
设备配置要匹配密封件的长期工况
选型时不能只比较工作台面或公称能力,还要回到产品结构、胶种特性和换模频率。复杂结构密封件更关注真空系统响应、模板平行度、温控分区能力以及开合模控制的平稳性。
若工厂多品种、小批量生产,换模便捷性、参数可追溯性和操作界面的清晰度会影响日常效率;若产品批量较大、节拍稳定,则应更关注设备持续运行中的温控一致性、维护可达性和易损件管理。合理的配置应服务于工艺稳定,而不是盲目堆叠功能。
日常维护别等真空度下降才处理
很多硫化异常并非突然发生,而是维护滞后逐步积累的结果。真空管路泄漏、密封件老化、过滤通道堵塞或加热元件状态变化,都会让原本稳定的工艺窗口变窄。
建议把维护重点放在三类项目上:
- 定期检查真空回路、阀门和连接部位,减少缓慢泄漏;
- 关注温控元件与加热区域状态,避免局部温差长期存在;
- 建立换模、清洁、润滑和点检记录,让异常能追溯到具体工序。
人员培训同样重要。操作人员若能理解抽真空、温度、保压与胶料流动之间的关系,就不会在出现气泡时只靠反复延长时间处理,从而减少能耗和无效等待。
选型前先把工艺边界讲清楚
评估一台真空硫化设备是否适合密封件生产,建议先整理胶种、制品结构、单模腔数、节拍要求、换模频率和质量判定标准。信息越完整,设备容积、温控分区、真空配置和自动化程度越容易匹配真实需求,也能减少后期改造带来的额外成本。
利拿实业在橡塑设备领域积累了15年以上研发经验,并拥有70多项自主专利技术,可结合橡胶制品的混炼与成型需求,提供降本增效、环保合规的整体解决方案。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
