
电线电缆料排料不顺?先看转子啮合与温控匹配
电线电缆料出现啮合机排料不畅,先排查转子啮合、温控与填充系数
电线电缆料对混炼均匀性和排料连续性要求较高。一旦混炼后物料不能顺畅排出,容易造成单批周期拉长、机头待料、温度持续上升,甚至影响后续挤出造粒的稳定性。不少现场会把问题简单归结为“物料太黏”,但排料不顺往往是转子结构、温控状态、填充系数和维护状态共同作用的结果。
排料动作受哪些环节影响
啮合型混炼设备依靠转子之间、转子与混炼室之间的相对运动,对胶料或塑料体系进行剪切、折叠和交换。物料在室内达到合适的塑化与分散状态后,再通过排料机构离开混炼室。
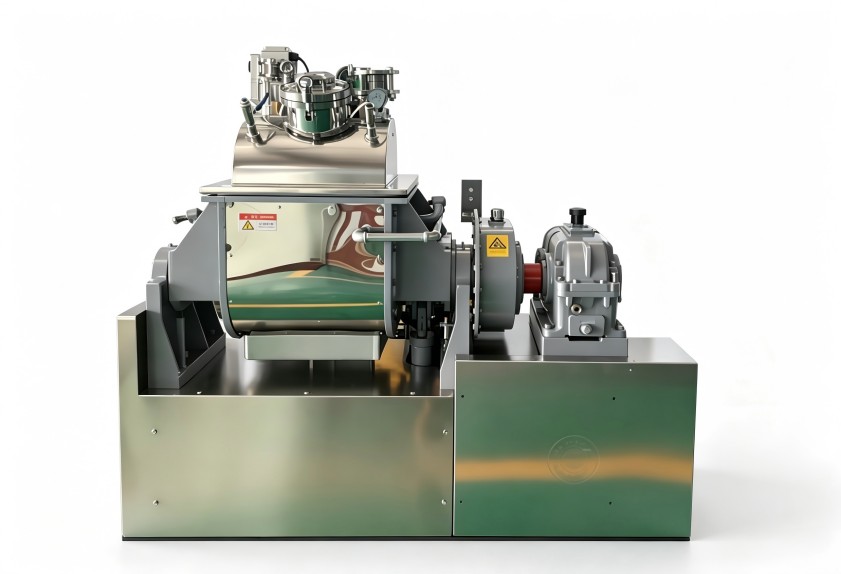
如果啮合机排料不畅,先要区分是“物料没有形成可流动状态”,还是“排料机构动作受阻”。前者多与温度、剪切、填充量有关;后者则可能涉及密封、积料、润滑或部件磨损。只调整单一参数,容易让问题在黏度、分散和排料之间反复转移。
三个常见诱因
- 填充系数偏高:物料占用空间过大,转子交换和翻转空间不足,排料门附近容易形成堆积。
- 温控与物料状态不匹配:温度偏低时物料流动性不足,温度偏高又可能带来黏附、过热或批次波动。
- 转子与排料区积料:长期清理不到位,残留物料在边角或密封附近积累,会改变实际通过空间。
从工艺参数入手,先做可逆调整
处理排料异常时,不建议一开始就改动设备结构。可先复核每一批的投料量、混炼时间、温度设定和排料时机。
填充系数应结合物料形态、配方体系、转子构型和排料方式综合确定。投料过满会削弱物料循环,投料过少又可能影响剪切效率和批次产能。若排料门开启后仍有明显滞留,可在保证混炼质量的前提下,逐步优化投料量与混炼节奏,并记录不同批次的排料表现。
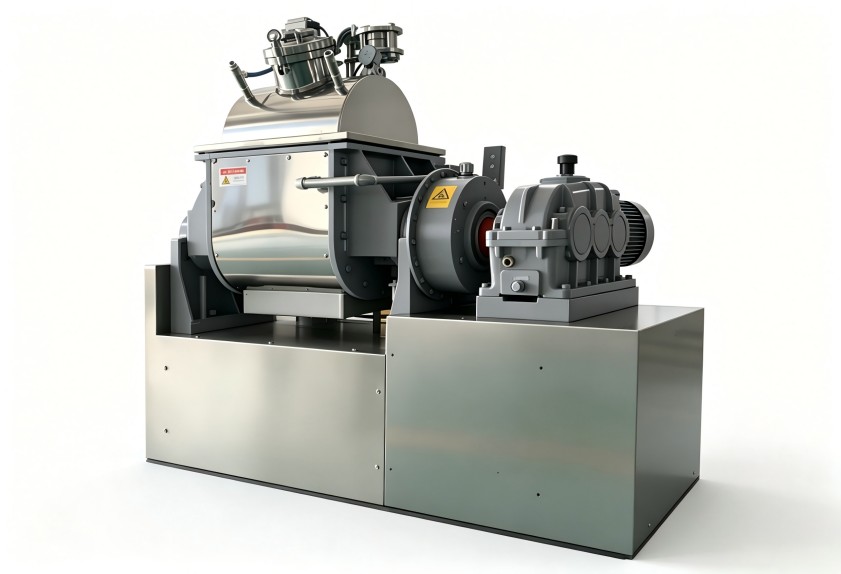
温控方面,电线电缆料常涉及不同树脂、助剂和填充体系。温度设定不能只看仪表显示,还要关注混炼室、转子及相关温控区域的实际均衡性。局部温差会使物料黏度不一致,表现为同一批中部分区域已塑化、部分区域仍偏干,最终增加排料阻力。
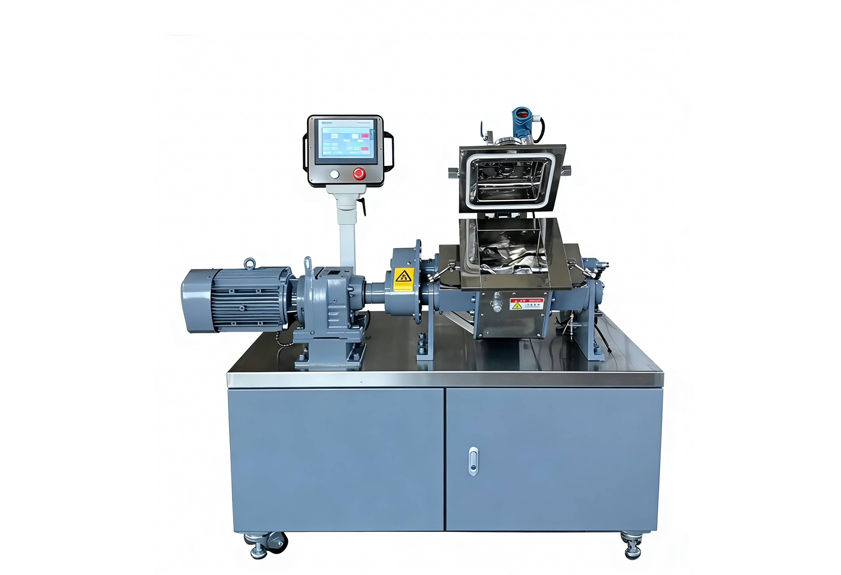
设备配置要匹配材料特性
若工艺调整后仍频繁出现排料不顺,就需要回到设备配置层面判断。转子构型决定剪切强度、物料交换路径和停留状态;混炼室容积与投料量是否匹配,会直接影响填充系数;排料门结构、密封形式和清理便利性,则影响长期运行后的积料风险。
对于电线电缆料这类对温度和均匀性较敏感的材料,设备选型不宜只关注单机产能。转子啮合间隙、温控分区、排料机构可靠性以及维护可达性,都应纳入评估。利拿实业在密炼机、造粒机及成套橡塑成型设备方面具备研发与定制经验,可根据材料体系和工艺需求配置方案。
维护管理决定异常是否反复
很多排料问题并非突然发生,而是长期维护不到位后的集中表现。建议建立三项现场检查习惯:
- 排料机构检查:关注动作是否平稳、有无卡滞、密封区域是否异常积料。
- 温控系统复核:定期核对设定温度与实际温度,避免局部冷却或加热不均。
- 清理与换料管理:换色、换配方或长时间停机后,应重点清理转子、混炼室和排料门附近残留物。
操作人员还需理解不同配方对温度、剪切和排料时机的差异。把参数调整、清理记录和异常现象对应起来,才能减少仅凭经验反复试错。
改善前先完成问题定位
面对啮合机排料不畅,建议按“工艺参数—设备配置—维护状态”的顺序排查:先确认填充系数和温控是否合理,再判断转子构型与排料结构是否适配材料,最后检查积料、密封和机构动作。这样既能避免盲目拆修,也能为后续设备升级或非标定制提供清晰依据。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。