
硫化机压力表读数漂移,橡胶密封件硫化压力如何稳住
硫化机压力表读数漂移,橡胶密封件硫化压力如何稳住
橡胶密封件尺寸小、公差严,硫化过程中一旦压力显示不稳,容易出现欠硫、飞边增厚、合模力不足等问题,直接影响批次一致性和后工序修整成本。很多车间看到指针摆动,第一反应是更换仪表,却忽略了油路、传感器、工况波动和日常校验之间的关联。本文围绕压力监测、工艺参数和维护管理,帮助设备与工艺人员判断硫化机压力表异常来自显示环节,还是液压系统本身。
先分清:是仪表失真,还是压力真的在波动
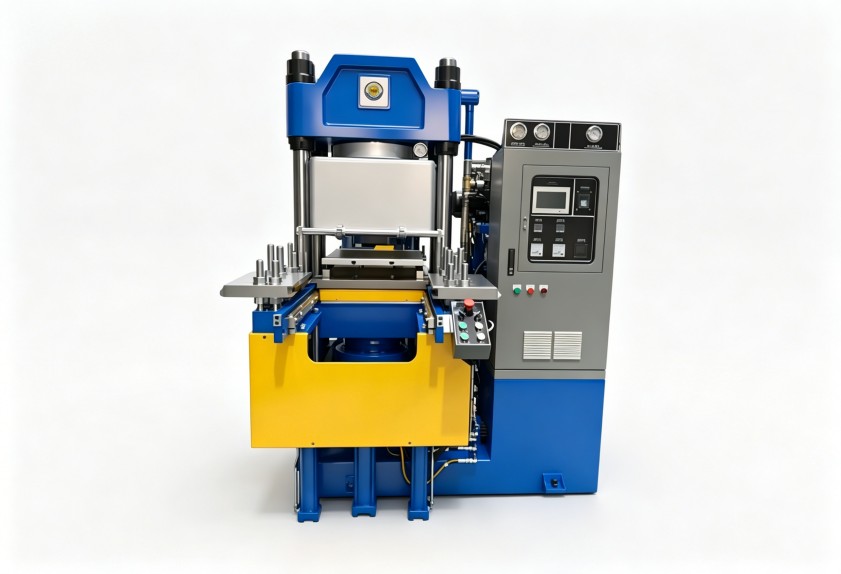
硫化机压力表的作用不只是“看一个数字”,它反映的是合模、保压阶段液压系统的工作状态。判断异常时,可先观察两类现象:
- 显示变化但动作稳定:开合模、保压声音和制品状态没有明显异常,多与仪表阻尼、连接松动、传感器漂移或显示模块有关。
- 显示变化伴随动作异常:例如合模变慢、保压困难、制品飞边加重,就不能只按仪表故障处理,应进一步检查油路泄漏、阀件响应和泵源稳定性。
如果只更换硫化机压力表而没有复核系统压力,可能短期内恢复显示,却没有解决密封件厚薄不均的根因。
压力参数要和密封件胶料、模具状态匹配
橡胶密封件常用胶料硬度、流动性和硫化条件不同,对合模压力的稳定性要求也不同。工艺设定时,不宜只参考固定压力值,而应结合以下因素:
填充与排气节奏
胶料投料量偏大、排气次数不足,模腔内气体排不净,会让保压阶段出现短时压力波动。此时仪表可能显示为峰值跳动,但根源在装胶和排气配合。
保压时间与温度联动
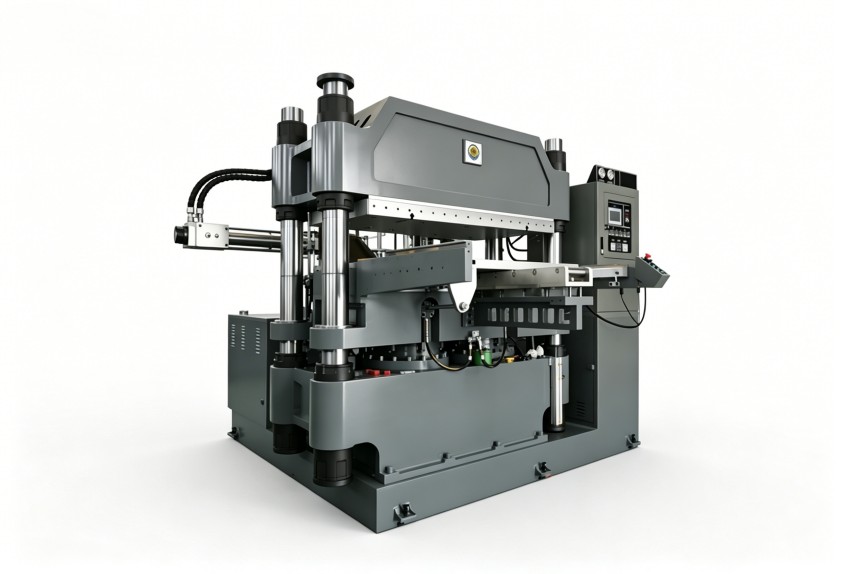
温度波动会影响胶料流动和硫化反应。若温控偏差较大,即使压力显示正常,也可能出现局部缺胶或致密性不足。工艺人员应把压力、温度、时间放在同一张参数表里复核,而不是单独盯表。
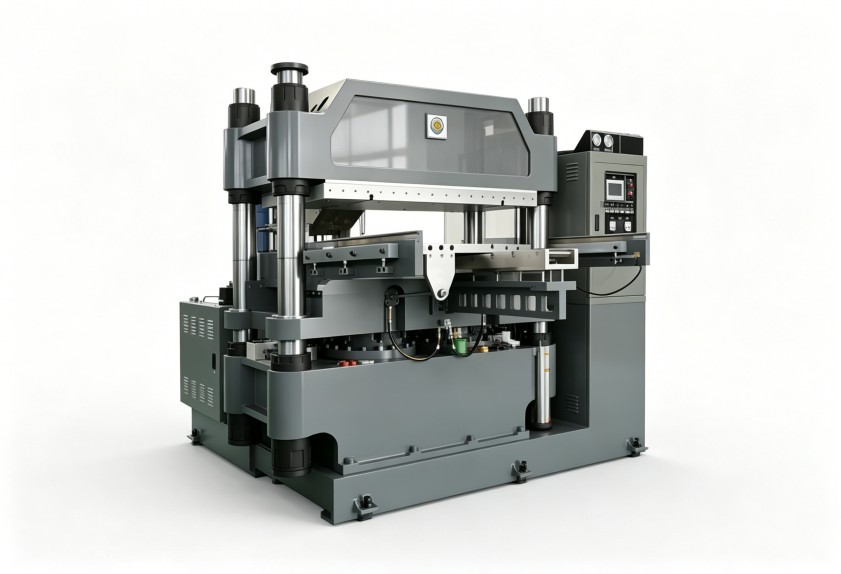
模具与油路状态
模具分型面磨损、液压油污染、阀件卡滞,都会增加压力维持难度。对于多型腔密封件模具,任何一处合模受力不均,都可能放大制品之间的差异。
日常维护别等报警后才处理
压力表属于高频观察部件,但维护不应停留在“坏了再换”。建议把它纳入设备点检体系:
- 班前检查外观与连接:查看表盘是否渗油、接头是否松动、显示是否有明显迟滞。
- 定期校验比对:用可靠校验方式比对显示值与系统压力,确认误差是否在工艺允许范围内。
- 保持液压油清洁:油液污染会影响阀件和传感器稳定性,也会间接造成读数跳动。
- 记录异常曲线:把换模、换料、升温后的压力变化记录下来,便于区分偶发操作问题和设备劣化趋势。
对于连续生产的密封件车间,稳定的压力监测能减少停机排查时间,也有助于工艺参数沉淀。若企业同时涉及混炼、成型等多道工序,可把硫化前端的密炼、供胶与后端成型设备一起评估,避免单一环节改造后,整体节拍仍不匹配。利拿实业可围绕橡塑混炼成型流程,提供设备配置与工艺适配建议。
选型或更换时重点看什么
采购或更换压力显示部件时,不必只比较外观和接口,应先明确设备工况:
- 压力量程要与常用工作区间匹配,避免长期贴近极限区间运行;
- 显示方式、信号输出要符合现有控制系统的接入条件;
- 工况温度、振动、油液环境会影响仪表寿命,需按现场条件选择;
- 若用于关键工艺追溯,应考虑压力数据采集与记录能力,而不仅是现场读数。
如果车间计划升级自动化程度,还要提前确认压力信号能否与温控、计时、报警逻辑联动。否则单点更换后,仍难以支撑工艺一致性管理。
把压力稳定纳入整条工艺链管理
橡胶密封件的质量问题,往往不是单个仪表造成的。硫化机压力表读数异常,背后可能牵涉液压系统、模具状态、胶料流动性、温控精度和维护机制。先判断“显示失真”还是“真实波动”,再结合工艺参数和点检记录处理,才能减少反复停机。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。