
橡胶密封件硫化不稳?从温控与模具配置梳理选型思路
橡胶密封件硫化不稳?结合温控、模具与工艺参数的硫化机选型指南
橡胶密封件对尺寸稳定性、压缩永久变形和表面质量要求较高。如果设备频繁出现欠硫、飞边偏厚、同一批次硬度波动等问题,不仅会增加返修和检验成本,还可能影响客户交付。很多工厂在采购时只比较吨位和台面尺寸,却忽略温控均匀性、合模方式与硫化曲线匹配。本文围绕这些维度,梳理适合密封件工况的选型思路,帮助技术和采购团队减少试错。
先判断硫化异常来自设备还是工艺
选型前不宜直接按产品大小套设备规格,而应先把异常现象拆开看。
- 局部欠硫或过硫:优先检查热板温差、模具热传导和温控回路,而不是只调整硫化时间。
- 飞边增厚、合模线明显:需要关注合模力分布、机架刚性以及模具平行度。
- 换批后硬度波动:除胶料混炼一致性外,还要核对温度、时间、排气次数等参数是否稳定执行。
- 多型腔生产良率不稳:应评估热板有效温区是否覆盖模具,避免边缘型腔与中心型腔受热不一致。
把问题归类后,再进入设备配置判断,选型才不会停留在纸面参数。
温控能力决定密封件硫化一致性
橡胶密封件常使用小尺寸、多型腔模具,温度均匀性比单纯追求最高温度更重要。热板温差过大时,不同型腔的交联程度会出现差异,后续可能表现为回弹、压缩永久变形或外观不一致。
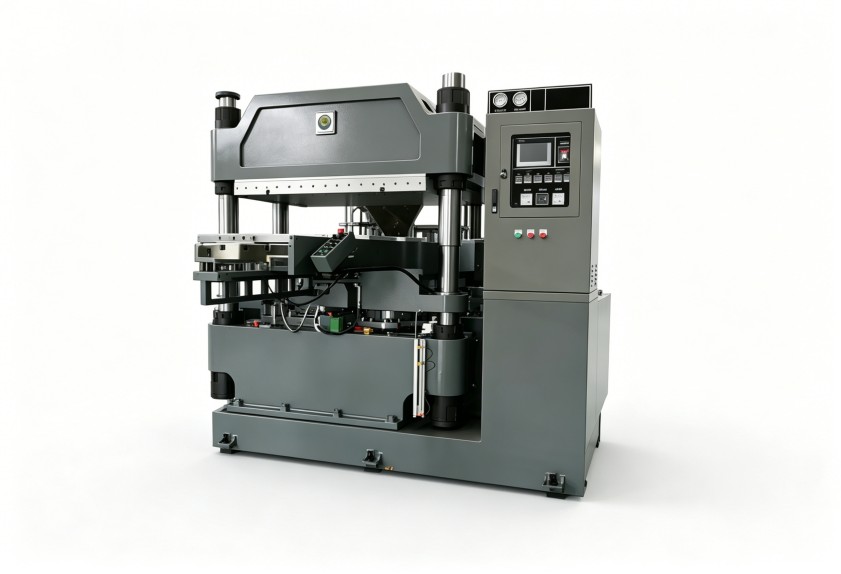
评估温控系统时,可以从三个方面入手:
- 温区划分是否匹配模具尺寸:多温区控制有利于根据模具结构调整局部热量。
- 温度反馈是否稳定:传感器位置、控制逻辑和加热方式会影响实际胶料温度的跟随效果。
- 升温与保温表现是否清晰可查:对于需要追溯工艺的订单,设备应便于记录温度曲线和批次参数。
因此,一份可落地的硫化机选型指南,不能只写温度范围,还要结合密封件模具尺寸、型腔数量和胶种硫化条件判断温控配置。
合模结构与模具适配要同步考虑
密封件产品种类多,模具更换频繁。若只按公称合模力选择,可能遇到台面利用率低、模具安装不便或排气动作不匹配的问题。
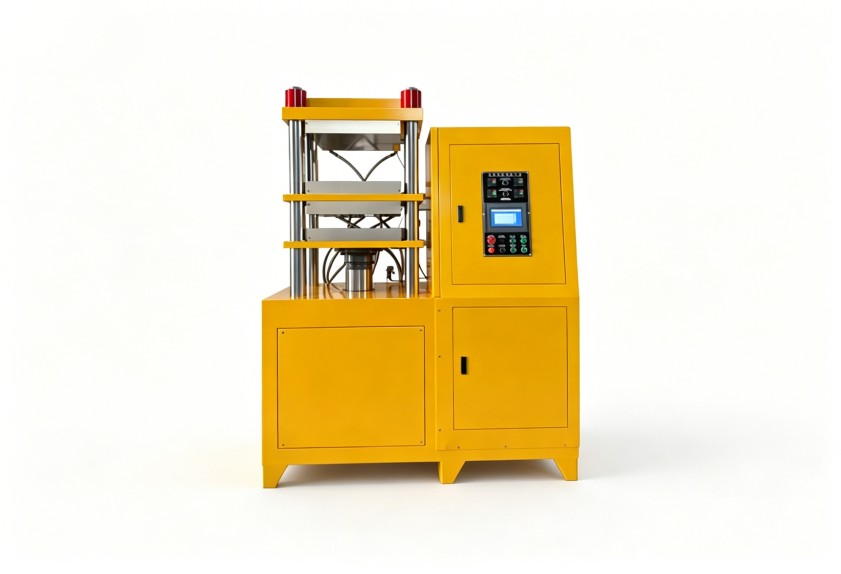
选型时应同时核对:
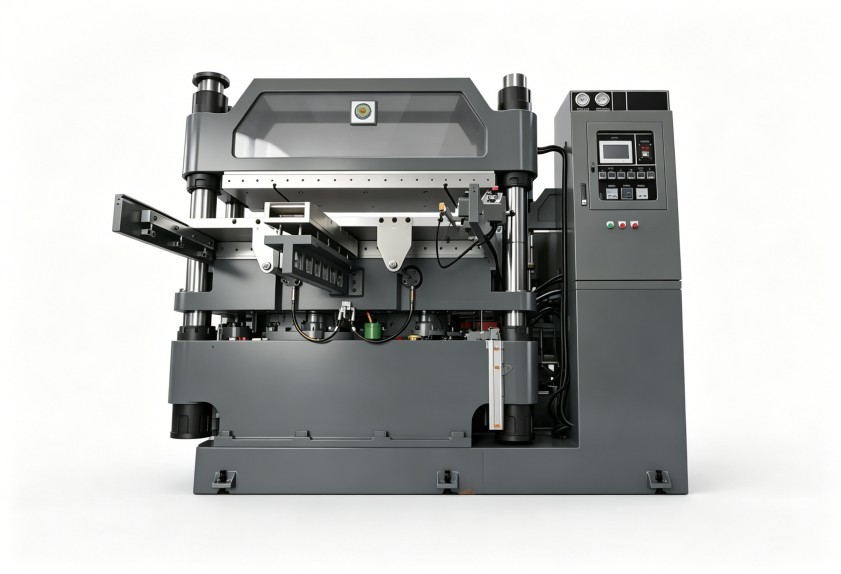
- 设备开模行程能否满足取件和模具高度;
- 热板尺寸是否与常用模具匹配,避免模具过大造成温区边缘不足;
- 合模力是否覆盖有效投影面积,并保留合理工艺余量;
- 排气动作、顶出方式是否适配制品结构,减少粘模和拉扯缺陷。
对于规格切换频繁的车间,模具快换、参数调用和操作便利性也应纳入评估,因为这些因素会直接影响换产效率和人员培训成本。
工艺参数与自动化配置要服务于现场管理
硫化时间、温度、压力和排气节奏需要形成稳定的工艺窗口。设备如果只能依靠人工反复调整,班次差异和操作习惯就容易放大质量波动。
在生产管理层面,可重点关注:
- 参数设定界面是否便于工艺人员固化硫化曲线;
- 不同产品配方是否能快速调用,减少人工输入错误;
- 设备维护点是否清晰,液压、密封和加热部件是否便于检查;
- 自动化程度是否与批量、节拍和人员配置相匹配。
自动化并非越高越好,而应与产品结构、订单批量和维护能力相适应。利拿实业在橡塑设备研发与非标方案方面具备经验,可围绕客户的胶种、模具和产能条件梳理配置,而不是用单一设备规格套用所有场景。
询价前应准备哪些工况信息
为了让设备方案更接近真实生产需求,建议在沟通前整理以下信息:
- 主要胶种及制品类型,如油封、O 形圈、垫片等;
- 常用模具尺寸、型腔数量和单件重量;
- 目标产能、节拍和换产频率;
- 当前硫化缺陷、温控偏差或操作痛点;
- 现场场地、公用工程及自动化要求。
这些信息越完整,越容易判断热板、合模、温控和控制配置是否匹配,也能减少后期反复改方案的成本。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。