
色母粒分散不均?从辊温与间隙重新看PVC开炼配置
色母粒分散不均?PVC开炼机辊温、辊距与温控该这样调
色母粒生产一旦出现色差、晶点、包辊不稳定,往往不只是配方问题。很多工厂把注意力集中在颜料用量和树脂牌号上,却忽略了PVC开炼机在混炼过程中的热历史、剪切强度和操作节奏。设备参数没有跟物料特性匹配,分散效果就容易随批次、操作人员和环境温度波动。
本文围绕色母粒场景,从辊温控制、辊距调整和设备维护三个方面,分析开炼环节的常见异常,并给出可落地的优化方向,帮助采购和工艺人员在选型与调试时抓住重点。
辊温不稳定,为什么会直接影响颜色表现
PVC物料对温度较敏感,辊面温度过高,容易造成物料提前软化、粘辊甚至分解风险;温度过低,则会导致包辊困难、剪切不足,颜料团聚体难以被充分打开。色母粒对外观一致性要求较高,辊温波动会让每一批物料承受的热历史不同,最终反映为色差和分散不均。

温控要关注整根辊面,而不只是显示数值
部分设备屏幕上的温度看似稳定,但辊面不同区域可能存在温差。物料在辊筒间反复翻炼时,如果局部冷却或加热不均,就会出现流动性差异。评估温控能力时,应结合辊筒结构、介质循环方式、测温位置和温控精度综合判断,而不能只看控制器上的设定值。
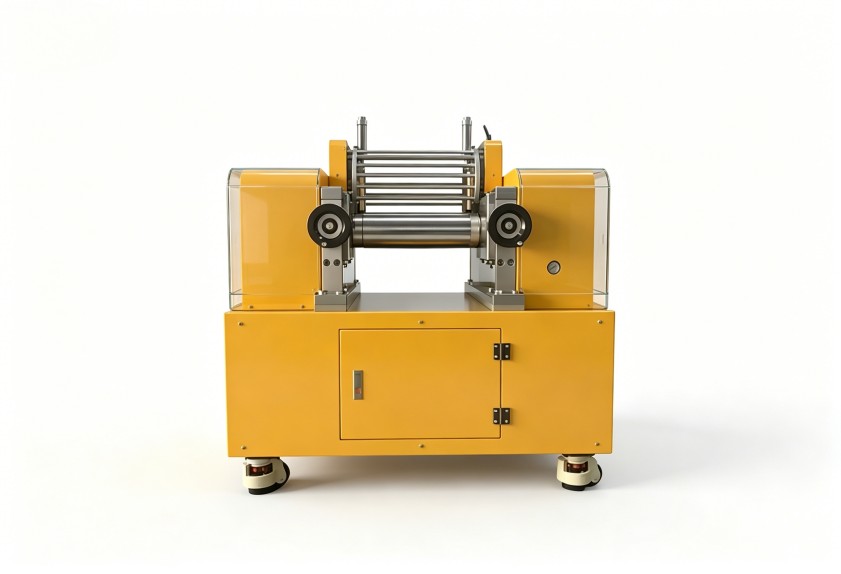
PVC开炼机用于色母粒生产时,建议把温控系统与物料工艺窗口放在一起评估。尤其是高填充、高颜料含量的配方,对热稳定性和辊面均匀性的要求更高,需要设备具备稳定的换热能力。
辊距调整不当,剪切与产量会同时受影响
辊距决定物料通过辊缝时受到的挤压和剪切强度。辊距过大,物料通过阻力小,分散作用减弱,容易留下未打开的颜料颗粒;辊距过小,剪切增强,但负荷上升、操作节奏变慢,若温控跟不上,还可能带来过热风险。

调整辊距要配合翻料方式
开炼不是单纯把辊距调小就能解决分散问题。合理做法是根据物料状态分阶段调整:初期帮助物料形成连续包辊,中期通过较小辊距增强剪切,后期再结合翻料次数保证均匀性。操作人员若只凭经验固定一个辊距,不同批次的原料差异就会被放大。
因此,在选择PVC开炼机时,辊距调节的可靠性、指示清晰度和操作便利性都应纳入考察范围。对于需要频繁换色、换配方的车间,调节机构是否便于清洁、是否能减少不同批次间的交叉影响,也会影响生产效率。
维护管理不到位,参数再合理也难稳定复制
很多分散异常并不是新设备阶段出现,而是在运行一段时间后逐渐加重。辊筒磨损、传动部件松动、冷却介质结垢、密封状态变化,都会改变设备原有的剪切和温控表现。若缺少定期检查,工艺人员只能不断靠经验补偿,生产稳定性难以保证。
日常管理应覆盖三个重点
- 辊面状态检查:关注磨损、划痕和粘料情况,避免局部摩擦状态变化影响包辊。
- 温控系统维护:定期检查循环介质、管路和换热效果,减少因换热效率下降造成的温度波动。
- 操作人员培训:统一翻料、切卷、调距和加料节奏,让不同班次的工艺动作尽量一致。
利拿实业在橡塑设备研发与制造方面积累多年经验,可结合色母粒配方特点、产能需求和车间工况,对开炼设备的温控、辊距调节及维护便利性进行整体配置。
选型时先明确工艺窗口,再谈具体配置
采购时如果只比较辊筒尺寸或设备外形,容易忽略实际工艺匹配度。建议先整理物料配方、常用温度范围、批次量、换色频率和自动化需求,再判断辊筒结构、温控方式、调节机构和安全防护是否适合。
对于色母粒这类对分散均匀性和批次一致性要求较高的场景,PVC开炼机不仅要“能炼”,还要让温度、剪切和操作节奏稳定可控。设备配置与工艺参数协同,才能减少色差、晶点和包辊异常带来的返工。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。