
橡胶密封件挤出尺寸波动?冷喂料设备温控与螺杆配置排查
橡胶密封件异型材挤出不稳?先查冷喂料温控和螺杆配置
橡胶密封件对截面尺寸、表面状态和连续成型稳定性要求较高。生产中一旦出现尺寸波动、边缘缺胶、表面麻面或挤出速度忽快忽慢,后段硫化、裁切和装配都会受到影响。很多工厂习惯先调整口模,却忽略了冷喂料段温升、螺杆输送能力和压力波动之间的联动关系。本文围绕利拿冷喂料挤出机异型材挤出场景,从设备配置、工艺参数和维护管理三个方面说明排查路径,便于技术人员缩小问题范围。
冷喂料挤出为什么容易把小问题放大
冷喂料挤出不需要提前热炼,胶料从料斗进入后,要在螺杆旋转过程中完成输送、压缩、塑化和均化。与热喂料方式相比,它对进料温度、胶料黏度变化和螺杆剪切分布更敏感。
如果胶料在前段升温过快,可能提前软化,造成进料不稳定;如果中段塑化不足,胶料到达机头时均匀性不够,口模出料就会出现时快时慢。密封件截面往往带有薄壁、沟槽或异形结构,任何轻微的压力变化,都可能反映为尺寸偏差。
温控精度不只是设定温度高低
分段温控要匹配胶料状态
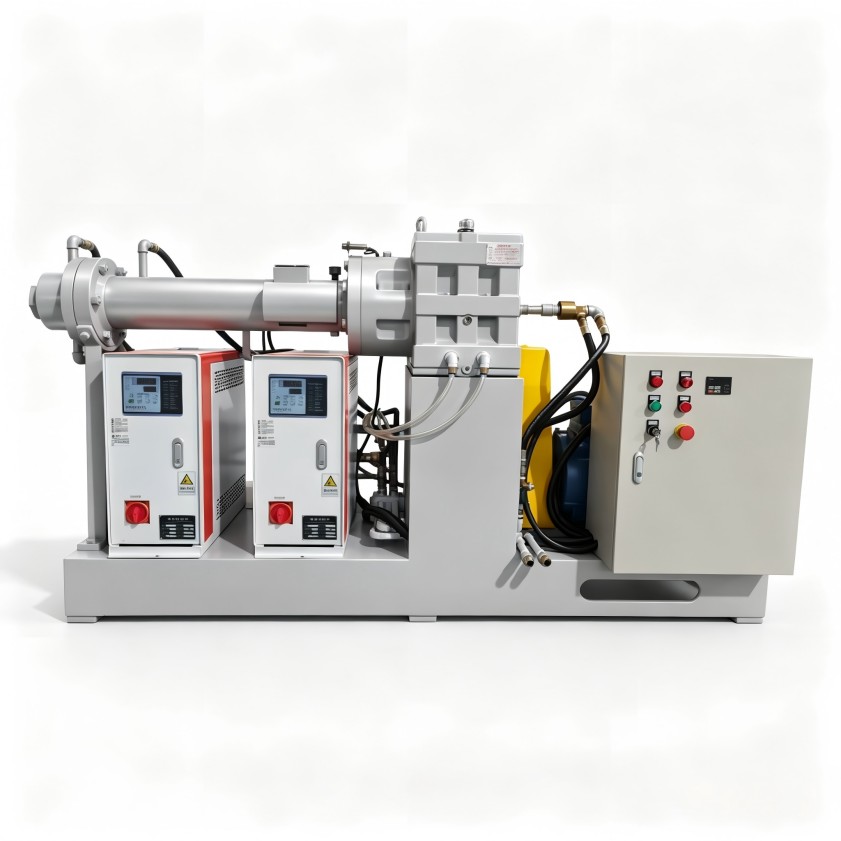
不少异常并不是“温度高一点或低一点”这么简单,而是各段温差没有配合胶料的流动过程。进料段应侧重稳定喂料,压缩段关注塑化与剪切,机头和口模段则要保证出料均匀。若只看仪表显示温度,不核查水温或油温循环、温差恢复速度和传感器位置,容易误判问题。
温度波动会传导到截面尺寸
胶料黏度对温度较敏感。温控波动较大时,螺杆内压力随之变化,异型材的壁厚、边缘填充和表面光泽都会受影响。排查时可结合不同区段的设定值、实际回温和挤出速度综合判断,而不是频繁大幅调整参数。
螺杆与机头配置决定出料稳定性
螺杆结构要适配胶料特性
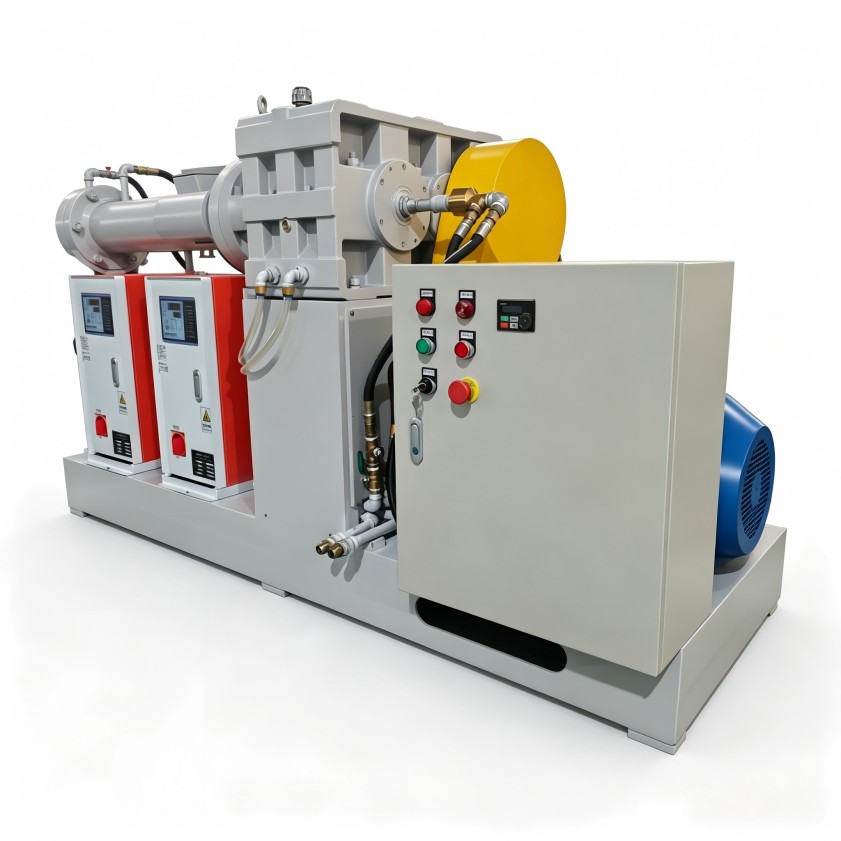
不同胶种、填料体系和硬度范围,对螺杆的输送、压缩和混炼能力要求不同。若螺杆结构与胶料流动性不匹配,可能出现打滑、抱杆、排气不畅或塑化不均。针对橡胶密封件的连续生产,选型时应结合胶种、制品截面、产能要求和换料频率评估螺杆配置。
机头压力与口模流道需协同
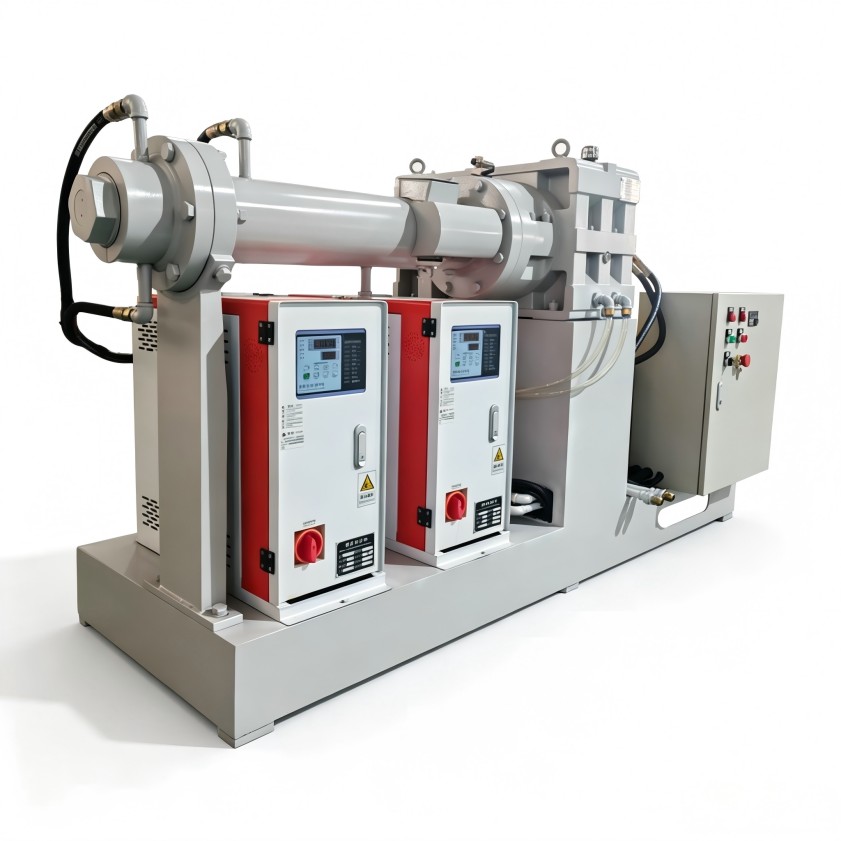
异型材截面各部位流道阻力不同,若机头压力不足或流道分配不均,薄壁位置容易缺胶,厚壁位置则可能出料过快。利拿冷喂料挤出机异型材挤出方案会关注螺杆、机头、温控和口模之间的配合,而不是孤立处理某一个部件。
工艺参数与日常维护同样影响良率
喂料连续性不能忽视
冷喂料状态下,进料量波动会迅速影响挤出压力。胶条尺寸不均、加料节奏紊乱或料斗架桥,都可能造成出料脉动。建议规范进料形态和加料节奏,并观察主机电流、压力与牵引速度是否同步变化。
维护重点放在易被忽略的部位
螺杆、机筒、温控回路和压力传感器长期运行后,若清洁不到位、磨损未及时处理,设备稳定性会逐步下降。换色、换胶频繁的产线,还应建立标准化清机和点检流程,减少残留胶对下一批次的干扰。
选型与询价前需要准备哪些信息
评估冷喂料异型材挤出设备时,不宜只询问单一价格或笼统比较规格。更有效的做法是提前整理胶种与硬度、制品截面结构、目标产能、温控要求、自动化程度以及后段硫化方式。设备容积、螺杆结构、材质处理、温控配置和交付范围不同,方案差异会比较明显。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。