
橡胶密封件车间啮合机安全操作,先管住联锁与清机流程
橡胶密封件车间啮合机安全操作:先管住联锁、投料与清机
橡胶密封件生产中,胶料混炼不均会直接影响后续硫化尺寸和密封性能,但比质量波动更紧迫的,是人员靠近啮合转子、压砣和加料口时的安全风险。啮合机安全操作不能只靠一张上墙制度,关键要把联锁确认、作业动作、停机清机和点检责任落到每一班。
一、开机前先确认“保护是否真的有效”
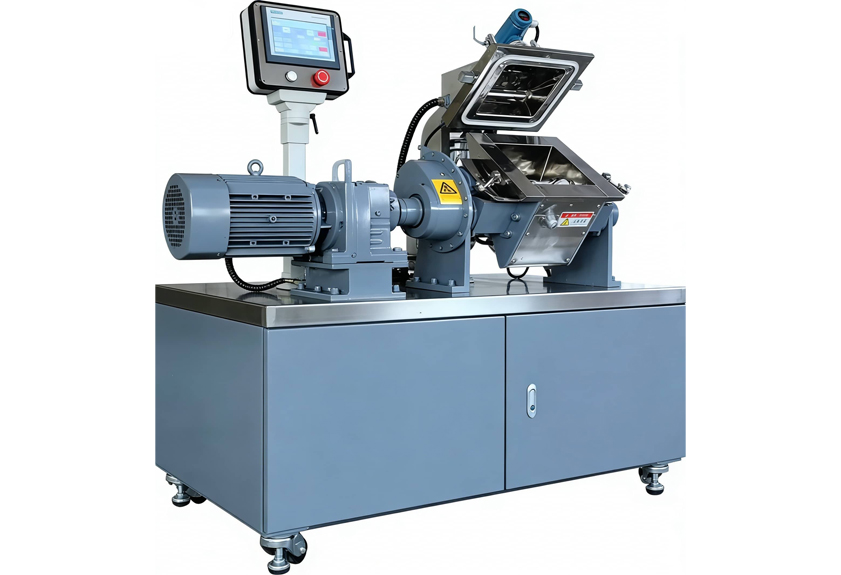
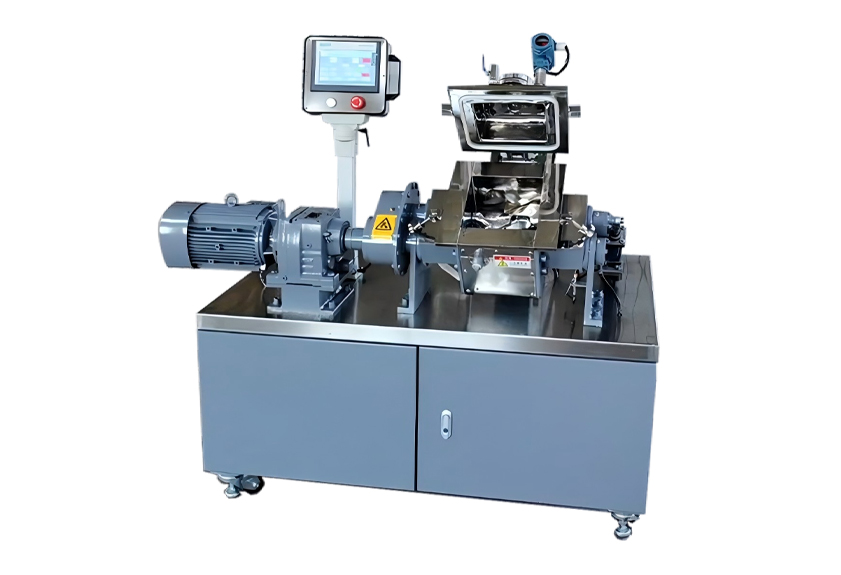
啮合机通常指带啮合转子结构的混炼设备,转子之间、转子与混炼室之间间隙较小,胶料在剪切、捏合中完成分散。正因为动作部件集中,开机前不能只看电源是否接通。
班组应先确认防护门、急停按钮、声光提示和联锁装置处于有效状态。联锁可以理解为:防护未到位时,设备不能按正常程序启动;人员进入危险区域前,关键动作会被切断。若把联锁短接、屏蔽,哪怕只是为了省几分钟观察胶料,也会把普通点检变成高风险作业。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议把“联锁有效性确认”放在班前点检第一项,而不是等设备出现异常后再补查。
班前点检建议
- 检查防护门、观察窗、限位开关是否松动或变形。
- 测试急停按钮复位逻辑,确认急停后不能被普通启动信号直接恢复运行。
- 查看液压、气动、润滑系统有无明显渗漏,压力指示是否处于设备规定范围。
- 核对上一班运行记录,对异响、温升、电流波动等异常先排查后接班。
二、投料与运行中,人员动作要让位于程序
橡胶密封件常使用天然胶、合成胶、炭黑、软化剂及小料,配方不同,加料顺序和混炼节奏也不同。啮合机安全操作的重点,是避免人员在设备运行中伸手处理堵料、粘料或散落物料。
投料时应按作业指导书控制加料方式,不能为了追求下料速度,将大块胶料或包装异物直接带入混炼室。异物进入后,可能造成转子卡滞、混炼室磨损,严重时还会引发过载停机。若运行中出现堵料,先停止相关动作并确认动力切断,再按规程处理,禁止边运行边用手或工具探入加料口。
适用场景
这套操作思路适用于橡胶密封件、常规橡胶制品以及配方相对稳定的批式混炼岗位,尤其适合多班组交接、人员流动较频繁的车间。
不适用边界
如果设备正在检修、拆装转子或处理不明卡阻,不能按普通生产操作规程处理,应执行检修挂牌、能量隔离和专人确认流程。对新工艺、新物料或非标定制设备,也应先按厂家技术文件和现场风险评估制定专项步骤。
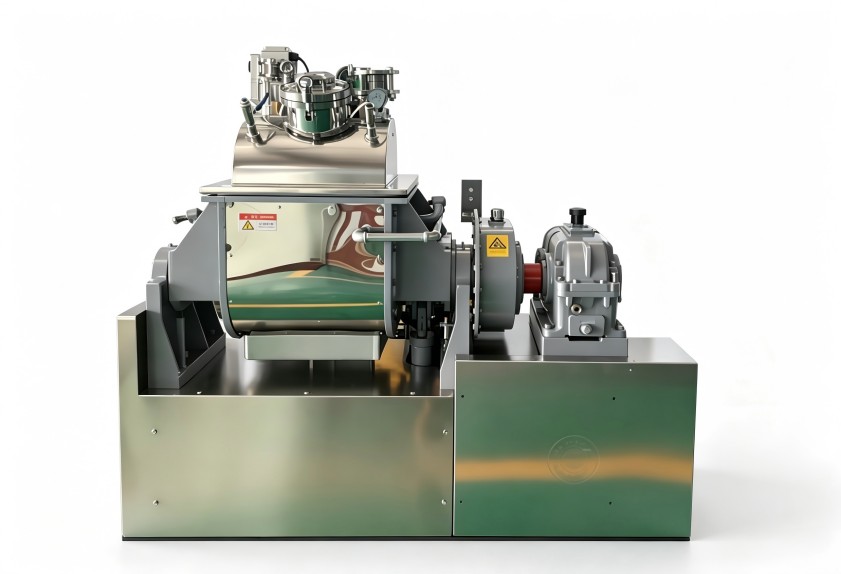
三、清机和换料,是最容易被忽视的风险段
很多安全问题并非发生在正常混炼阶段,而是出现在清机、换色、换配方的时候。密封件企业常涉及不同硬度、颜色和胶种切换,若清理不彻底,还会造成交叉污染,影响制品外观和性能。
清机前要确认设备完全停止,压砣、卸料门等动作部件处于安全位置,气源、液压源和电源按制度隔离。清理残留胶料时,应使用适配工具,不要徒手进入混炼室内部。人员需要进入内部检查时,不能只依赖“停机按钮没被按到”,还要执行挂牌和现场复核,防止他人误操作。
这里有一个常见避坑点:少数车间为了缩短换料时间,会在防护门打开、联锁失效的情况下点动观察转子状态。这种做法容易造成夹伤,也可能因误判物料位置导致转子、密封件受损。换料效率应通过工艺排程、清机工具和标准流程改善,而不是牺牲防护条件。
四、把维护保养做成安全管理的一部分
安全操作和设备保养不能分成两张皮。润滑不足、密封老化、紧固件松动,既会带来温升、异响和混炼质量波动,也可能形成新的现场风险。
日常保养可按班、周、月分层执行:班前看防护、信号、润滑和渗漏;周度重点检查紧固件、管路和除尘或收集装置;月度结合运行记录评估转子、混炼室、密封部位和传动系统状态。具体周期仍要以设备工况、物料特性和厂家维护文件为准,不能机械照搬。
利拿实业在橡塑混炼成型整体解决方案中,会结合客户的胶种、产能和现场布局考虑设备配置与维护便利性;对于特殊物料、自动化上下料或环保合规要求较高的场景,也支持全流程非标定制化方案。
五、班组管理要避免“只考产量,不考动作”
设备本身的防护很重要,人的作业习惯同样关键。车间可把啮合机安全操作拆成班前确认、投料运行、异常处理、停机清机、交接记录五个节点,每个节点明确责任人。
异常处理不要鼓励员工“先处理再汇报”。出现异响、异味、异常温升、压力波动或联锁报警时,先按程序停机,再由设备或技术人员判断原因。若同一报警反复出现,不能简单复位后继续生产,应追溯润滑、密封、物料和控制逻辑。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。