
轮胎厂硫化机能耗高企?节能改造前先弄清这几个判断维度
轮胎制造场景下,硫化机节能改造到底值不值得做
很多轮胎工厂一提到能耗超标,第一反应就是给硫化机做节能改造。但并不是每一台设备、每一种工况都适合直接动手——有的车间改完之后单位能耗确实下来了,有的却因为工况评估不足,出现温控波动、硫化周期延长,反而拖累了整条线的节拍。先判断清楚再决定改不改、改哪里,比盲目上方案更重要。
先看能耗到底浪费在哪一段,再谈改造
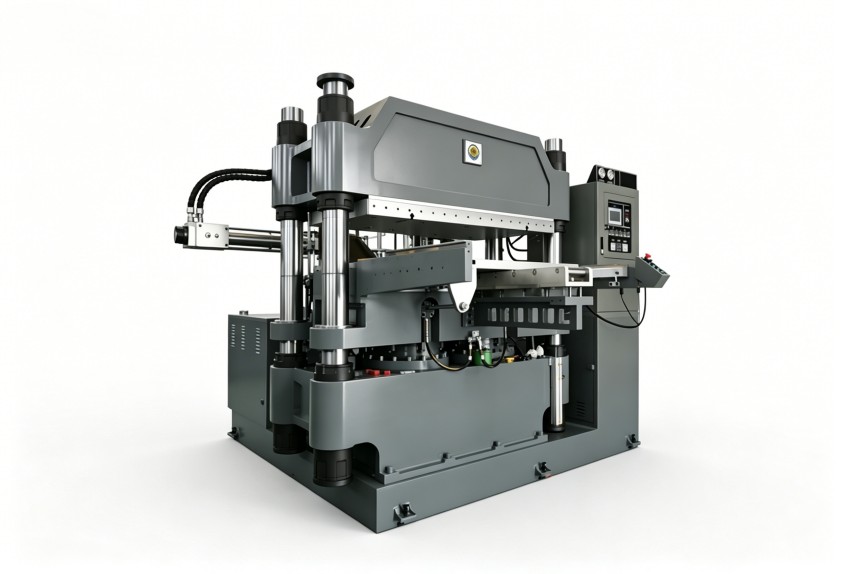
硫化是轮胎生产里让橡胶在高温高压下完成交联定型的工序,设备需要持续供给热量并维持模腔温度。能耗偏高通常不是单一原因,常见的浪费集中在几个环节:
- 热媒管路保温老化,输送过程中热量散失;
- 开合模、装卸胎时段仍维持满负荷供热,空耗明显;
- 温控逻辑粗放,不同规格轮胎共用一套温度曲线;
- 疏水、冷凝水回收环节设计不合理,热能利用率低。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议先做分段能耗排查,把"设备本身效率问题"和"管路、管理、工艺匹配问题"区分开。如果浪费主要来自车间管网和排产方式,单改硫化机本体,收益会被打折扣。
改造方案要匹配轮胎厂的实际工况
设备配置层面:先确认改造范围
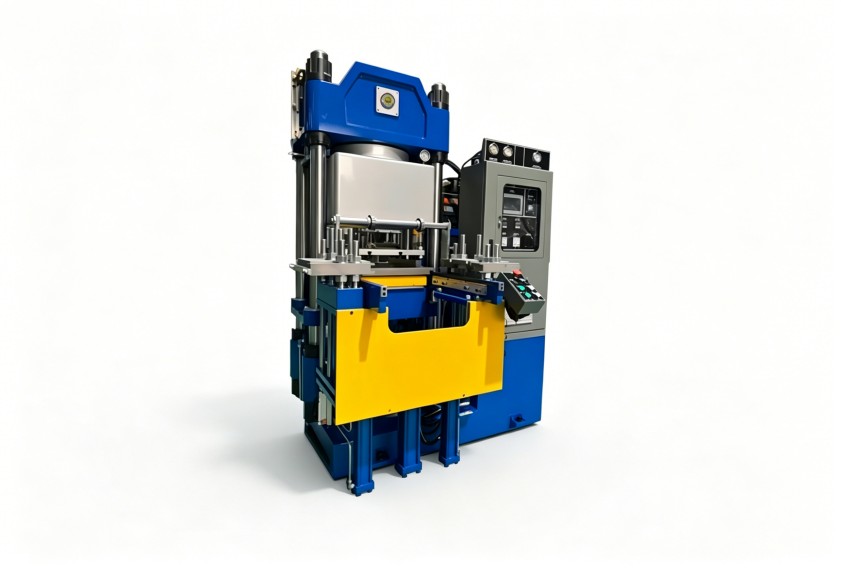
硫化机节能改造通常会涉及供热方式、温控元件、保温结构、管路阀门等部分。选型时需要明确:是单台试点,还是整车间分批推进;是保留原有热媒系统做局部优化,还是配合产线升级同步调整。
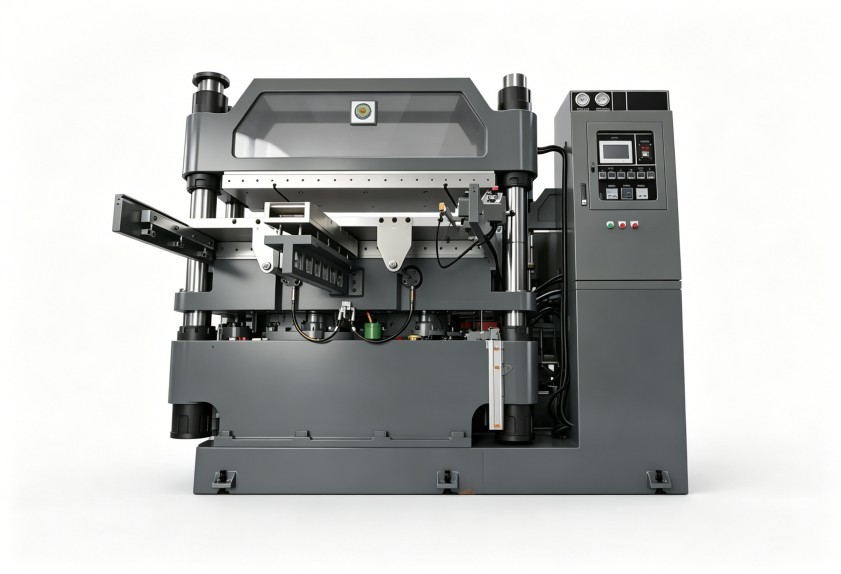
这里有一个容易踩的坑:只对比改造报价,不核对交付范围。同样叫改造,有的方案只覆盖主机部分,管路、冷凝水回收、控制系统接口需要另行处理;如果前期没界定清楚,施工阶段容易出现额外投入,工期也会被拉长。
工艺参数层面:温度曲线不能一刀切
不同规格、不同胶料配方的轮胎,硫化温度和保压时间存在差异。改造如果只是统一调低供热参数,可能造成厚制品硫化程度不足,带来返工甚至质量风险。
合理的做法是结合具体胶种和产品结构,重新梳理温度、压力、时间的匹配关系,让供热节奏跟硫化工艺曲线对齐,而不是单纯追求"少用气、少用电"。
生产管理层面:排产方式影响实际回报
节能效果不只取决于设备。同一台硫化机,连续生产同规格产品时,热状态稳定,单位能耗通常更可控;如果频繁换模、换规格、启停切换,设备反复升温降温,改造收益会被频繁的热损耗抵消。
因此评估硫化机节能改造时,要把排产计划、换型频率、设备稼动情况一起纳入判断,不能只看设备铭牌参数。
哪些场景适合做,哪些情况要谨慎
适用场景:
- 设备本体状态良好,但供热控制方式落后,能耗明显偏高;
- 产品规格相对集中,工艺曲线有优化空间;
- 车间具备配套的管路、冷凝水回收条件,可同步完善;
- 有明确的能耗基线,改造前后可做对比验证。
不适用或需暂缓的边界:
- 设备老化严重、机械精度已经难以满足硫化要求,此时优先考虑的是设备更新,而非节能改造;
- 车间管网本身损失严重,却只改主机不改系统,节能空间有限;
- 产品多品种、小批量、换型极频繁,且短期内无法优化排产,改造回报周期会拉长;
- 无法提供基础能耗数据和工艺参数,方案设计缺乏依据,容易改不到关键点上。
推进前建议先完成这几项确认
- 整理近期能耗记录、产品规格结构和排产规律,建立判断基线;
- 现场核查热媒管路、保温、疏水及冷凝水回收状况;
- 明确改造边界,区分主机、控制系统、外围管路各自的交付内容;
- 结合胶料配方重新核对硫化工艺,避免节能影响制品质量;
- 预留分批实施的可能性,先试点再推广,降低整线切换风险。
利拿实业依托70多项自主专利技术和全流程非标定制能力,可针对轮胎制造的实际工况,把硫化机节能改造纳入橡塑混炼成型整体解决方案中通盘考虑,兼顾降本增效与环保合规要求,而不是孤立地处理单台设备。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。