
冷喂料挤出机电流忽高忽低?先查喂料稳定性与螺杆阻力
冷喂料挤出机电流波动大?先查喂料稳定性与螺杆阻力
橡胶密封件产线上,冷喂料挤出机电流波动大,往往不是单一零件损坏,而是喂料、塑化、温控、磨损几类因素叠加。电流表指针频繁跳动,直接后果是挤出压力不稳、制品尺寸偏差、密封条表面出现厚薄不均,严重时还会触发过载保护,造成整条线停机。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议先别急着更换电机或变频器,按"从易到难、从外到内"的顺序排查,多数问题能在停机损失扩大前定位。
一、先判断波动属于哪一类:工艺型还是机械型
排查前先区分两种典型表现,方向完全不同。
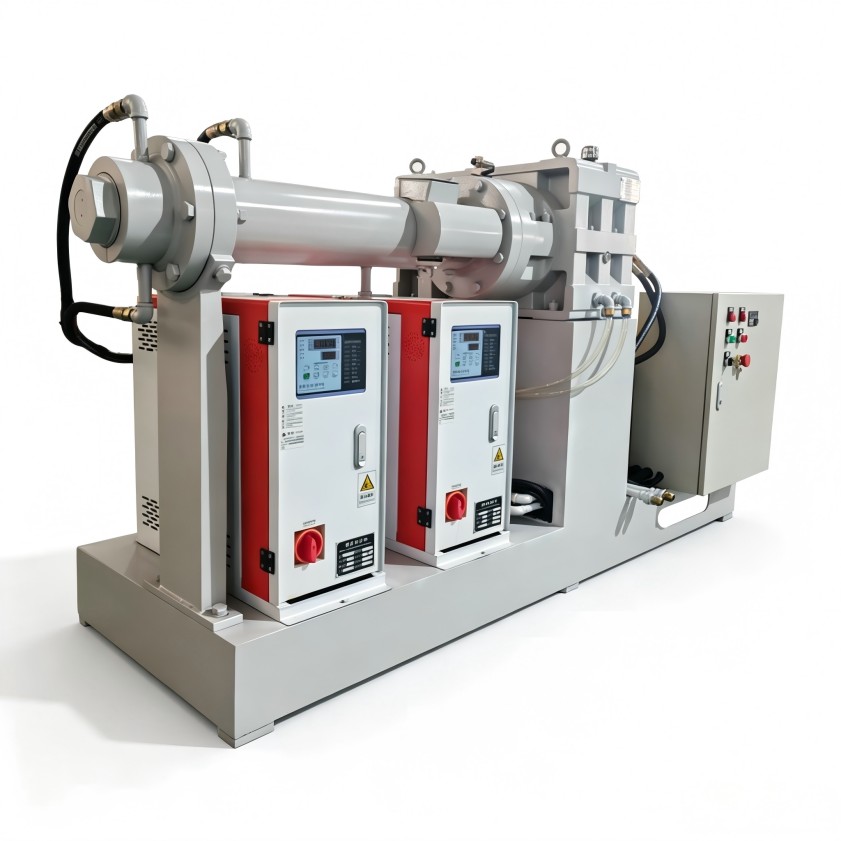
工艺型波动:电流随喂料节奏、温度设定、胶料硬度变化而起伏,调整参数后有明显改善,停机检查未见明显金属磨损。
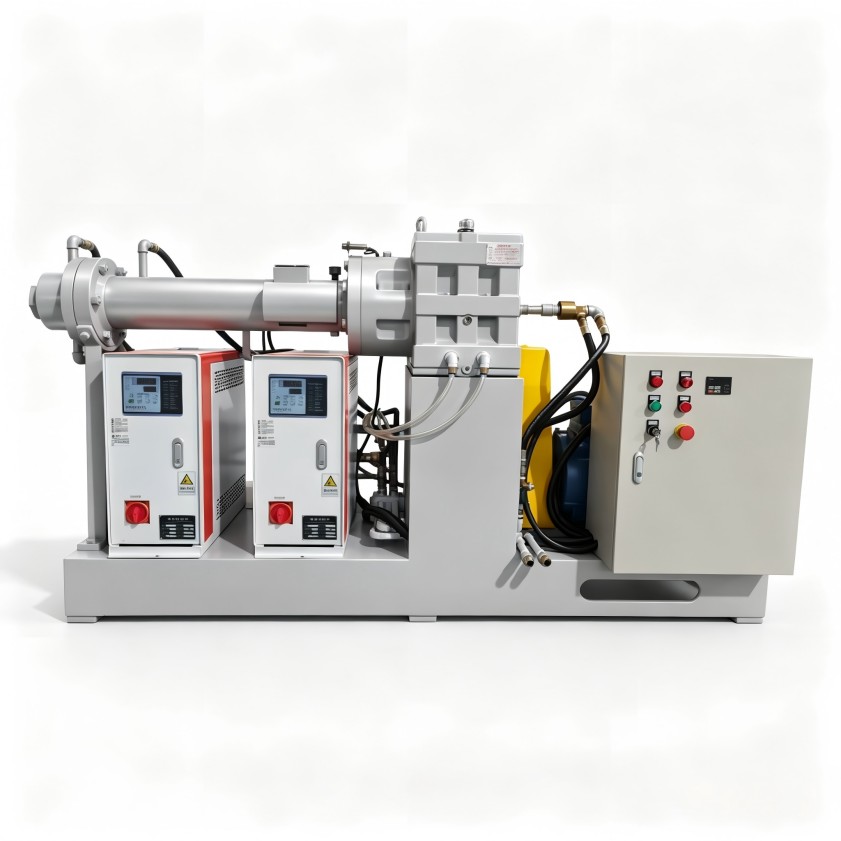
机械型波动:电流跳动伴随异响、振动、温升异常,或某一转速区间规律性波动,即使更换胶料、重设温度也无法消除。
把这两类混在一起处理,容易出现"换了变频器仍未解决"的无效维修。冷喂料挤出机电流波动大时,先调取近几个班次的电流曲线,对照换料、换班、温控调整的时间节点,往往能直接锁定诱因。
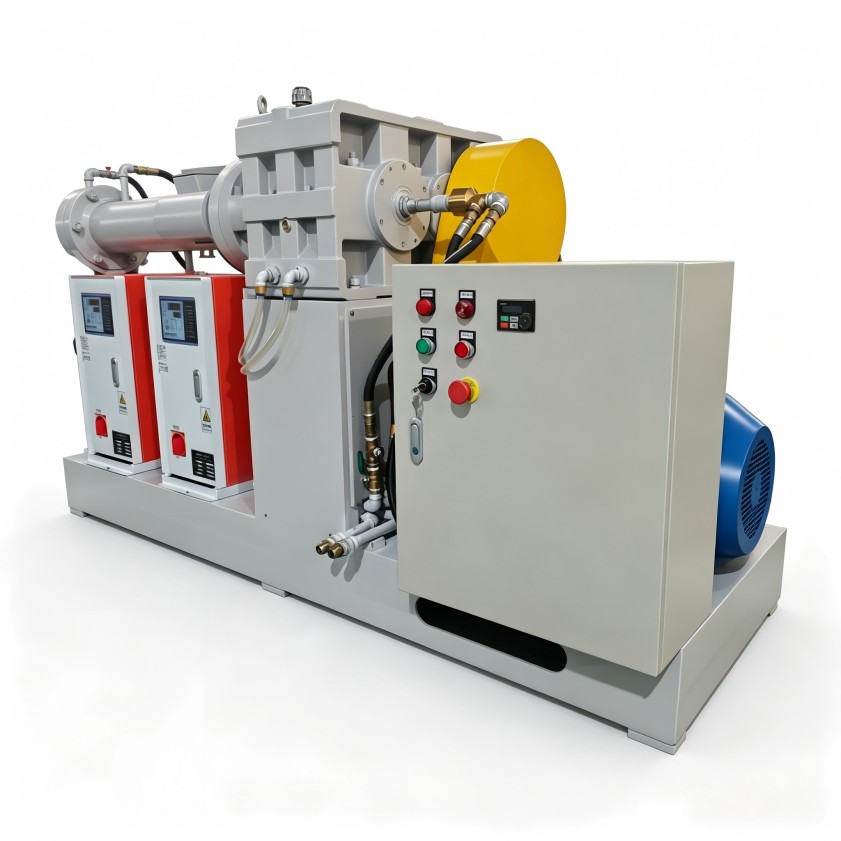
二、喂料环节:最容易被忽略的高发点
冷喂料机型与热喂料的区别,在于胶条未经预热直接进入螺杆,喂料段承担了吃料、输送、初步塑化的多重任务,对进料连续性非常敏感。
胶条形态与进料节奏
胶条过粗、搭接不连续、或人工喂料时快时慢,螺杆吃料量瞬间变化,电流就会跟着跳。密封件产线常用的硬质胶料,若胶条回料温度偏低、硬度偏高,进料阻力更明显。
避坑提醒:部分工厂为追求产量盲目加快喂料速度,超出螺杆输送能力后,胶料在喂料口堆积、架桥,电流瞬间冲高又回落。长期如此,不仅电流不稳,还会加剧喂料段衬套的局部磨损。
喂料辊与压料装置
压料装置压力不均、喂料辊表面磨损打滑,都会造成吃料量忽多忽少。日常点检时应关注压料动作是否平稳、辊面有无明显沟槽,而不是只看电流数字本身。
三、螺杆与机筒:阻力变化直接反映在电流上
螺杆是冷喂料挤出机的核心工作部件,胶料沿螺槽向前输送、塑化、挤出,任何阻力突变都会体现为电流变化。
物料与工艺适配边界
不同胶种、不同填充体系的流动性差异较大。高填充、高硬度胶料对螺杆构型(指螺槽深度、螺棱布置、压缩比等结构设计)的要求,与普通软质胶并不相同。若设备选型时只按通用胶考虑,后期切换配方就容易出现冷喂料挤出机电流波动大、塑化不均等问题。
磨损与积料
螺杆、机筒磨损后配合间隙变大,胶料回流增加,输送效率下降,电流表现为整体偏高且伴随不规则波动。机头流道或过滤区域若有积碳、焦烧颗粒(胶料长期高温产生的碳化结块),局部阻力上升也会引起电流抬升与跳动。
四、温控系统:温度偏差会放大电流波动
冷喂料挤出机依赖机筒各段温控完成胶料塑化,温控失灵时,胶料黏度变化直接改变螺杆负载。
- 某段加热圈失效或温控探头偏差,实际温度低于设定值,胶料偏硬、负载升高;
- 冷却水路堵塞、结垢,温度降不下来,胶料过塑化甚至局部焦烧,流动性异常同样造成电流不稳;
- 开机前预热时间不足,机筒内外温差大,首批料生产时电流波动通常更为明显。
建议将各段实测温度与设定值纳入点检记录,不要只依赖控制面板的显示温度。
五、传动与电气:放在排查后段,但不能遗漏
电机、减速机、变频器(用于调节电机转速的电气装置)这一传动链出现问题,也会反映为电流异常,但判断需要一定专业手段。
减速机润滑油位不足、油品老化,会造成传动阻力不稳;皮带或联轴器松动、对中不良,运行中产生周期性负载变化;变频器参数与电机匹配不当,或电气接线松动,也可能引起电流显示波动。
这一层面的检测建议由设备或电气人员执行,避免产线人员带电操作。
六、适用场景与不适用边界
上述排查思路适用于以橡胶密封件、普通橡胶型材为主的冷喂料挤出日常运维场景,针对的是运行一段时间后出现的电流波动问题。
若设备处于新机调试初期、或用于新能源材料、高分子复合材料等特殊物料的定制产线,电流表现与物料特性、螺杆构型、整套工艺方案强相关,不宜直接套用通用排查顺序,应结合设备厂家的定制方案与调试记录综合判断。
七、日常预防:把波动消除在停机之前
结合厂家服务经验,几项实操建议成本不高,但能明显降低故障概率:
- 建立班前点检:检查胶条连续性、喂料动作、温控显示、润滑油位,形成记录;
- 换料、换配方时小幅调整工艺参数,避免温度、转速、喂料量同时大幅变动;
- 定期清理机头与过滤部件,防止焦烧颗粒积累;
- 保存典型工况下的电流曲线作为基准,出现偏差时便于对比;
- 螺杆、机筒等核心部件的磨损检查纳入周期保养,不要等到电流严重异常再停机拆检。
利拿实业依托70多项自主专利技术与全球本地化售后服务网络,可在设备配置、工艺适配、维护保养等环节提供持续支持,帮助客户减少非计划停机。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。