
堆叠式炼胶机操作总出问题?轮胎胶料混炼先看这几步
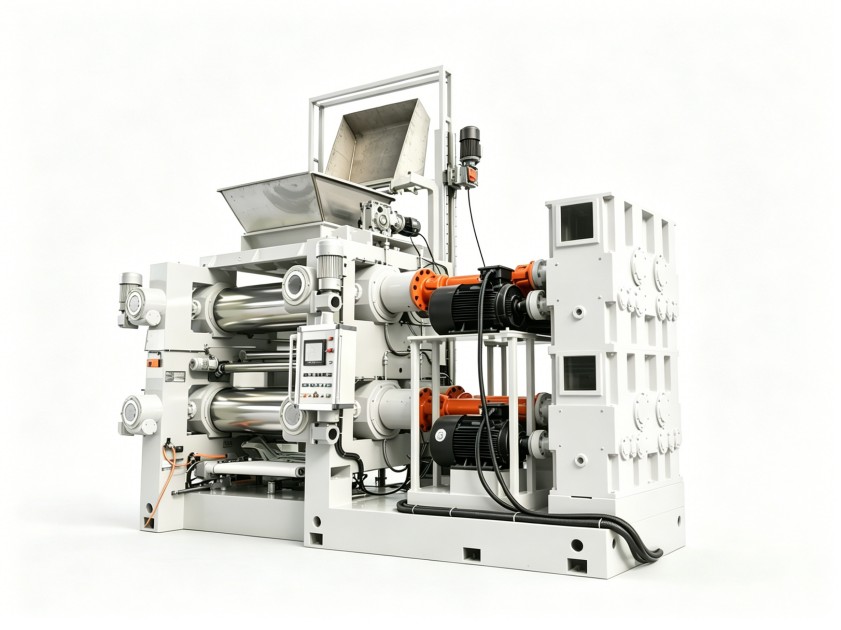
利拿堆叠式炼胶机操作教程:轮胎胶料混炼的开机、加料与保养要点
轮胎胶料混炼最怕两件事:一是同一配方不同班组做出来的分散效果不一致,二是设备状态看似正常,排胶温度、电流和料团状态却已经偏离工艺窗口。想要把堆叠式炼胶机用稳,不能只靠“按按钮、等排料”,而要把开机确认、加料节奏、温控压力和停机清理连成一套操作逻辑。
先判断:这套操作方法适合哪些工况
适用场景
本文的利拿堆叠式炼胶机操作教程,更适合轮胎制造中的母炼、终炼等胶料混炼场景,也可供橡胶密封件、高分子复合材料等涉及高填充、高分散要求的生产班组参考。设备需要连续处理生胶、炭黑、填料、软化油及小料,操作人员关注的是分散均匀性、温度控制和批次稳定性。
不适用边界
如果只是低粘度物料的简单混合,或工艺本身对剪切、温控和堆叠压实要求不高,就不必照搬轮胎胶料的高剪切操作思路。强行提高压力、延长混炼时间,反而可能造成物料过热、能耗上升,甚至影响后续成型稳定性。
开机前不要直接投料,先做三项确认
很多操作异常并不是设备本身出了故障,而是开机前的状态确认不到位。
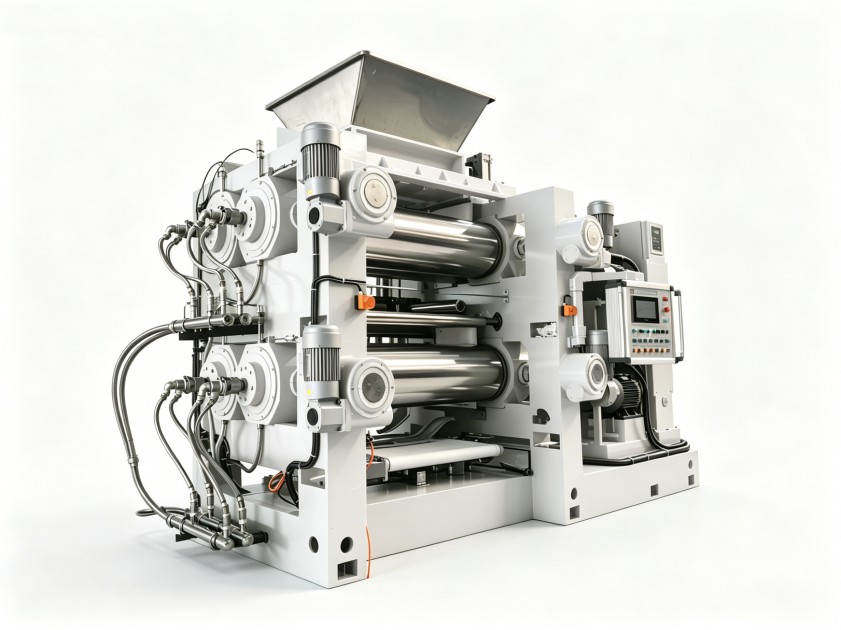
第一,检查润滑与冷却系统。堆叠式炼胶机在工作时,转子、密炼室和密封部位都要承受持续摩擦与剪切。润滑油位、油路畅通情况、冷却水进出状态,都应在投料前确认。若油路不畅却继续生产,短期表现可能只是温度波动,长期则可能加速密封件和转动部件磨损。
第二,核对转子、混炼室和卸料门状态。上一批次残留胶料若未清理干净,会改变实际混炼间隙,导致新批次吃料不均。尤其轮胎胶料中炭黑和填料较多,残留料碳化后还可能污染胶料。
第三,确认温控、压力、电流等仪表反馈正常。这里不建议只看设定值,还要看实际反馈是否同步。作为拥有15年以上橡塑设备研发经验的厂家,我们建议班组把“设定值—反馈值—执行动作”作为开机点检的固定逻辑,而不是只确认屏幕有无报警。
加料顺序错了,后面调参数很难补回来
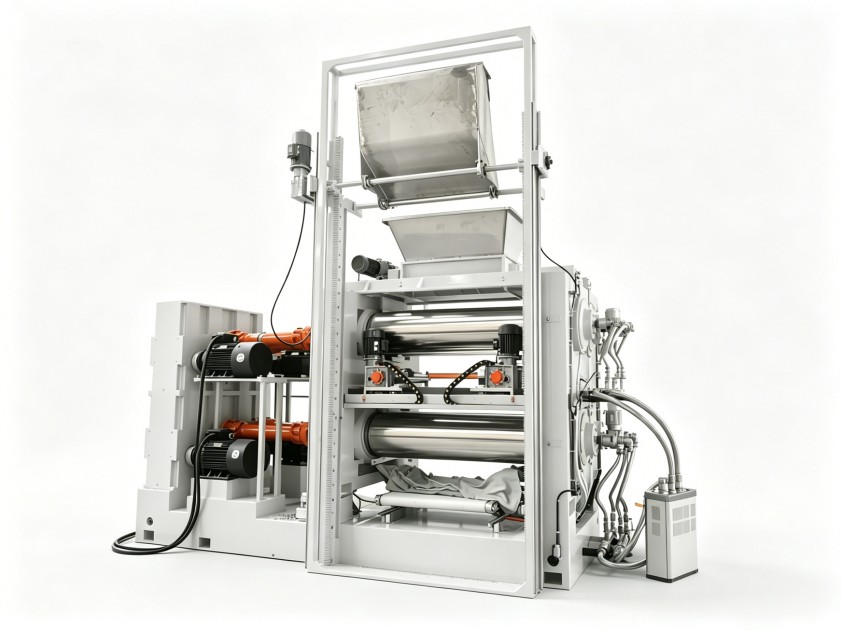
轮胎胶料混炼不是把所有原料一次性投入即可。生胶塑炼、填料加入、油料投放和小料加入,都有各自的工艺节奏。
生胶先建立剪切基础
生胶进入混炼室后,应先通过转子剪切和堆叠压实形成连续胶相。若胶料尚未充分包覆就大量加入炭黑,粉料容易浮在表面,出现吃粉慢、扬尘多、分散不均等问题。
填料与油料不要抢同一时间窗口
炭黑等填料需要借助剪切进入胶相,软化油则会降低胶料粘度。油料过早加入,可能削弱剪切作用,使填料分散不足;油料过晚加入,又可能延长混炼时间并带来温升压力。具体投放时机应跟配方、填充量和设备状态匹配,不能只凭经验固定一个时间点。
小料投放要兼顾均匀性与温控
硫化体系、促进剂等小料通常对温度更敏感。终炼阶段若温度控制不当,可能引发早期反应风险。操作时要重点关注排胶温度和混炼时间,不要为了追求“料更熟”而随意延长加工时间。
温控和压力怎么调:看料态,不只看屏幕
一份可执行的利拿堆叠式炼胶机操作教程,不能只告诉操作人员设定多少温度,还要讲清楚调整依据。
温度升高过快怎么办
如果电流持续偏高、胶料表面发干或排胶温度逼近工艺上限,应先检查冷却水是否正常,再判断是否加料过急、上顶栓压力过大或转子剪切时间过长。不要一遇到温升就单纯调低设定温度,因为冷却能力、投料节奏和胶料粘度共同决定实际温度走势。
分散不足但温度已经偏高怎么办
这是轮胎胶料生产中较常见的矛盾。继续延长时间可能带来过热风险,直接降温又可能导致胶料流动性变差。更稳妥的排查顺序是:先确认填料和油料投放顺序,再检查上顶栓压力与转子工作状态,最后评估配方是否需要分阶段混炼。
压力不是越大越好
上顶栓压力的作用是让物料更稳定地进入转子剪切区域。压力不足会造成吃料慢、粉料分散不充分;压力过大则可能增加温升和设备负荷。操作人员应结合电流变化、料团翻转状态和排料外观综合判断,而不是把压力固定在一个“保险值”长期使用。
常见异常的排查顺序
批次分散效果不稳定
先核对加料称重和投料顺序,再查看上一批次残留、上顶栓压力、温控反馈和转子运行状态。若不同班组差异明显,优先完善操作记录,把每批的投料时间、温度、电流、压力和排料状态记录下来。
设备异响或电流突然升高
先判断是否有硬物混入、胶料粘度异常升高或润滑不到位。未查明原因前,不建议继续强行投料生产。
密封部位出现漏粉或渗料
不要只处理表面污物。应检查密封润滑、部件磨损和装配状态。轮胎胶料填料细、粉尘多,若密封维护不到位,既影响现场环境,也可能造成配方损耗和批次波动。
停机清理和日常维护,决定下一批是否好开
停机后应及时清理混炼室、卸料门、密封区域和可视接触面,避免残留胶料冷却后附着变硬。润滑点要按设备维护要求定期检查,冷却水路也要关注结垢和堵塞风险。
班组可以把维护分成三类:
- 每批次:清理残料,确认卸料门和密封部位状态;
- 每日:检查润滑、冷却、仪表反馈和异常声音;
- 周期性维护:重点检查易磨损部位、密封系统和传动部件。
这里有一个轮胎胶料生产中的避坑点:不能把设备“能开机、能出料”当成状态正常。若混炼间隙、密封状态或温控反馈已经变化,配方即使没有调整,成品胶料的分散和门尼粘度也可能出现波动。等到质量问题集中出现再检修,往往已经影响多个批次。
写在最后
堆叠式炼胶机的稳定运行,靠的不是单一参数,而是开机点检、投料顺序、温控压力、异常排查和停机维护的闭环管理。对于有非标配方、连续生产或环保合规要求的工厂,设备方案还需要结合产能、胶种、自动化程度和现场布局进行匹配。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。