
电线电缆料挤出不稳?异向双螺杆挤出机选型先看三点
电线电缆料挤出波动,异向双螺杆挤出机选型先看这三点
电线电缆料对挤出稳定性、塑化均匀性和外观连续性都比较敏感。设备一旦匹配不当,轻则出现料温波动、排气不畅,重则影响后续包覆成型和批次一致性。选择异向双螺杆挤出机时,不能只按产量或机台长度做判断,更要先看物料特性、工艺窗口和后续维护条件。
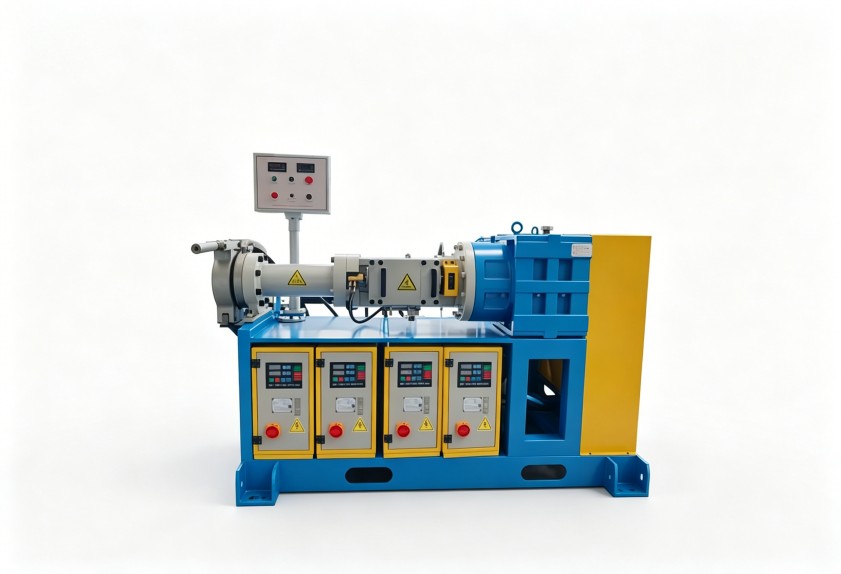
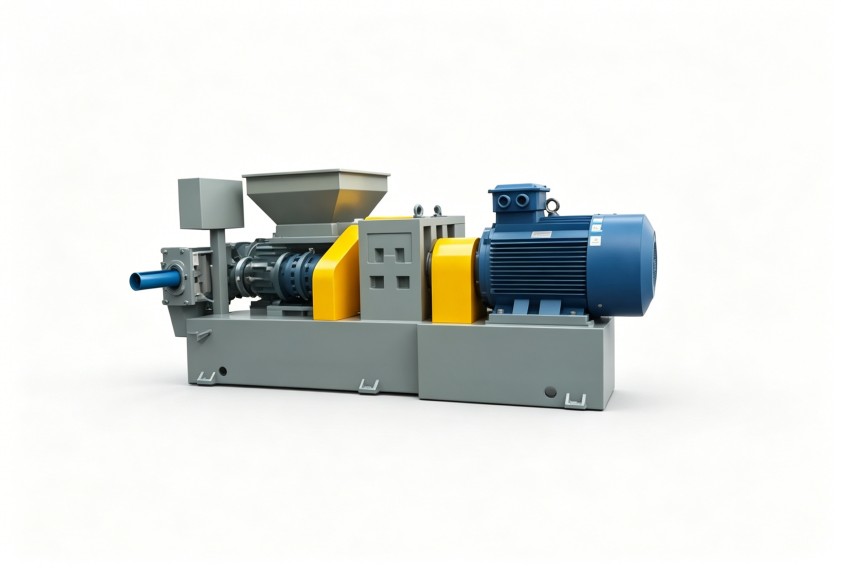
异向双螺杆挤出机,是指两根螺杆以相反方向啮合旋转,对物料完成输送、剪切、塑化、排气和挤出的设备。它更适合有一定黏度、需要稳定输送和受控剪切的线缆料加工场景,但并非所有高分子材料都适合直接套用。
先判断物料是否适合异向啮合结构
适用场景
这类设备常用于对混炼均匀度、熔体稳定性和连续出料有要求的电线电缆料生产。尤其当配方中含有多种助剂、填充体系或需要稳定排气时,螺杆啮合结构能够让物料在机筒内持续受到剪切、翻转和重新分布,减少局部塑化不均。
利拿实业拥有15年以上橡塑设备研发经验,在评估这类项目时,通常会先确认物料形态、黏度范围、热敏性和换料频率,而不是直接按通用机型推荐。
不适用边界
如果物料流动性很高、工艺剪切窗口很窄,或者生产目标更偏向高比例长纤维保留、特殊反应加工,就不能简单选择异向双螺杆挤出机。错误配置会带来两类后果:一是剪切过强造成物料过热降解,二是输送能力与物料黏度不匹配,导致出料波动。
这也是线缆料采购中常见的避坑点:只比较螺杆直径或电机功率,忽略物料黏度和剪切承受能力,后期可能通过频繁降温、降速来补救,反而牺牲产能和稳定性。
设备配置要围绕工艺稳定性展开
螺杆与机筒组合
螺杆元件组合决定了物料在不同区段的输送、压缩、剪切和排气节奏。线缆料配方中如果填料、阻燃组分较多,需要重点关注加料段输送能力、熔融段剪切强度以及排气段的停留时间。
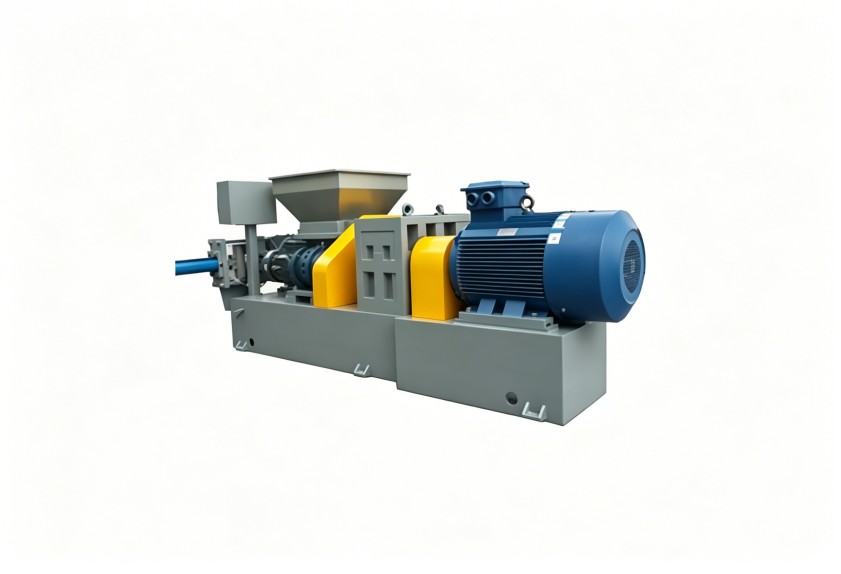
作为拥有70多项自主专利技术的橡塑设备厂家,我们更建议把螺杆组合看作工艺方案的一部分,而不是随机台固定交付的通用部件。不同配方对剪切的耐受程度不同,盲目追求强剪切,可能让热敏组分提前分解。
排气与温控设计
电线电缆料中的挥发物、湿气或低分子组分如果排出不充分,容易在制品表面形成气泡、麻点或断面缺陷。选型时要结合物料含湿情况、排气口位置和温控分区来判断。
温控不是简单把温度调高或调低。机筒各段温差、螺杆内部冷却条件、换料时的热惯性,都会影响熔体黏度和出料稳定性。对于需要频繁更换颜色或配方的产线,还应提前评估清洁空间和拆装便利性。
自动化与交付范围
自动化程度要与现场人员能力匹配。若产线需要稳定记录温度、压力、转速等参数,可配置相应的数据采集与联锁控制;如果现场维护力量有限,过度复杂的控制结构反而会增加停机排查难度。
询价时建议把交付边界说清楚,例如是否包含上料、切粒、冷却、控制系统、安装调试和操作培训。只问单台主机价格,容易在后期发现辅助系统不匹配,导致整线联动效率达不到预期。
工艺参数调整要保留清晰的排查路径
线缆料挤出异常时,不要一开始就同时调整温度、转速和喂料量。参数一起变动,后面很难判断真正原因。
出料不稳时先看三组关系
- 喂料量与螺杆转速是否匹配:喂料波动会直接影响熔体压力和出料连续性。
- 温度设定与物料黏度是否匹配:温度过高可能降低输送稳定性,温度不足又会造成塑化负担。
- 排气状态与真空条件是否正常:排气不畅可能引发气泡、孔隙和表面缺陷。
换料频繁时的管理重点
多配方、多颜色切换的工厂,应把换料流程纳入选型条件。螺杆组合是否便于清理、机筒死角是否过多、温控恢复是否稳定,都会影响换料耗时和物料损耗。
日常维护方面,建议建立班前检查、周期润滑、密封件状态确认和关键紧固件复核机制。具体周期要结合开机时长、物料磨蚀性和现场环境确定。等到压力异常、异响或温度失控后再处理,往往已经影响正常排产。
非标定制适合什么情况
当标准机型无法满足配方、产能、场地或环保要求时,全流程非标定制才有必要。比如线缆料中高填充体系较多、产线布局受限、需要与前后段设备联动,或者对排气、温控和清洁方式有特殊要求,都可以在方案阶段提前提出。
但非标不是随意增加配置。合理的定制应围绕物料、工艺和维护条件展开;如果没有明确工况,只堆叠高配部件,不仅会增加采购投入,还可能让操作和维护变得复杂。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。