
冷喂料挤出机产量上不去?先查喂料段与螺杆温控
冷喂料挤出机产量低怎么解决?先从喂料段和温控查起
冷喂料挤出机产量低,不能一上来就调螺杆转速。很多橡胶密封件、电线电缆料产线的问题,其实出在喂料不连续、胶料塑化不均、温控波动或机头阻力过大。先把物料、设备、工艺三段拆开排查,往往比单纯提速更有效,也能避免螺杆扭矩异常和设备过早磨损。
先判断:产量低是“吃不进”还是“挤不出”
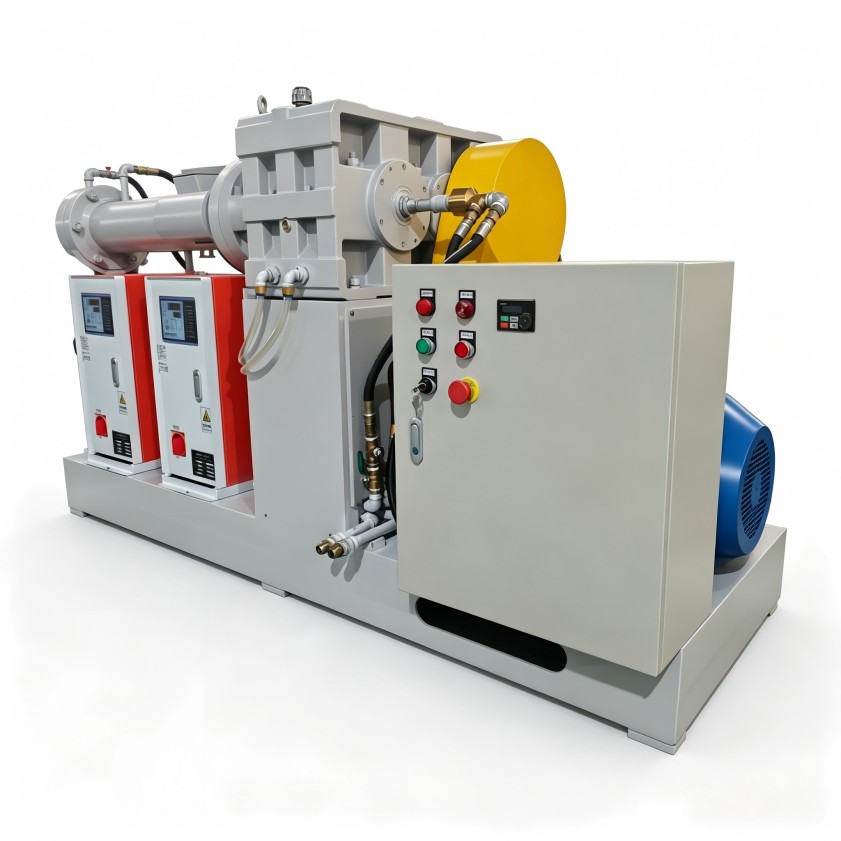
冷喂料挤出机不需要提前热炼胶料,胶条或粒料直接进入喂料口,由螺杆完成输送、压缩、塑化和挤出。产量下降时,先看两个现象。
- 喂料口堆积、返胶、吃料不稳:重点查喂料段、料斗、胶料形态和螺杆进料区设计。
- 出料慢、机头压力高、表面不稳定:重点查温控、滤网、模头阻力和胶料黏度。
这一步很关键。若把机头堵塞误判成螺杆能力不足,盲目提高转速,可能造成电机负荷上升、胶料温升过快,甚至影响制品尺寸稳定性。
适用场景
适合用于橡胶密封件、电线电缆料、高分子复合材料等连续挤出产线,排查冷喂料挤出机产能下降、出料不稳、吃料不连续等问题。
不适用边界
如果设备存在异响、振动、轴承温升异常、电气报警或螺杆机筒明显损伤,不应只做工艺调整,应先停机检查机械与电气系统。
喂料段异常,往往是产量上不去的第一原因
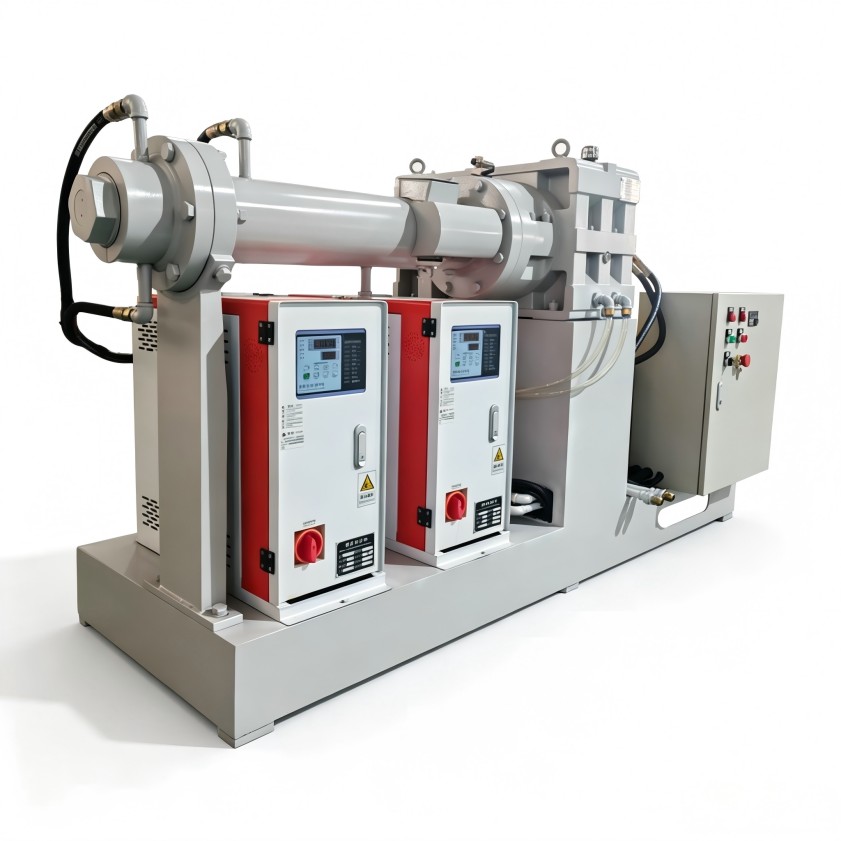
冷喂料挤出机对进料稳定性要求较高。胶料过硬、胶条宽度不匹配、料斗搭桥,都会让螺杆出现“空转—吃料—再空转”的波动,最终表现为产量低、制品克重不稳。
排查时可按以下顺序处理:
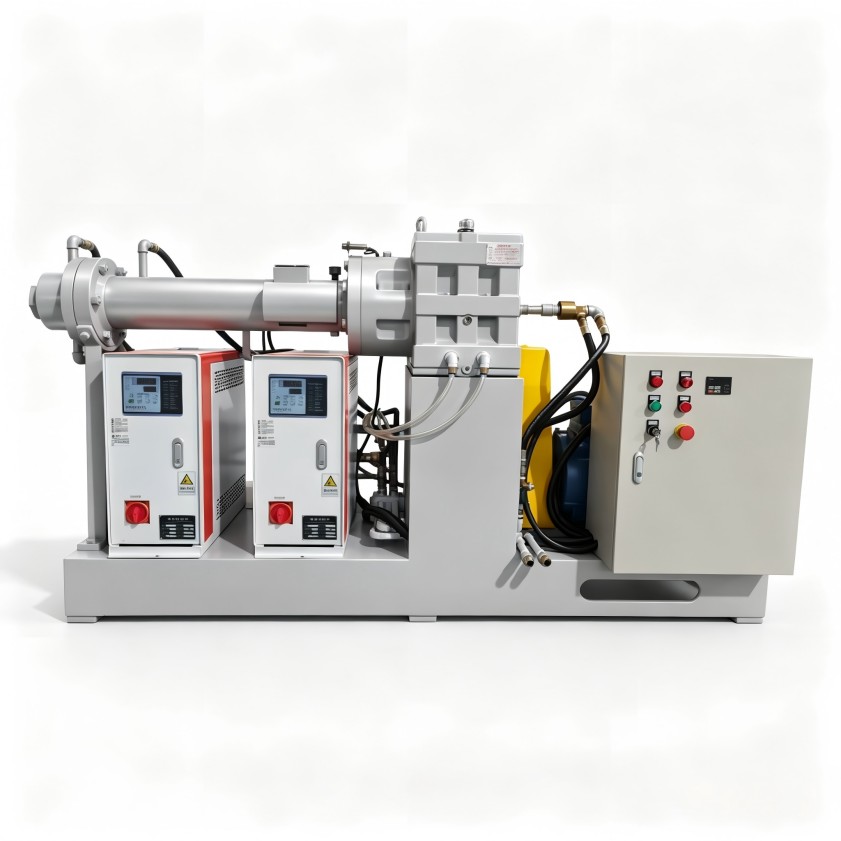
- 检查胶料形态:胶条尺寸应与喂料口匹配,过宽容易架桥,过细又会造成进料不连续。
- 清理料斗与喂料口:残留胶料、粉料粘附会降低下料顺畅度。
- 确认喂料段冷却状态:进料区温度过高时,胶料容易提前变软并包辊,导致吃料效率下降。
- 观察螺杆进料区磨损:机筒或螺杆磨损后,物料输送能力会下降,尤其在高填充、高黏度物料中更明显。
行业避坑点:部分产线为了追求短期产量,把喂料口温度调高,以为胶料变软后更容易进入。实际结果可能是胶料在进料段提前粘结,形成抱螺杆现象,反而让产量波动更大。
温控不是越高越好,塑化不足和过塑化都会拖慢节拍
冷喂料挤出机的温控要服务于物料的稳定塑化,而不是简单追求高温。温度过低,胶料流动阻力大,机头压力升高,挤出速度受限;温度过高,又可能造成胶料过塑化、气泡、表面发黏或尺寸不稳定。
建议分段检查:
- 喂料段:侧重稳定吃料,防止胶料过早粘结。
- 塑化段:保证物料均匀软化,减少局部生热。
- 计量段:控制出料稳定性和压力波动。
- 机头与模头:关注流动阻力和制品表面状态。
作为拥有15年以上橡塑设备研发经验的厂家,我们建议不要只看温控表设定值,还要结合实测胶温、机头压力和螺杆负荷一起判断。设定温度正常,不代表实际塑化状态稳定。
螺杆转速、机头压力和过滤系统要一起匹配
遇到“冷喂料挤出机产量低怎么解决”这类问题,很多操作人员最先调转速。转速确实影响产量,但它不是独立变量。
如果滤网堵塞、模头流道不畅或胶料黏度偏高,单独提高转速会带来三个后果:
- 机头压力升高,设备负荷增加;
- 胶料剪切生热增强,温度失控;
- 制品表面和尺寸稳定性下降。
更稳妥的做法是先清理或更换滤网,检查模头流道是否有积胶、焦烧残留物,再根据物料状态小幅度调整转速。对于含填料较多的电缆料或复合材料,还要关注物料流动性和螺杆结构是否匹配,不能用同一套参数覆盖所有配方。
日常维护不到位,产能问题会反复出现
产量下降有时不是单一故障,而是维护长期不到位后的累积结果。建议把以下项目纳入日常点检:
- 每班检查喂料口、料斗是否有积料或搭桥;
- 定期清理滤网、机头和模头流道;
- 记录各区温度、机头压力、螺杆负荷等运行状态;
- 关注机筒、螺杆、密封件和传动系统的磨损变化;
- 更换配方或物料形态时,重新确认温控与喂料方式。
对于多配方、小批量切换的产线,建议建立参数记录表。每次换料后把温度、转速、压力、出料状态记录下来,后续排查产量异常时能快速判断是物料变化、参数偏移还是设备磨损。
什么时候该考虑设备配置或定制方案
如果常规清理、温控和参数调整后,产能仍长期达不到生产要求,就要评估设备配置是否与当前物料匹配。尤其是高填充、高黏度、热敏性或新能源材料类物料,对螺杆结构、机筒材质、温控分区和自动化控制都有不同要求。
利拿实业支持全流程非标定制化方案,可结合胶种配方、产能要求、车间布局和后续扩展需求,评估密炼机、开炼机、造粒机、挤出机等设备之间的匹配关系,而不是孤立判断单台挤出机。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。